2026-09-25 05:52:41 作者:网编
分类:文章
我干机加工快三十年了,见过太多摇臂钻床,新买回来三年精度就歪得离谱。也见过八九十年代的老钻床,现在镗孔还能控制在两丝以内。
差在哪?不是牌子。不是买的时候花了多少钱。是没人当真的日常保养。对吧?
别上来就说润滑,最容易忽略的是摇臂导轨的预紧间隙
很多人开机第一件事就是给润滑泵打油,打完就干活。你摸摸你家钻床的摇臂导轨侧面,是不是有一圈黑糊糊的油泥?这油泥就是刮屑板坏了没人换攒出来的。
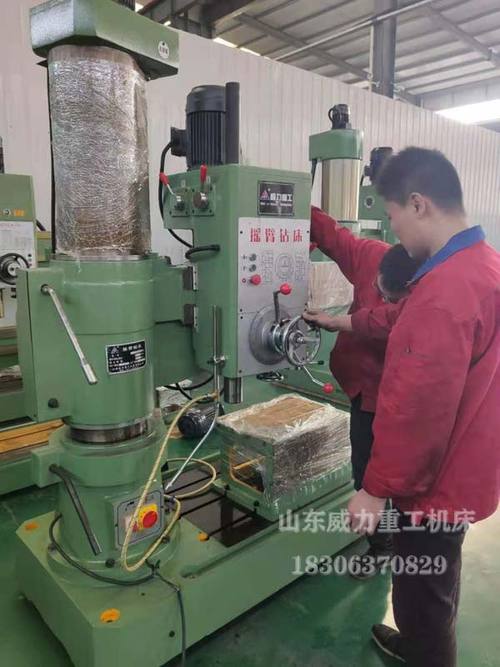 工厂车间摇臂钻床摇臂导轨油泥清理实操图
摇臂钻床干重活,长时间带间隙走刀,导轨就会磨出不均匀的凹坑。凹坑出来,主轴摆度直接飘,你钻同一个孔,深一点浅一点差出半个毫米都不奇怪。
说实话,我刚当学徒的时候,师傅就跟我说,刮屑板三块钱一块,换得勤能省好几万的大修钱。我那时候不信,后来亲眼见车间进了三台新钻床,其中一个组班长嫌换刮屑板麻烦,半年不换,一年后导轨磨凹了三毫米,整根摇臂废了,换原厂摇臂花了快两万,那时候两万可是车间大半年的辅料预算,心疼死主任了。
问:我家摇臂钻床主轴往下掉,是不是丝杠磨坏了?一定得换丝杠吗?
答:别上来就换件。先去摸摇臂和立柱之间的夹紧块,大部分主轴掉都是夹紧力不够,不是丝杠的问题。你把夹紧块拆下来,用砂纸把接触面的氧化层打干净,调整一下夹紧弹簧的预紧力,八成就能解决。真要是丝杠螺母间隙大,也不用整根换,很多摇臂钻的螺母是对开式的,磨掉一点垫片就能收紧间隙,省下来的钱买两箱切削液不香吗?
主轴箱的清洁,比你换进口润滑油还管用
很多人保养钻床,只给外面打油,主轴箱里面三五年不打开清渣,你知道里面攒了多少铁屑吗?我上次给一家机械厂修钻床,打开主轴箱,底壳攒的铁屑快有半公分厚,把回油孔都堵死了,润滑油流不上主轴,干磨了大半年,主轴瓦都磨出沟了,好好的钻床活生生干废了。
💡 钻床主轴箱的铁屑哪来的?其实就是钻孔的时候,切削液带着铁屑顺着主轴套缝隙进去的,慢慢就沉在箱底。
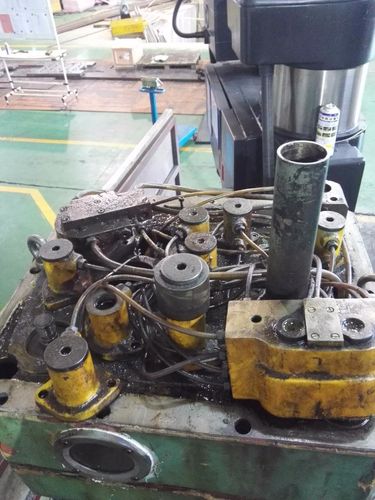 拆开护板的工业钻床主轴箱内部积铁屑实拍图
通常半年拆一次底壳放油螺塞,把铁屑冲出来,一年整体拆开清一次渣,成本就是一两升柴油,比什么高端保养都管用。
问:我家钻床钻出来的孔总是歪的,找正的时候看不出问题,一钻孔就偏,这是啥原因?
答:先查主轴径向间隙,再查立柱是不是松了。很多时候是主轴里面的推力轴承磨坏了,换一副推力轴承才几十块钱,别上来就镗主轴孔,折腾大半天还不一定能修好。要是主轴间隙没问题,就看看立柱底部的紧固地脚,有没有因为长期设备震动松了,钻床底座歪了,孔可不就歪了嘛。
不过话说回来,很多小加工厂,订单赶得要死,哪有时间停下来保养?我懂,换个刮屑板也就十分八分的事,清个铁屑也就半小时,真能花你多少时间?上次一个开加工厂的老板跟我吐槽,说他那台钻床精度差了,钻孔之后还要额外铣一刀,多花一倍的工时,算下来一天少出好几个活,这损失比保养花的时间和钱多多了,对吧?
长期停机的钻床,这几步一定要做
 长期停机的钻床,这几步一定要做
现在行情波动,有时候订单接不到,钻床停个十天半个月甚至两三个月太常见了。很多人停了就不管,走的时候擦都不擦,再来开机,主轴转不动,导轨锈死,直接拉去大修,太亏了。
给大家整理几个好记的要点:
✅ 停机前把所有裸露的导轨面、丝杠都擦干净,打上一层工业防锈油,别贪图便宜用废机油,废机油里面有杂质还容易吸潮,反而会加速生锈。
✅ 把摇臂降到最低位置,靠在立柱根部,别一直停在行程的中间位置悬空,长时间不均匀受力会让导轨慢慢变形,这点真的九成以上的机修都不会提醒你。
✅ 切断电源之前,把主轴转两三个不同的角度停下来,别让轴承一直受力在同一个接触点,避免长时间静置产生应力变形。
我之前见过一台停了整整三年的老摇臂钻,原主人就是按照这几步做的保养,后来转手卖出去,拉出来换了新润滑油,直接开机干活,精度一点没变,你说神不神!
干机加工这行,设备就是吃饭的家伙,你对它用心,它就给你出活得力。哪有什么天生耐用的好设备,都是一点点养出来的。很多人总想着花大价钱买好设备,却舍不得花半小时保养手里现有的钻床,说白了,还是没吃过精度跑偏的亏,等真出了问题,再后悔也晚了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钻床实操干货:摇臂钻床用10年不流失精度的保养秘密
文章链接:https://zystgy.cn/a/60242