2026-09-25 07:20:42 作者:网编
分类:文章
昨天在车间角落蹲着给工件去毛刺,鼻子里全是乳化液那股混着金属碎屑的腥甜味,抬头就看见那台开了快十年的快走丝机床,吱呀晃着细得像头发的钼丝,慢悠悠啃着整块淬火钢。
没人喊它高科技,但没它,很多活真干不成。
看不见的刀具,怎么啃动硬钢?
很多刚进车间的学徒第一反应都是,这也叫切割?刀在哪呢?
刀就是那根比纸还薄的钼丝。它不靠硬刮硬磨,靠的是电火花蚀除——钼丝接上脉冲电源,和工件之间拉出微小电弧,温度瞬间烧到几千度,哪怕是硬度拉满的合金,也会被一点点熔掉蚀掉,顺着乳化液把碎屑冲出去。
钼丝本身才通常零点零几毫米粗,你手指头轻轻一捏就能掰断,它根本不需要硬度,靠电吃饭。
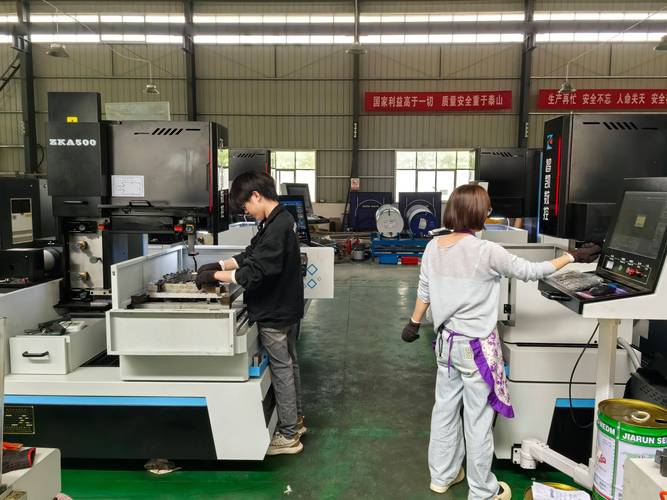 车间快走丝线切割机床工作现场
我刚当学徒的时候,亲眼见过师傅拿线切割切整块HRC58的淬火Cr12,普通合金铣刀上去刀头三两下就崩出缺口,线切割呢?开了机师傅去门口抽了两根烟,回来工件已经切好了,棱角齐整,一点塌边都没有。
说实话,国内机械车间里见得最多的还是快走丝,性价比够高,开模具落料、切异形件都能打。慢走丝精度更高,当然价格也贵,一般用来做要求高的精密零件,很少有小厂养得起。
干线切割,最头疼哪几个坑?
干这行的没人没栽过跟头,我刚上手那半年,踩的坑比切过的工件还多。
第一个坑就是断丝。好好切了大半小时,眼看就要切完了,啪的一声钼丝崩断,什么感觉?真想把机床踹两脚。前功尽弃不说,重新穿丝找坐标,半小时又搭进去了。
为什么断?大多是新手图快,把进给参数拉得太满,电弧来不及排屑,或者乳化液用了大半个月没换,脏得稠成粥,冷却不好,再不然就是钼丝用太久松垮了,张力不对。我当年就是图快拉满进给,断了丝被师傅踹了一脚,骂我急着去抢饭?
第二个坑就是内应力变形。尤其是切薄料,淬过火的钢板本身憋着内应力,你切开一道缝,应力释放,料立马翘起来,直接把钼丝卡死,还是断。所以干厚料薄料之前,一定要先松应力,要么淬完火多回一趟炉,要么先在废料区开两道槽把应力放掉,不然干到一半哭都来不及。
还有就是精度跑歪。线切割切斜度锥度,靠的是导轮偏摆来调角度,导轮用久了磨出间隙,切出来的斜度差个三五丝,模具合模就卡,直接报废。
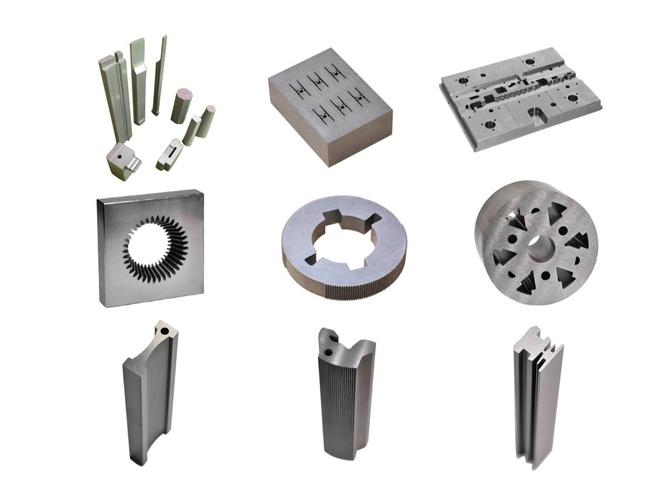 线切割加工完成的冲压模具工件
不过话说回来,这些坑踩多了,摸透机床的脾气,其实也就那么回事。我现在听机床走刀的声音,就知道参数对不对,有没有要断丝的前兆,比看显示屏还准。
线切割离普通人远吗?
 线切割离普通人远吗?
你可能从来没听过这个词,但你每天都在接触它做出来的东西。
你汽车上的发动机气门弹簧,做弹簧的冲压模具就是线切割开出来的。你戴的智能手表,表带卡扣的内轮廓,精度要求高,也是线切割干的。就连医院做手术用的吻合器,那个超薄的零件,也是慢走丝切出来的。
它藏在整个制造业的根基里,不声不响,没有五轴联动机床那么光鲜,但是缺了它,很多活真转不开。
现在很多人说这个老工艺要被淘汰了,又是自动化又是3D打印的。我看不对,有些异形孔、特殊硬质材料,你用五轴铣成本比线切割高好几倍,3D打印精度又达不到,线切割随便开开就出来,性价比摆在这里。
当然现在技术也变了,以前穿丝全靠手工,眯着眼睛半天穿不进去,现在有自动穿丝,几秒钟就搞定。但是调参数、排应力、找精度这些事,还是得靠人手摸出来的经验,机器学不来。
昨天那台老机床切完活,我把工件拿出来,用柴油擦干净,阳光照着切面锃亮,一点毛刺都没有。机床的主轴还在慢悠悠吱呀响,那声音我听了十几年了,像个不会说话的老伙计,从来没掉过链子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的刀:说说线切割
文章链接:https://zystgy.cn/a/60246