2026-09-21 12:10:09 作者:网编
分类:文章
昨天刚在车间蹲了一下午,帮着调一批细轴活。卡盘夹住45号钢棒料,机床一转,呼呼的风带着切削液的铁锈味往脖子里钻,师傅一刀下去,蓝灰色的铁屑卷着烟往外飞,最后就差两个丝,怎么调都不对,急得他把帽子摘下来挠头,发根都冒白气。
说白了,车削就是「旋转着削」
很多人分不清车削和铣削,其实一句话就能说清。
车削的核心,就是工件转,刀具走。你把铁块夹在卡盘上让它转起来,拿一把硬刀具挨着铁块,一点点往下吃料,想要圆的直径,想要台阶,想要螺纹,一刀刀走就出来了。
不像铣削,是刀转工件不动,削平面挖凹槽更顺手。车削天生就是干圆形零件的活——这是它从一两百年前诞生那天起就没变过的核心。
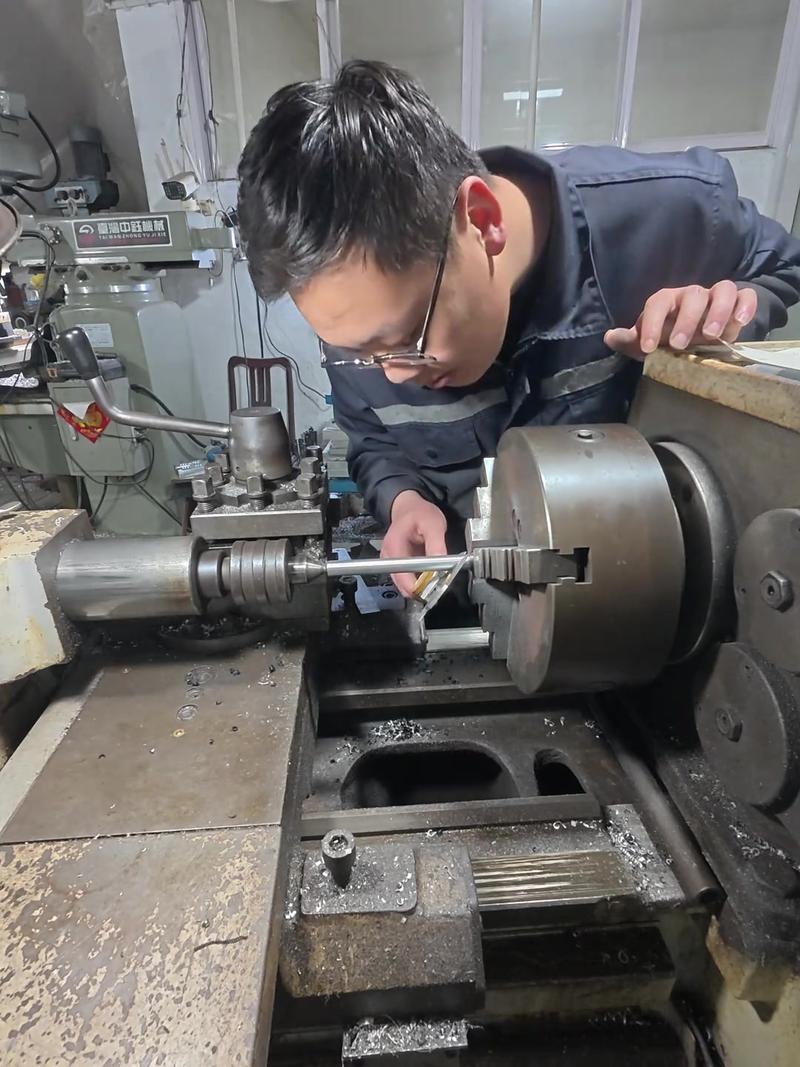 普通卧式车床车削加工现场图
说出来你可能不信,你身边所有带圆轴的东西,9成以上都经过车削这一步。大到水电站的发电转子轴,小到耳机插孔里的接触针,没有车削给你打出基础形状,后续什么磨啊抛啊镀啊都白搭。
车削最难的从来不是「削下来」,是「稳得住」
新手刚上车床,觉得不就是夹料对刀按开关?真干起活就知道,坑全在看不见的地方。
就说我今天遇到的细长轴,直径8毫米,总长280毫米,要求同轴度0.01毫米——也就十分之一根头发丝的误差。这活,谁做谁头大!
长细比太大了,转起来就像甩跳绳,你刀刚挨上去,零件就抖,抖出来的纹路一道一道的,就像橘子皮,砂纸都磨不掉,直接报废。还有温度,你车削的时候,刀和铁摩擦,一两百度就上去了,零件受热胀长,你车的时候量着尺寸对,放凉了收缩,直接小了两个丝,又废了。
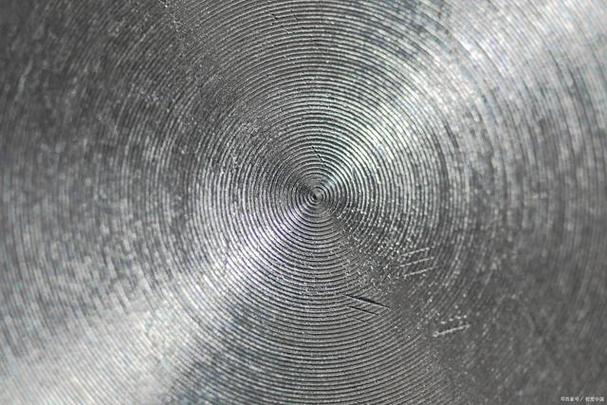 车削加工震刀纹路工件实拍图
说实话,干车削这么多年,最大的体会就是,它考的不是你敢下刀,是你会稳刀。
顶尖的顶紧力要刚好,松了甩,紧了车完拆下来零件自己弯了。转速进给要配,粗车你敢开慢了,刀尖上积一层铁瘤,车出来的面全是坑;精车你敢开快了,直接震刀,前功尽弃。很多新手有个误区,觉得刀越锋利越好,其实不对,车钢件的时候,刀尖留一点点圆弧,反而能抗震,车出来的面更光——这都是老师傅磨了几十年刀磨出来的经验,书本上写得再清楚,你自己废个三五件料也摸不透。
现在的车削,早就不是手摇进给的老黄历了
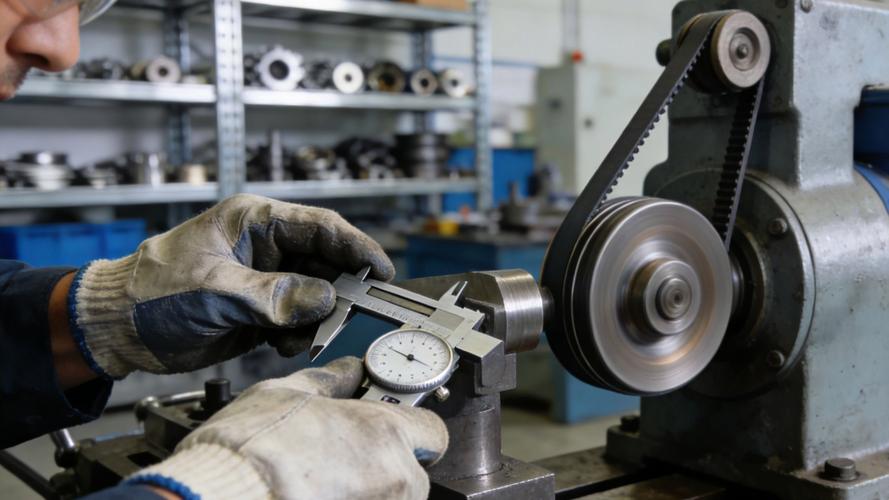 现在的车削,早就不是手摇进给的老黄历了
现在车间里大部分都是数控车,输入程序自动走刀,精度比人工手摇高了不知道多少,甚至还有车铣复合,一次装夹就能把车、铣、钻的活全干完,原来要三天出活的零件,现在几个小时就搞定。
不过话说回来,机器再先进,还是要人调。夏天车间温度三十五六度,机床导轨丝杠热胀,你不补刀补,加工出来的尺寸就是错的;批量车铝件,粘刀,你得时不时换刀调切削液浓度,机器不会自己停下来告诉你我粘刀了。
很多人说现在3D打印都能造零件了,车削该淘汰了吧?不对,3D打印现在不管是强度还是精度,还是批量生产的速度,都比不过车削。你批量车一千个轴,十几秒一个,精度公差稳得很,3D打印一千个得干好几天,精度还飘。短时间内,车削还是机械加工的顶梁柱,没人替得了。
那天最后,我们把转速降了五十转,进给放慢十个丝,再把顶尖松了四分之一圈,重新走了一刀,量下来刚好。老师傅把零件扔到料框里,抹了一把脸上的切削液说,这活,就是跟机床交朋友,你摸透它的脾气,它就给你出好活。
没什么特别的,全是手上的功夫。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机床转一转,铁块变零件:聊聊车削加工的门道
文章链接:https://zystgy.cn/a/59934