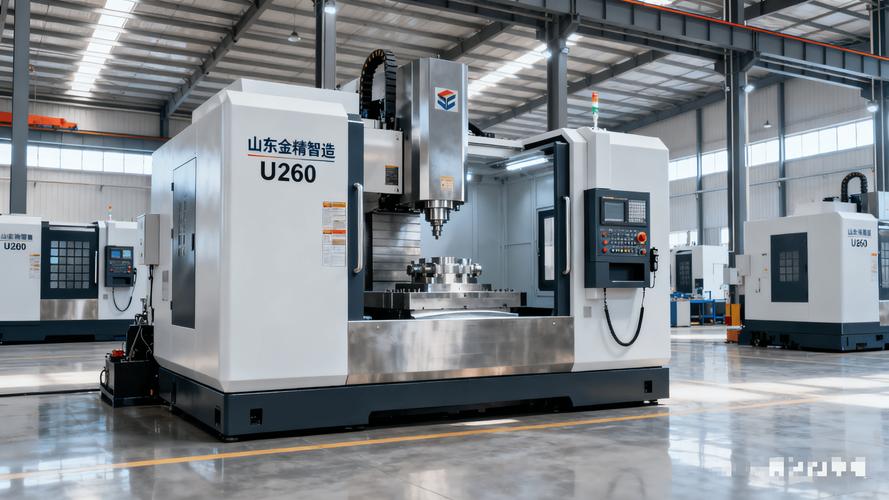
今天跟着工段长转新投产的车间,脚边就是刚拆完包装的新机,半透明的防锈油膜还堆在墙角,一股子新机械的金属油香味往鼻子里钻。
刚开机那两声,就知道机床稳不稳
很多人听这名觉得玄乎,不就是加了电脑的机床吗?说实话,还真就是这么回事。以前老车床靠工人手轮摇,进刀退刀全凭手感,现在把走位的坐标、进刀的速度全编进程序,机器自己跑,省了人力,精度还高。
你站在机床旁边听,开机之后主轴空转,只有轻微的嗡嗡声,没有多余的抖动,那就是好货。要是刚开机就哐哐响,机身都跟着晃,不用看参数,精度肯定好不了。

最熬人的不是编程序,是床身本身
外行人总觉得数控机床的核心是那个带屏幕的电控系统,其实错了。最考制造功力的,是床身那几吨重的铸铁。
你想啊,机床转起来,刀头高速切削,每秒成千上万次震动,全靠床身压住。要是床身本身应力没消干净,用个一年半载就变形,加工出来的零件,公差能偏出去好几个丝,一批活直接废了。
浇完铁水之后,不能立马拿来加工,通常得放在露天场大半年自然时效,让应力慢慢释放。有些厂家图快,用人工时效省时间,成本降了,用个三五年问题就出来了。还有浇铸的时候,那一大坨铁里面不能有半个沙眼,一点点气泡残在里面,震动就散不开,铣出来的平面全是细密的刀纹,不合格。
再说刀头,别看着小,一块好刀头,硬度够不够,耐不耐高温,直接决定了能加工什么料。上次我们干一批钛合金零件,换了国产刀头,切到一半崩刃,废了两个毛坯,后来换了进口的,确实好用,可一把刀头顶国产三个价,成本噌噌往上涨。
不过话说回来,现在国产刀头也做得越来越好了,普通材料加工,完全能用,性价比高得多。
它其实早就藏在你我身边
很多人觉得数控机床是工业深处的东西,和普通人不搭边。哪能啊,你口袋里的手机,中框就是数控机床铣出来的;你开的汽车,发动机曲轴、变速箱壳体,全靠它加工;就连你戴的钛架眼镜,那贴合你脸的弧度,也是数控机床一刀一刀走出来的。
对普通人最大的影响,就是成本降下来了。早十几年,好点的数控机床全靠进口,一台要大几百万,甚至上千万,厂家买不起,只能做低附加值的活儿,成品价格自然下不来。现在咱们自己能造了,价格砍了快一半,小厂家也能买得起,做出来的东西性价比越来越高,最终受益的还是咱们消费者。
当然,差距也摆在那。高端五轴联动数控机床,咱们能造,但连续运行几千小时之后,零点几丝的误差,就是差那么一点点。别小看这一点点,航天发动机的叶片,高端医疗设备的零件,就卡在这里,半点马虎不得。
还有人说,有了数控机床,工人都要下岗了。扯呢,现在好的数控机床师傅,月薪开到一万五都招不到。机器是死的,人是活的,拿到一批毛坯,料硬了还是软了,要不要调进给,要不要换刀,第一刀试切怎么看精度,这些经验,程序学不来。上次新来的大学生,程序编得一点问题没有,上来就干,结果料硬度不对,崩了三把刀,一把八百,小两千就没了,还是老师傅过来改了两个参数,立马就顺了。
昨天看新机床试切,一块方巴巴的生铁毛坯送进去,半个钟头开门,棱角分明的零件就出来了,塞到千分尺里一量,刚好卡在公差中间,半丝不差。排屑槽里的铁屑带着冷却油哗哗往外流,那声音,踏实得很。
工业这活儿,就是攒细节,一点一点磨,急不得。