刚进车间那会,师傅抄着块沾切削液的棉纱,往我手里塞了个晃得哗啦响的钢套。
“知道这是啥不?”
我摇头。
他蹲下来,指着旁边立式加工中心的进给轴——银亮的圆杆匀速转着,上面的溜板稳得像钉在轨道上,半点儿不晃。
“就这杆,没它,你那加工中心的刀头,连半丝的误差都卡不住。”
它根本不是普通的丝杆
普通的丝杆,就是铁疙瘩车出螺纹,转的时候螺母和螺纹硬蹭,涩得很,用个两三年螺纹磨出沟,反向晃得能塞进去个指甲盖。
滚珠丝杠不一样。
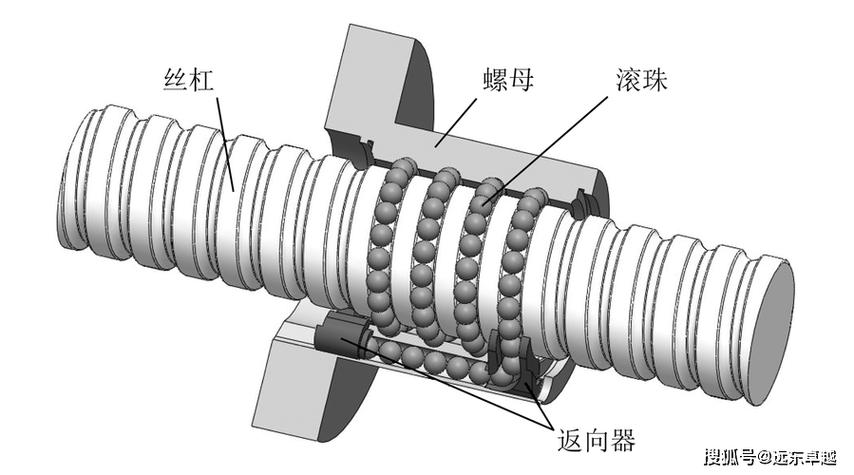
螺纹滚道里塞满了钢珠。转的时候不是硬摩擦,是钢珠顺着滚道滚着走。摩擦阻力通常能降到普通滑动丝杆的1/10左右,你用手转一下装在螺母上的丝杠,顺得能空转好几圈,连点卡顿的涩感都找不到。
钢珠在螺母里转完一圈,顺着内置的返珠管滚回起点,循环往复,不会卡在半路。
我第一次拆旧件的时候,掏出来半块碎铝屑卡在返珠管里——就这小玩意,把钢珠卡得死死的,溜板跑起来一拱一拱的,加工出来的铝合金外壳表面,拉出一道两毫米深的沟。那天我蹲在废料堆边抽了三根烟,算下来那批废件够我半个月奖金。

磨这根杆子,差一微米都能闹脾气
别以为找根圆钢车出螺纹就算完。
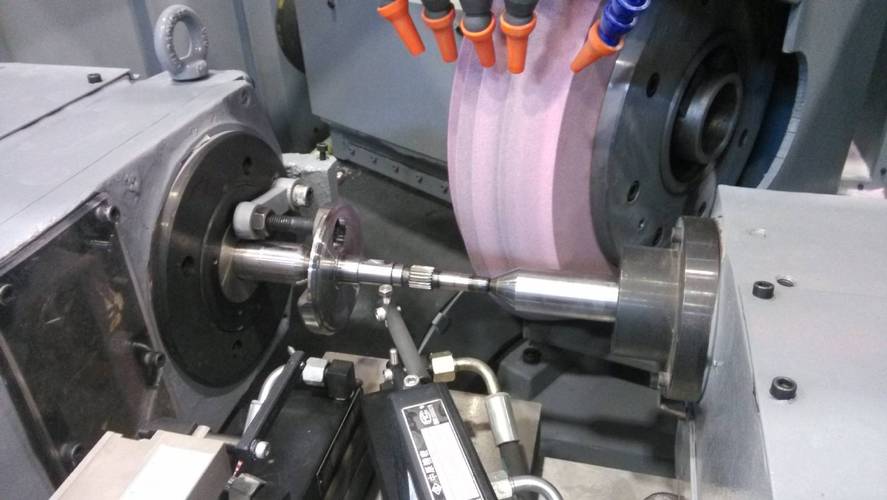
做这玩意的料,根本不是普通的45号钢,是高碳铬轴承钢。切下来的料棒先退火去应力,粗车出螺纹轮廓,再淬火硬到你拿锉刀刮都刮不动。最磨人的是最后那道精磨工序。
磨床的金刚石砂轮要顺着滚道的弧度走,磨出来的滚道截面得刚好和钢珠的弧度贴合,不能太松留间隙,也不能太紧卡得钢珠转不动。滚道的形位公差通常控制在1微米以内——啥概念?就是咱们头发丝直径的1/70那么点误差。
上次车间新来的调机工,给砂轮打补偿的时候多按了半微米,磨出来的丝杠装上去,跑起来噪音大得像老式拖拉机,整根杆子直接报废。小两万块钱,就听个响。
装的时候也有讲究。预紧力得调到刚好:太松,反向打表的时候能晃出两丝的间隙,加工出来的螺纹螺距全错;太紧,钢珠磨得发烫,跑个半年滚道上就全是麻点。我之前帮客户修过一台用了十年的旧车床,拆下来的丝杠,螺母里的钢珠都磨成椭圆的了——问了才知道,他们车间天天飘铁屑,连个防护罩都不装,切削液半年都不换。
你日常接触的东西里,说不定就有它
别觉得这东西离你远。
你家楼下铁艺店那个数控等离子切割机,切铁板做防盗门的,进给轴用的就是这玩意——不然切出来的边歪歪扭扭,装门都塞不进去。
精度高点的桌面3D打印机,Z轴上下移动推平台的,很多也用小型的滚珠丝杠。不然打出来的模型层纹歪歪扭扭,连个规整的方块都出不来。
甚至你去医院拍CT,那个来回平移的扫描床,靠的也是静音型的滚珠丝杠。床子动的时候没半点噪音,还能精准把你送到扫描位置,差一毫米都可能扫错病灶。
上周回老车间,师傅又把那根磨废的旧丝杠找出来,用棉纱擦得亮堂堂的。
“别嫌这东西笨。”
我摸了摸滚道上磨出来的光滑弧度,确实。
这东西没什么花哨的设计,就是靠满杆子滚动的钢珠,把旋转的动力稳稳变成直线走的劲。差一点都不行。