上周去高炉车间拆换主卷扬机的减速箱,刚抬下来三个换下来的报废齿轮,我第一反应是——别碰。
油泥厚得能搓成团,齿面的磨痕顺着受力方向走了半圈,像被什么东西反复啃过。
谁第一次拆都得蹭一手黑油。洗三遍指甲缝里还留着那个味。
不是你玩具盒里那种塑料片
很多人对齿轮的印象,还停留在小时候拆的四驱车、积木玩具上,塑料注塑的,齿形歪歪扭扭,转起来哗啦响。
那东西跟工业齿轮比,差了十万八千里。
工业齿轮传的不是玩具电机那点几瓦的劲,是动辄几十上百吨的扭矩——高炉上料的卷扬机要把装满矿料的料斗拽着爬几十米的斜轨,港口的岸桥要把几十个集装箱从船上吊到堆场,风电机组要把几十米外叶片转起来的低转速大扭矩,转换成发电机能出电的高转速,全靠这几个铁疙瘩在里面咬着劲传。
别觉得它不起眼。
没了它,所有靠旋转传力的设备,全得瘫。

很多人以为这东西的核心是”齿形画得准”,其实真不是。我在车间泡了快八年,见过太多齿形画在图纸上完美到挑不出错,装上去跑三个月就崩齿的货。真正决定它能用多久的,是你看不见的地方——齿面的接触应力分布,是芯部韧性和表面硬度的平衡,是装配的时候那点间隙调得对不对。
很多刚毕业的学生第一次进车间摸齿轮,都觉得这东西跟课本上画的标准渐开线齿形没区别,直到你蹲在油盘边盯着磨下来的铁屑看半小时,才会发现哪怕是0.01毫米的齿形偏差,最后都会在设备跑了几千小时之后,变成齿面上一块坑坑洼洼的疲劳剥落。
切齿那半小时,前面三个月的活都不白费
之前有个刚毕业的工艺员问我,不就是在钢块上切几个齿吗?怎么报价单上光加工费就抵得上半吨好钢?
我当时没跟他多解释,拉着他从下料的工序开始走了一遍。
首先是选料。不能拿普通的Q235就上来切,得用那种合金结构钢,铬镍钼按比例配好,锻打的时候要反复捶打,把钢内部的疏松组织打密,把金属纤维顺着齿轮的受力方向捋顺——直接用轧钢的钢板切齿轮?那种钢的纤维是横着走的,受力的时候直接从内部裂,外面看着好好的,转着转着就断了。
然后是粗加工,把钢块车成齿轮的毛坯,留好加工余量,接着就是最磨人的热处理。渗碳淬火这步是真的容不得半点差池:要把齿轮放到高温的渗碳炉里,让碳原子慢慢渗到齿面的表层,渗个几毫米深,然后淬火让这层表面硬到能跟锉刀硬碰硬,但是芯子还得保持原来的韧性——硬到能扛住重载下的摩擦,韧到能扛住偶尔的冲击不会碎。
这步做完,齿轮已经不是刚下料那个软乎乎的钢块了,但是热处理一定会带来变形,哪怕你炉温控得再准,工件从几百度的炉子里拿出来冷却,多少都会有个几丝的变形。要是省了后面的磨齿工序直接装上去,那齿面的接触就是歪的,本来应该整个齿面均匀受力,结果只有齿尖那一点点地方咬着,跑不了多久就会磨出坑。
上次有个外协单位为了省成本,磨齿那道工序只走了半程,装上去跑了72小时,整个减速箱的振动值直接飙到报警线,值班的师傅半夜爬上去摸,齿轮的齿面已经咬得全是麻点,最后拆下来重新磨、换轴承、清减速器里的铁屑,算下来花的钱,是当初省的那点磨齿费的十几倍。
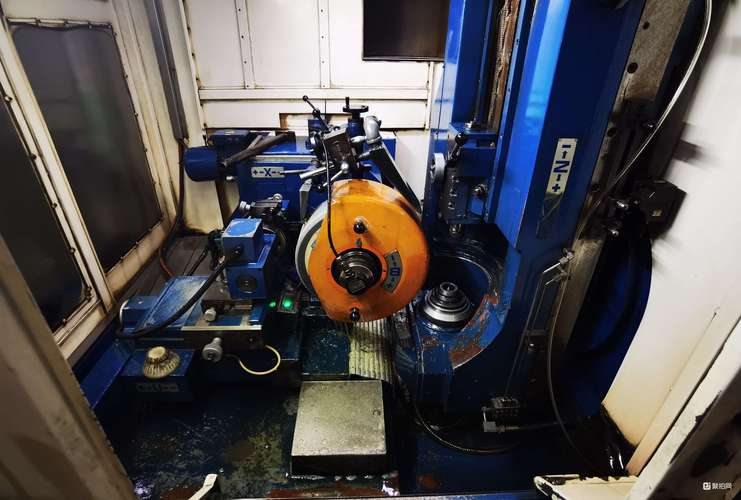
说起来也有意思,整个加工流程算下来,下料、锻打、热处理、粗加工,前前后后要花三个月,最后磨齿切出标准齿形的那点工序,也就花个半小时。但就是这半小时的精度,决定了前面三个月的活是不是白干。
那些离谱的误会,真的改不过来
说实话,干这行久了,听外面人对工业齿轮的误会,听得耳朵都起茧了。
最常见的一个:齿轮越硬越好。
真不是。之前见过一个批次的齿轮,热处理的时候炉温调太高,整个齿从表到里全淬硬了,硬是硬,拿锉刀根本锉不动,结果现场进了点从料斗掉下来的氧化皮,夹在齿缝里直接崩掉三个齿——硬得跟玻璃似的,没有一点韧性缓冲,哪怕一个小硬点砸上去,都能崩个缺口。好的工业齿轮是什么样?表面硬得能扛住磨损,芯子韧得能扛住冲击,就像你穿的劳保鞋,鞋面是硬的防砸,鞋底是软的防硌脚,总不能整只鞋全做硬的,那走两步脚就震麻了。
还有个误会:齿轮运转的声音越小越好。
我刚入行的时候也这么想,直到跟着师傅蹲在减速箱旁边听了整整三天,才摸出门道。师傅教我,不用拿昂贵的振动仪测,找个长改锥,一头抵在减速箱的壳体上,一头贴在耳朵上,听里面传出来的声音——要是沉的、连续的嗡嗡声,就说明齿面接触是实的;要是有咯噔咯噔的冲击感,就说明齿形不对或者间隙没调好。我第一次试的时候,差点把耳朵震麻,但真的准。
重载的工业齿轮运转的时候,本来就该是那种沉的、连续的嗡嗡声,像远处滚过的闷雷。要是静得跟家里的抽油烟机似的,反而说明啮合间隙调得不对——要么间隙太大,转起来有咯噔咯噔的冲击声,要么间隙太小,齿面咬得太紧,转起来温度飙得快,用不了多久就烧蚀。好的齿轮运转的声音是”实”的,没有杂响,就像你走路的时候脚是实实在在踩在地上,不是垫了个棉花团飘着走。
说点实在的未来
现在很多人说,以后直驱技术普及了,齿轮就该被淘汰了。
我倒不这么觉得。
确实,现在有些风电场用的直驱机组,省掉了齿轮箱,结构是简单了,但是发电机要做的特别大才能扛住叶片那点低转速的扭矩,运输的时候得拆成好几块拼,成本高不说,维护起来也麻烦。更别说那些矿山卷扬机、港口起重机、盾构机这种要扛住几百吨重载的场景,现在还真找不到比工业齿轮更靠谱的传力部件。
(我个人猜啊,未来十年内,重载场景里的工业齿轮,还是换不掉的)
上次拆那三个报废齿轮的时候,我顺手捡了个掉下来的齿块,拿在手里掂了掂,沉得很。这东西没有什么花哨的设计,就是老老实实把劲从这头传到那头,在没有人盯着的减速箱里,转个十年八年的,直到齿面磨到极限,才被拆下来送回熔炼炉,重新变成钢块,再变成新的齿轮。
哦对,刚才说那个渗碳淬火的硬度,要是控制不好,表面硬度过高的话,反而容易出点蚀——就是齿面上一块一块的小麻点,时间长了会连成片,最后整个齿面掉块。这个是我之前处理现场问题攒的经验,不一定全对,毕竟每个场景的工况都不一样。