总装线末端,一根不锈钢管从天花板拐下来,接个减压阀,再接一把吹枪。操作工把铝合金壳体翻过来,对着内腔扣一下扳机。嘶——没什么白雾,也没什么味道。旁边新来的问,这吹的什么?压缩空气?老工摇头:氮气。
为什么不用压缩空气?便宜啊。可压缩空气里含水、含油,点焊前吹一把,水汽留在里头,焊缝气孔就来了。氮气干燥,脾气又闷,不爱跟别的元素勾搭。机械厂里,它经常干这种不出彩但捅娄子的活。

氮气不是“没用的空气”,它是被挑剩下的那部分
空气里大概七成八是氮气,剩下才是氧气、氩气、二氧化碳、水汽这些。数字不用记太死,记个大概就行。氮气分子有两个氮原子,三键抱得紧,想拆开它得给很高的能量。常温常压下,它跟大多数金属、塑料、油脂都懒得反应。所以拿它当保护气、吹扫气、检漏气,逻辑很顺。
但注意,工业上说的氮气,不是把空气直接灌进瓶子。那是压缩空气。氮气要提纯。纯度等级从普通到高纯,再到超纯,差一级,价格和用途差很远。有些工艺只要九五、九八的氮气,有些激光切割要九九九以上,还有些电子或特殊热处理要更高。别拿高纯氮去吹地,也别拿普通氮去干精细活。对吧,钱和效果总得对上一个。
把氮气从空气里揪出来,有几种狠办法
大厂用深冷空分。把空气加压、降温,冷到液化,然后利用氧和氮沸点不一样,在精馏塔里一遍遍分。这玩意儿投资大,但产量也大,适合用气量像河一样的地方。管道直接送进车间,压力稳,纯度稳。
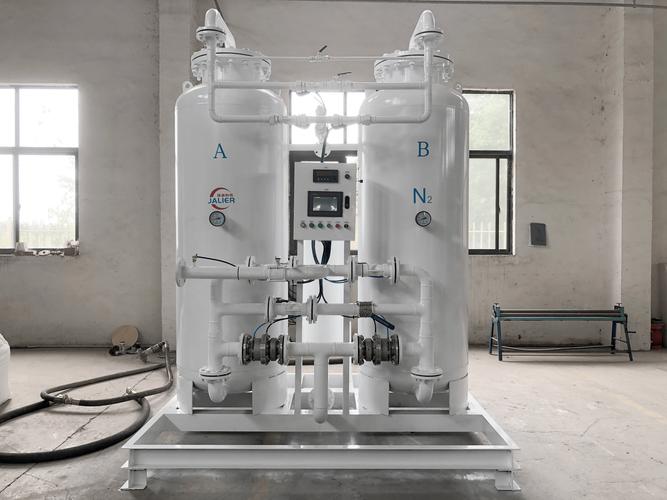
中小厂更常见的是PSA制氮机。两个装满碳分子筛的塔,一塔加压,一塔减压。碳分子筛有个偏好:加压时优先吸氧气,氮气从出口溜出来。等吸附塔吸饱了,切换阀门,让它减压放氧,另一塔顶上。就这么来回切。你在现场会听到阀门砰砰砰,像心跳。说实话,第一次站旁边,会担心它散架。但好的阀组就是能扛几百万次。
还有膜分离。中空纤维膜,氧气、水汽、二氧化碳跑得快,先钻过去,氮气慢吞吞留在后面,浓度就上来了。适合用气量不大、纯度要求不太苛刻的地方。但它对进气品质也挑,油和水一多,膜就废。
关键难点在哪?不是“能不能出氮气”,而是“能不能一直出稳定氮气”。露点、氧含量、流量、压力,这四个东西互相拉扯。你要流量大,纯度可能掉。你要纯度高,产气量就少。分子筛怕油、怕水、怕粉尘,前置过滤器要是偷懒,碳分子筛中毒,后面怎么调都白搭。还有切换阀,频繁动作,密封件老化,内漏一点点,纯度就坐滑梯。现场老师傅盯制氮机,先看压力曲线,再看氧分析仪,最后才听声音。声音不对,往往已经晚了。
产线上,氮气干的活比你想的杂
激光切割不锈钢,氮气是常见辅助气体。它从割嘴同轴吹下去,把熔融金属和渣子吹走,同时把氧气赶开。切口不容易氧化发黑。你要是换成氧气切碳钢,那是另一套逻辑,靠氧化反应放热,切得厚,但切口会有氧化色。材料不同,气体不同,别一张嘴就说氮气万能。

焊接也是。不锈钢、铝合金、钛合金焊接,背面保护、正面保护,经常用氮气?等等,氩气更常见。氮气在某些场景也能做保护气,但要看材料。比如奥氏体不锈钢焊接,氮气有时能帮助稳住奥氏体,还能提高耐蚀性;但有些钢种吸氮后变脆。所以别自己拍脑袋换气,工艺卡怎么写就怎么来。
再说检漏。装配好的腔体、换热器、管路,要查漏。用氮气充压,看压降,或者混一点示踪气体,用检漏仪找。为什么不用空气?空气里有水,充进去可能腐蚀内腔;空气压缩还容易带油。氮气干净。不过氮气分子小,有些微漏它跑得比空气快?实际上检漏要综合考虑,不是充了氮气就万事大吉。
还有液氮。装配过盈配合,轴承装轴,加热套太麻烦,或者怕退火,就把轴承往液氮里一泡。冷缩,尺寸小一圈,拿出来一放,到位。听着很爽。但液氮不是闹着玩的,零下一百多度,手套不防冻,溅一滴就是冻伤。现场有专门的容器、专门的转运,别拿保温杯去接。那不是勇敢,是外行。
惰性不等于老实,几个坑得知道
第一个坑:氮气无毒,所以安全?错。氮气本身不毒,但它会把氧气挤走。密闭空间里氮气泄漏,人进去,几秒钟就头晕,然后倒下,自己根本反应不过来。氮气窒息最阴的地方是没味道、没颜色、没刺激。你以为只是有点闷。所以制氮间、液氮罐区、氮气管沟,氧含量报警仪必须装,而且得定期校。别嫌它吵。
第二个坑:氮气惰性,所以高温也不反应?也不对。常温下它老实,高温下某些金属会跟它反应。比如钛、镁、锂这些,高温吸氮生成氮化物,材料性能直接变。热处理炉里用氮气,不是随便通。炉内气氛、温度、材料,都得配。有些工艺用氮氢混合气,有些用纯氮,有些用氩气。说到底,氮气是工具,不是信仰。
第三个坑:纯度越高越好?看工艺。普通吹扫,高纯氮就是浪费。激光切割,纯度不够,切口挂渣、发黄。检漏,纯度不够,本底噪声大。可你要是拿高纯氮去填充轮胎,除了贵,没太多额外好处。轮胎充氮这事,优点是胎压稳定、氧化少,但普通车主未必能感觉出来。工厂里更关心的是露点和含氧量,而不是包装上的“高纯”两个字。
往后看,氮气会越来越像厂里的水电
早些年,车间用氮气靠瓶装。一个电话,气体公司送瓶,换瓶,搬上搬下。瓶子重,占地,还怕倒。现在不少厂直接上现场制氮机,或者液氮储罐加汽化器。管道一铺,阀门一开,氮气就到工位。再往后,制氮机联网,纯度、流量、露点、阀门动作次数,全进中控。手机上就能看。听着高级,但维护跑不掉。过滤器该换就换,分子筛该补就补,分析仪该校就校。省下来的力气,不该省在保养上。
现场那根管子还在吹。声音不大。操作工吹完一个壳体,翻面,再吹另一个。氮气从枪口冲出去,带着水汽和碎屑跑掉,然后混进车间空气里。它还是那个氮气,占空气七成八,不声不响。可在这条产线上,它刚刚帮一个零件躲过了一次气孔、一次腐蚀、一次泄漏。你说它重要吧,平时没人注意。你说它不重要吧,停一下试试。