那年刚进厂,师傅让我去酸洗间取个件。推开门的瞬间,一股热浪裹着刺鼻的酸味直接把我眼泪呛出来了。眼前是一排灰色的PP槽子,里面翻滚着淡绿色、淡黄色的液体,咕嘟咕嘟冒着热气。钢件吊进去,捞出来,表面那层黑乎乎的氧化皮就没了。当时我就一个感觉——这玩意儿也太狠了。
后来在车间待久了才发现,工业酸这东西,用得好是帮手,用不好就是事故。它不是拿来‘泡’的,是拿来‘控’的。温度、浓度、时间,差一点都不行。下面我从几个侧面聊聊这个在机械制造里绕不开的东西。
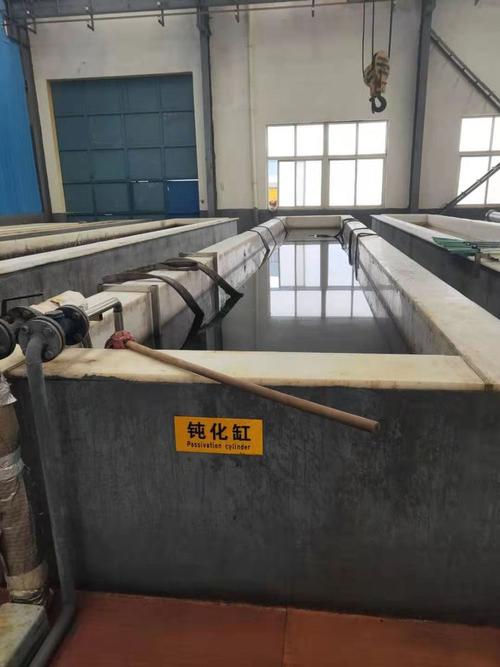
酸洗不是泡澡,是外科手术

很多人以为酸洗就是把工件扔进酸里,等一会儿捞出来就完了。差远了。
酸洗的本质是控制金属表面的化学反应速度。酸要和氧化皮反应,但不能把基体啃得太厉害。这就像拔牙——你得把坏牙拔掉,但不能把牙床也凿了。问题是,氧化皮的成分和基体金属非常接近,酸不会乖乖只咬氧化皮。所以工程师要做的事,就是用添加剂和工艺参数,让酸‘偏向’氧化皮。
常用的工业酸就那么几种。硫酸,便宜,对氧化皮有剥离作用,靠的是化学反应产生氢气,氢气把氧化皮从钢基体上‘顶’起来。盐酸,反应快,但挥发大,酸雾重。硝酸加氢氟酸,那是给不锈钢用的,专门对付铬镍氧化层。还有磷酸,酸洗兼磷化,一步到位,汽车板金件用得多。
每种酸的性格不一样。硫酸像闷头干活的老黄牛,慢但扎实,温度得烧到六七十度才肯出力。盐酸像急性子,常温就能上手,但气味冲得人受不了。硝酸加氢氟酸这套组合拳,狠,专门啃硬骨头,但操作稍微大意一点,氢氟酸能穿过皮肤直接找你骨头里的钙。
说实话,我刚接触氢氟酸的时候,师傅反复就一句话——手套破没破?手套破没破?后来我才知道,这东西烧伤当时不疼,等疼的时候已经伤到深层组织了。这不是吓唬人,是车间里真实发生过的事。具体哪一年、哪个车间,我就不展开说了。
配酸这活儿,经验比公式管用
理论上,酸的浓度、温度、时间都有工艺卡,照着干不就行了?问题是,工艺卡上的参数是死的,槽子里的状态是活的。
酸液用着用着,铁离子浓度会上去,酸浓度会下来,温度也会因为反应放热自己往上跑。你今天按工艺卡配的液,明天可能就已经不是那个东西了。所以现场老师傅判断酸液还能不能用,往往靠看——看颜色,看气泡,看工件出来之后的表面状态。
颜色变深了,铁离子多了,酸洗能力就下降了。气泡少了,说明反应慢了,可能需要补酸或者加温。工件出来表面发灰、发暗,可能是过腐蚀了,酸咬过头了。表面还有黑斑,那是欠洗,氧化皮没除干净。
这些判断书上不全有。或者说,书上写了,但你没在现场看过几百次,根本对不上号。
我见过一个新来的技术员,严格按照化验结果补酸,结果工件出来一批花斑。查了半天,原来是槽液循环不好,化验取的样是上层清液,底层铁离子浓度高得吓人。化验数据没错,但取样点不对,整个判断就歪了。这事儿后来怎么解决的?加了个循环泵,定期搅一搅。就这么简单,但没人告诉你,你得自己栽跟头才能学会。

废酸去哪儿了
酸洗会产生废酸。这是绕不开的问题。
废酸里有什么?残余的游离酸、大量铁盐、还有从工件上剥下来的重金属离子。这东西不能直接排,谁排谁进去。现在正规厂子都是酸洗线配套废酸处理系统,中和、沉淀、压滤,一步步来。石灰中和法最常用,便宜,但泥渣量大。还有喷雾焙烧法,能把废酸里的盐酸回收出来,铁氧化物还能卖钱,但投资高,小厂玩不起。
我个人的看法是,废酸处理这块,很多中小厂做得不够好。不是不想做,是成本压着。但环保这根线越收越紧,迟早都得补课。与其等罚款,不如早做打算。这话可能不好听,但我还是要说。
酸雾这东西,看不见的麻烦
酸洗槽上面一般都要加抽风罩。为什么?酸雾。
酸雾是酸液挥发或者反应产生的微小液滴,飘在空气里,吸进去伤呼吸道,沾在设备上腐蚀电气元件。硫酸还好,常温下不怎么挥发。盐酸和硝酸就麻烦了,不加热都往外冒。氢氟酸更不用说,闻着都不舒服。
抽风罩的设计有讲究。罩口离液面太远,抽不走。太近,影响操作。风速大了,把酸雾抽走了但也把槽液带走了,浪费。风速小了,罩子边上还是冒烟。这个平衡点,每个厂子的槽子尺寸、车间布局都不一样,得现场调。
还有一点容易被忽略——酸雾对行车和轨道的腐蚀。我见过一个车间,行车用了不到三年,轨道锈得不像样子。一查,酸洗槽的抽风效果不好,酸雾全飘到行车梁上去了。后来重新做了局部密闭,才算把问题按住。这种事,设计的时候没人提,出了事才想起来。
不是所有‘不锈’都靠酸洗
有个常见的误区:不锈钢酸洗之后才‘不锈’。
不准确。不锈钢本身有耐蚀性,是因为表面有一层致密的钝化膜。酸洗的作用是去掉表面的氧化皮和贫铬层,让钝化膜能重新长出来。酸洗之后通常还要钝化,用硝酸或者柠檬酸处理,帮助钝化膜恢复。
所以酸洗和钝化是两件事。酸洗是清理,钝化是重建。只酸洗不钝化,表面是干净了,但耐蚀性反而不一定好。这个坑,不少小厂踩过。工件酸洗出来亮堂堂的,客户看着满意,结果装上设备没几个月就锈了。回头一查,钝化省了。省了一道工序,赔了一批货。值不值?自己算。
还有碳钢件。有人觉得酸洗之后必须马上涂油,不然秒锈。对,也不全对。酸洗之后的碳钢表面非常活泼,确实容易锈。但如果酸洗后马上做磷化,或者直接进电镀线,就不需要单独涂油。关键是工序之间的衔接时间要短。我见过酸洗和电镀之间隔了一整夜的,第二天工件表面泛黄,还得返工重洗。这就是流程没排好。
最后说几句实在的
工业酸在机械制造里,主要干三件事:除氧化皮、除锈、表面活化。热轧钢件要酸洗,冷轧钢件有时候也要酸洗,不锈钢件酸洗钝化,电镀前要酸洗活化。可以说,很多工件在变成成品之前,都得跟酸打一次交道。
但酸这东西,用好了是工具,用不好是隐患。我的经验就一条——别凭感觉,但也别全信仪表。仪表要信,化验要做,但现场的观察和判断同样重要。酸液的状态、工件的表面、车间里的气味,这些都是信号。你得学会看。书上有书的道理,槽边有槽边的道理。两个都对,你得会合在一起看。
至于我,每次路过酸洗间,还是会下意识屏一下呼吸。这个习惯,估计改不掉了。