反击破碎机打花岗岩板锤磨三天就废?跑17个矿场摸出的实招
2026-11-10 17:19:41 作者:网编
分类:文章
上周去福建三明的花岗岩骨料场,老板指着墙角堆的板锤直叹气——刚换的高铬合金板锤,满打满算干了72小时,磨到见基体了。
换以前我可能也跟着骂厂家材质偷工减料,现在见多了,先绕着设备转三圈看实际工况再说。
很多人对反击破碎机的误解,从买设备那天就开始了。
为什么花岗岩场景,把反击破碎机的短板全露出来了?
别信销售吹的“什么料都能打”。
真站在进料口看半小时你就懂——花岗岩莫氏硬度通常在6-7,石英含量能到70%以上,高速砸到板锤上的力,不是像打石灰石那样靠冲击直接把料撞碎,是带着棱角的石英颗粒在板锤表面高速切削。
💡 通常高铬铸铁板锤,在石灰石场景下能扛200-300小时,换到高硅花岗岩场景,寿命直接打三折都算良心。
很多人错把反击破碎机当粗破用,这是最亏的。反击破碎机的核心设计定位是中细碎,进料粒度最好控制在25公分以内,超过这个尺寸的大块料,先过一遍颚式破碎机粗破,再送反击破做整型。
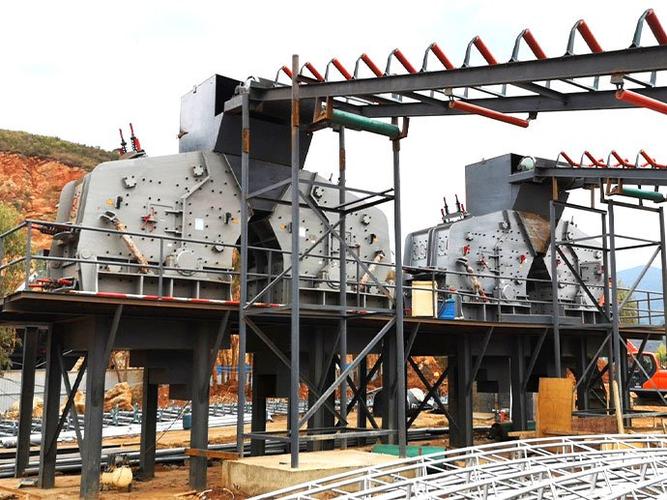 花岗岩骨料场反击破碎机进料口实拍
问:我之前用颚式破碎机打花岗岩,出料针片状太多,换反击破碎机真的能改善粒型吗?
答:能,但前提是别拿它当粗破硬扛。
颚破打硬岩靠的是挤压力,出来的料棱角多、针片状占比高,本来就不适合直接卖去商混站。你把颚破出来的中块料送进反击破,靠板锤的高速冲击把料沿节理面打碎,出来的骨料粒型圆润,针片状占比能压到10%以内——这也是为什么现在很多砂石场愿意上反击破做整型段。
别光盯着板锤材质,这几个安装细节错了,换再贵的件也白搭
说出来你可能不信,我见过最离谱的安装,板锤都装反了。
对,就是把带铸造飞边的非工作面冲着进料口打,干了20小时就裂了,工人还反过来骂厂家材质不行。
除了装反,最影响板锤寿命的,是间隙校准。板锤与反击板的径向间隙,直接决定磨损速度和出料粒型。很多工人图省事,换完板锤随便把反击板往旁边一靠,间隙留到20mm以上,本来一次能撞碎的料,在破碎腔里来回弹三四次才能出来,板锤的磨损直接翻番不说,出料粒度还忽大忽小。
我去年在江西赣州的一个矿场,教工人拿塞尺把间隙从22mm调到8mm,同样的料、同样的板锤,寿命直接从80小时涨到150小时。
 反击破板锤安装间隙校准现场图
问:板锤磨损到什么程度必须换?凑合用行不行?
答:别凑。
板锤磨损到露出基体的那一刻,破碎腔的粒型直接垮掉,而且磨下来的铁屑混在成品骨料里,卖去商混站人家直接扣货款,算下来省的那点板锤钱,连扣的零头都不够。
通常板锤的磨损余量剩1/3的时候,就该把新备件拉到现场备着了,别等磨透了再换——到时候高速旋转的板锤打在被磨凹的转子表面,连转子都要受冲击损伤,修一次转子的钱,够买三套全新板锤。
别被“定制耐磨件”割韭菜,匹配工况比堆材质更重要
说实话,我最烦那种不管什么工况,上来就给你推最贵备件的销售。
现在市面上吹的“双金属复合板锤”“镶嵌硬质合金块板锤”,价格比普通高铬板锤贵三倍还多,可真不是所有场景都适用。比如你打的花岗岩含泥量超过15%,本来就容易粘腔堵料,你换那种表面嵌了硬质合金块的板锤,表面凹凸不平,粘泥更快,堵一次料停机清俩小时,算下来时产损失比省的板锤钱还多。
去年在浙江湖州的凝灰岩矿场,老板之前被忽悠换了最贵的复合板锤,时产从180吨掉到120吨,堵料堵得工人天天骂。后来换了表面做了淬火处理的普通高铬板锤,时产回到190吨,板锤寿命还比之前长了40小时。
❗ 还有个很多人不知道的调节技巧:打硬岩的时候,把转子线速度从常规的40m/s降到32m/s,板锤的磨损能降30%左右,代价是出料粒度稍微粗一点,后面加个高频筛把粗料返送回破碎腔就行,算总账绝对划算。
上周那个三明的花岗岩场,按调整后的参数跑了两周,老板给我发消息,说现在板锤已经扛了140小时,拆下来看磨损量才到1/4,算下来每个月光板锤钱就能省两万多。
其实哪有什么一劳永逸的神器啊。
都是踩坑踩出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
反击破碎机打花岗岩板锤磨三天就废?跑17个矿场摸出的实招
文章链接:https://zystgy.cn/a/66214