上周扎进浙北一家改性厂调机,刚推开门就被两股味道裹住——一股是烘料桶里飘出来的PP树脂淡味,另一股是隔壁换网器漏出来的过热焦糊味。
那天本来要解决切粒不均的问题。
很多人第一次见造粒车间,总觉得这就是个把碎塑料重新捏成颗粒的粗加工工序,没什么技术含量。真进去待半天就知道,这里的坑,能把刚入行的工程师埋得找不着北。
你以为挤的是塑料?其实是在揉一锅会流动的面
从料斗投进去的可能是回收的家电塑料碎块、混了玻纤和阻燃剂的配方粉,甚至是之前生产剩的边角料,这些物料一开始是完全离散的,有的硬有的软,有的熔点高有的低,根本没法直接用来注塑。
挤出造粒的核心从来不是“挤”,是“塑化均匀”。
双螺杆在机筒里一边旋转推进,一边靠机筒外圈的加热圈、以及螺杆和物料之间的剪切摩擦生热,把这些散料揉成完全均匀的黏流态——就像你在家蒸馒头,要把干面粉、酵母、水揉到完全没有面疙瘩,蒸出来的馒头才不会硬一块软一块。
这步错了,后面全白搭。

我见过太多刚上手的操作工图省事,把机筒温度开得比工艺要求高20度,觉得温度高料化得快,产能能往上提。结果呢?螺杆转起来的剪切生热,本来就比机筒的加热温度高一大截,*不同螺杆构型下的剪切温升数值有差异,没有统一公式*,温度开太猛,料在机筒里直接烤焦,切出来的颗粒一半是本白色,一半是黑黄的焦块,整批料直接降级,几万块的损失说没就没。
切粒这步,差一毫米都能出废品
塑化好的料从模头的细密小孔里挤出来,就是一根一根软乎乎的热塑料条,跟家里压面机压出来的鲜面条一模一样,表面还带着180度左右的余温。接下来的流程也简单:先拉过冷却水槽把条硬透,再送到切粒机里,用旋转刀片切成3mm左右的小圆柱颗粒,就算完事。
说起来简单,真要调顺了,能耗上大半天。
上次我们去的那个厂,之前切出来的颗粒要么是粘在一起的“双胞胎粒”,要么是长短差一倍的“长短粒”,客户拿回去注塑,打出来的产品表面全是无规则的花斑。一开始我们以为是切刀钝了,换了全新的合金刀,问题一点没解决。
最后找着问题了。
冷却水槽的牵引速度是固定死的,但模头每个小孔的出料速度天生就有细微差别,有的条走得快,有的条走得慢。快的条被固定速度的牵引轮拉细,慢的条直接在水槽里打弯堆在一起,到了切刀位置的粗细、角度全不一样,切出来的颗粒自然乱七八糟。

切粒的核心是“让每一根料条的受力完全一致”。切刀和模头的距离差0.5毫米,就会出现一头带小尾巴的“拖尾粒”,客户用的时候这些尾巴会先融化,直接堵死注塑机的滤网;料条冷却的水温高个5度,切出来的粒表面就会发黏,堆在料仓里放两天就粘成一大块。
真不是吹,干了十年的切粒调机师傅,拿一把颗粒捏一下、闻一下,就能知道冷却水温对不对,切刀的间隙合不合适。
别被“全自动造粒”的宣传骗了
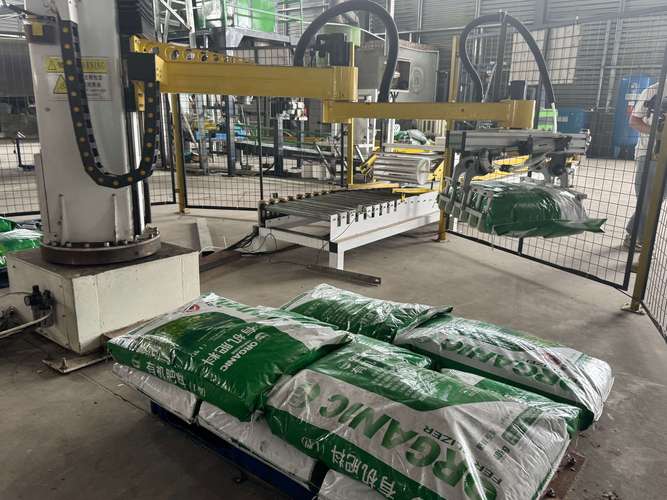
现在很多设备厂商卖生产线,张口就说自己的设备是全闭环全自动,一个人能看十条线,投料、换网、切粒、包装全不用人碰。
说实话,我跑过国内快二十条造粒线,没有哪条线是真的能完全脱人的。
去年就见过一次,换网器的液压阀突然坏了,操作员没在现场盯压力,机筒里的压力直接飙到阈值,模头被顶开,半吨混了阻燃剂的PP料直接喷得满机台都是,几个人扫了一下午才把地上的凝固料块清干净。还有的时候原料里混了个小石子,卡在螺杆的间隙里,要是没及时发现,螺杆的螺纹直接磨坏,修一次十几万,还要停线一周。
不过话说回来,也不是说自动化没用,只是别信那些吹得神乎其神的“无人车间”,真到出问题的时候,远程控制系统反应再快,也不如现场的老操作工手快。
很多人觉得造粒出来的颗粒没什么特别的,其实你拆家里的旧家电,那里面的阻燃塑料壳;你坐高铁时靠的座椅的改性发泡层;甚至你手机壳里加了抗老化剂的硬塑料,全是这么一根一根挤出来、切出来的。
前几天跟那个改性厂的老板吃饭,他说现在很多新入行的年轻人,上来就想搞最先进的全自动化,想把人力成本压到最低,结果省下来的那点人力钱,全赔在没盯好的废品上了。
其实造粒这行,跟你在家揉面蒸馒头没区别。
机器再好,也得有人盯着火,盯着面的软硬,盯着切的大小。
对吧?