攥住高压油管的工业接头:车间老师傅才懂的实茬细节
2026-11-08 16:24:44 作者:网编
分类:文章
刚跨进装配车间的门,耳边先撞过来三声脆响——啪、啪、啪。
是装配组的老李拿铜榔头敲接头的卡套,震得旁边油桶的铁皮都发颤。他帽檐压得低,露出来的半张脸上沾了点黑油,看见我来,抬抬下巴示意我别出声,手里的扭矩扳手刚咔哒一声弹开。
你以为的“铁疙瘩”,其实是整台设备的“血管瓣膜”
很多刚进车间的小孩,都把这东西当普通的连接螺丝。
错得离谱。
上次有个刚从职校分来的实习生,拿普通的镀锌接头往16MPa的液压管上拧,刚开压力测试,接头直接崩飞,擦着老李的安全帽飞出去,把后面的防火漆打了个指甲盖大的坑。当时老李叼着的烟都掉在工鞋上,烫了个洞,骂了整整四十分钟。
说白了,卡套式工业接头的核心根本不是螺纹咬合,是那圈0.8毫米厚的硬质合金卡刃。螺纹只是把两个零件拉到一起的辅助结构,真正扛住十几兆帕压力、不让高压油喷出来的,是那圈薄得像刀片的刃口,死死咬进无缝钢管的外壁,连个微米级的缝隙都留不出来。
 车间液压系统卡套式工业接头拆解实拍
你拿个完整的接头拆开来就知道,里面的卡套、密封垫、接头本体三个零件,少一个都用不了。卡刃软了不行,硬了也不行——太脆的卡刃拧上去直接崩碎,太软的卡刃咬不住钢管,高压一冲就滑。
那圈卡刃的公差,卡得比头发丝还细
别觉得机械加工就是差不多就行。
现在车间里常用的24度锥面卡套,刃口的角度公差通常控制在±15分。就是0.25度。普通游标卡尺测不出来,得上工具显微镜放大30倍,对着刻度线慢慢调焦才能看清楚。
上次质检组抽了一批外协送的接头,刃口角度偏了半度。当时拧到规定扭矩,保压五分钟一点不漏,大家都觉得没问题,直接装到了三台数控车床的液压管路上。结果跑了三个小时满负荷运转,卡刃直接被油管的胀力蹭滑,高压油喷得整个机床导轨上都是,擦了半天才擦干净,亏了两万多的抗磨液压油,还耽误了两天的生产进度。
冷镦成型的接头金属纤维是顺着受力方向连续延伸的,抗爆强度比普通车削出来的零件高至少30%。我上次拿个冷镦的接头和车削的接头放在一起敲,声音都不一样——冷镦的脆,车削的闷。现在好点的接头本体,都是用316不锈钢棒料冷镦出来的,不是拿车床一刀一刀削的——车削的零件会把金属纤维切断,受力大了直接从切削的位置裂开,根本扛不住高压脉冲。
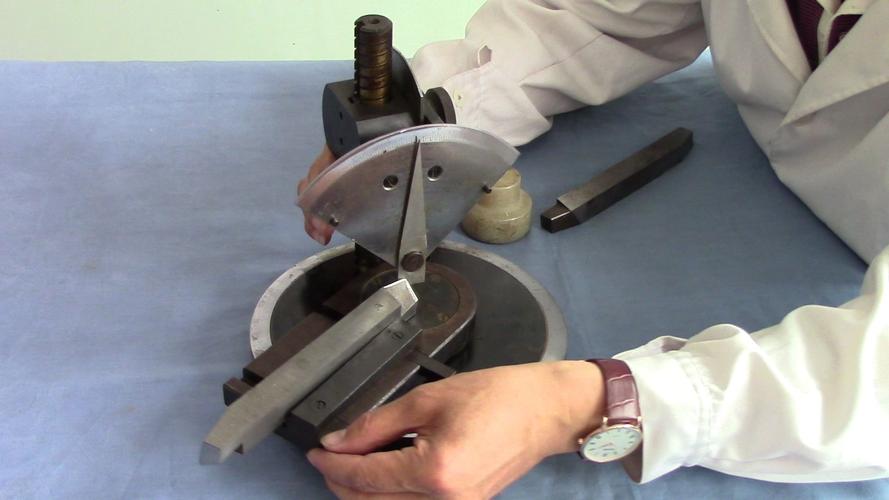 工具显微镜下卡套刃口角度测量实拍
那些没人愿意明说的“坑”
 那些没人愿意明说的“坑”
干了二十年装配的老李,最烦别人说“接头嘛,拧紧点总没错”。
真错了。
他去年带的徒弟,把M16的卡套接头拧到扭矩扳手咔哒响了还使劲,硬多拧了半圈。当时保压测试一点问题没有,直接装到了工地的挖机动臂管路上。结果跑了半个月,接头的密封面因为拧得太紧,应力集中出了个微裂纹,慢慢渗油,最后整个动臂的液压油漏完,挖机直接趴窝在工地,拖回来修花了八千多。
通常M16的卡套接头,拧到45N·m就够。拧过了反而把卡套压变形,刃口直接卷边,根本卡不住钢管。拧得过紧的接头,反而会因为密封面应力集中,在高压脉冲下更快开裂。
还有人图便宜,拿普通的紫铜垫当密封垫。在普通水管上凑合用还行,在100多度的高温油管上,铜垫半小时就软了,直接渗油。现在车间里统一用的是组合密封垫,金属外圈抗挤压,内嵌的丁腈橡胶圈补微米级的缝隙,比纯铜垫靠谱得多。
你看不见的地方,它一直在扛着压力
很多人觉得这东西离自己远。
哪能啊。
你坐的地铁,车门的气动控制管路上,就有十几个这样的接头。要是哪个漏了气,车门关不严,跑在隧道里多危险。你去医院做CT,设备里面的冷却水管路,接头要是漏了,冷却液滴到几十万的电路板上,直接整台设备都开不了。甚至你家小区楼下的消防喷淋系统,那些接水管的接头,要是扛不住消防试水的压力,漏了水还好,真着火的时候喷不出来,那才叫要命。
现在新出的快插接头,不用拧螺纹,插上去就卡紧,拔的时候按个外圈就行,装配效率高了不少。但老李还是不太敢在高压管路上用——快插的咬合面毕竟比螺纹的小,抗爆强度还差一点,真出了事,谁都担不起责任。
那天他敲完最后一个接头,把铜榔头往工具箱一扔,点了根烟,看着刚装配完的液压站,说这玩意儿,看着不起眼,差一丝一毫,都不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
攥住高压油管的工业接头:车间老师傅才懂的实茬细节
文章链接:https://zystgy.cn/a/65488