沾着切削液的橡胶软管:没人留意的产线隐形保险丝
2026-11-08 15:22:45 作者:网编
分类:文章
上个月去邻市的机加工车间蹲整改,刚跨进门就踩了一脚黏糊糊的切削液。
低头找漏点。
就是机床主轴边上那根黑黢黢的橡胶软管,裂了个细口子,呲出来的液雾飘了半米远,地上已经积了小半滩。
没人当回事。
车间主任蹲在旁边擦手,说这管子上次换是半年前,当时采购图便宜找了个报价比正常价低30%的供货商,本来想着不就是根破管子,能走液就行,谁知道这才半年就裂成这德行——换一次要拆三个固定卡箍,还要排空管路里的空气,折腾俩小时,耽误的产能够干三个班次的活。
别拿它当随便一截的胶皮管
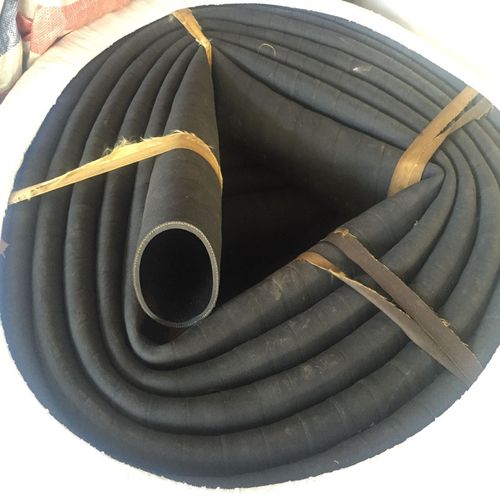
很多人对橡胶软管的认知,还停留在浇花、接水龙头的那种单层胶皮。我们平时说的工业用橡胶软管,根本不是那种东西。
它是三层压合出来的精密件。最内层直接接触走的介质——走切削液就用耐油丁腈胶,走压缩空气就用耐老化的EPDM胶,要走高温导热油就得换氟橡胶,这层材质选不对,三天就被介质泡涨,软得像煮过头的面条,根本扛不住压力。中间层是最核心的承压结构,要么是高强度的聚酯纤维线编织,要么是细高强度钢丝缠的螺旋层,没有这层增强的软管,通上10公斤的压力直接就鼓成个长气球,炸的时候能把旁边的铁屑吹得满脸都是。最外层是耐磨的保护胶,防切削液腐蚀,防车间里的铁渣划,防露天放置的时候被紫外线晒裂。
 工业橡胶软管三层结构剖切示意图
上次拆那根漏的便宜货,我用美工刀划开断面看,中间的增强层居然是回收的旧尼龙线,一扯就断。正常合格的增强层要拉断得费老大劲,那堆破线用手一捻就成碎渣。当时给车间主任看断面的时候,他脸都绿了。
产线上最容易被算错成本的零件
说实话,我干了快8年设备维护,见过太多账算不明白的管理者。
很多人算采购成本的时候,只盯着管子本身的报价,根本不算漏液、爆管带来的停机损失。就拿上次那根裂的便宜管子来说,本身买的时候花了十多块,同规格的合格货也就二十出头,差价拢共不到十块钱。但那次漏液导致的停机,从找漏点到换管排空,整整耗了一小时四十分钟,那台带24把刀的加工中心停一小时的损失,够买整整一仓库的合格软管。
不过话说回来,也不能全怪采购的人,毕竟这玩意平时安安静静待在机床边上,不裂、不爆、不漏的时候,根本没人会多看它一眼。就像家里的保险丝,不烧的时候谁会想起它的存在?
 机加工车间内机床旁排布的橡胶软管实景
这里还有个特别常见的误区:很多人觉得软管越软越好,装的时候哪怕弯成个死折都没问题。
错的。
每根合格的橡胶软管,都有个最小弯曲半径的硬指标,你要是把它折成个锐角,内层的胶会被挤得永久变形,中间的增强层也会被拉出隐性的裂纹,当时试机的时候压力正常,跑个三五天,裂纹顺着增强层扩开,直接就爆管。我之前见过更离谱的,有人把软管卡在机床的钣金缝隙里,没垫保护套,机床一动,钣金的锐边天天磨外层的胶,磨穿了都没人发现,直到高压油喷到电器柜里把主板烧了,才顺着油迹找着那根磨破的管子。
那些没人教的现场使用细节
教科书上不会写这些碎得不能再碎的经验,但每一条都是现场攒出来的教训。
装软管的时候,两端的卡箍不能拧太死,拧到用手晃不动就行,拧太狠了,橡胶被卡箍压出个永久的凹痕,时间长了那个位置最先裂。要是软管要跨在经常走人的通道上,不能直接把管子铺在地上,得扣个橡胶的过桥板,不然天天被人踩、被叉车压,用不了俩月就扁。
还有个最容易被忽略的点:很多人换软管的时候,直接把新管子从仓库货架上拿出来就往管路上装。其实不对。新管子在仓库堆了大半年,内层的胶会有残留的析出物,要是直接接在走冷却液的管路上,那析出物会顺着液流跑到机床的过滤系统里,堵了过滤器的滤芯,得用干净的切削液先把管子内部冲个两三遍再装。
说出来你可能不信,我上次在一个汽车零部件厂,就是因为新管子没冲,堵了滤芯,导致整个冷却系统压力不够,刀具磨损快了三倍,报废了快两百个工件,最后查了三天才找着根上的原因。
现在行业里也在改,我去年在一个外资的装备展上见过带自感应层的新软管,就是在增强层里埋了细的传感光纤,要是胶层磨薄了、增强层有裂纹,系统直接就能收到报警,不用等漏了才慌慌张张去查。不过这玩意现在还贵,具体什么时候能普及,我也说不准。
前几天那个邻市的车间主任给我发微信,说现在他们把所有的便宜软管都换了,每根管子上贴个小标签,记上换的日期和下次检查的时间,这半个月下来,因为管路漏液导致的停机少了八成。
就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
沾着切削液的橡胶软管:没人留意的产线隐形保险丝
文章链接:https://zystgy.cn/a/65486