满手铁屑的时候,我蹲在镗床边跟你唠实在的
2026-11-04 15:32:59 作者:网编
分类:文章
刚跨进车间大门,耳膜先被机床的低频嗡鸣撞了一下。脚底下硬邦邦的,是刚才车下来的铸铁屑,踩上去咔哒响,混着切削液的清苦味往鼻子里钻。张哥蹲在那台卧式镗床旁边,手里攥着百分表,指节上还沾着没擦干净的黑油。
比人高的铸铁床身,从来不是靠堆料攒出来的
很多人第一次见这台镗床,第一反应是”真大”。算上上面的数控操作面板,快三米高,床身的铸铁块沉得很,之前吊装的时候,25吨的天车吊了半天才挪到地基上。
别以为这大铁块就是浇出来直接用的。镗杆的挠度控制,才是整台机床最见功夫的地方。床身浇铸完,得在露天地里搁上一整个寒暑,让铸铁内部的应力自己散干净,不然装上去用个三五年,导轨变形个几丝,加工出来的孔全是喇叭口。导轨面要靠老工人拿刮刀一下一下刮,每平方厘米的接触点要够12到15个,手摸上去没有一丝滞涩,推个20斤的铸铁块在导轨上滑,能滑出去两三米不卡。
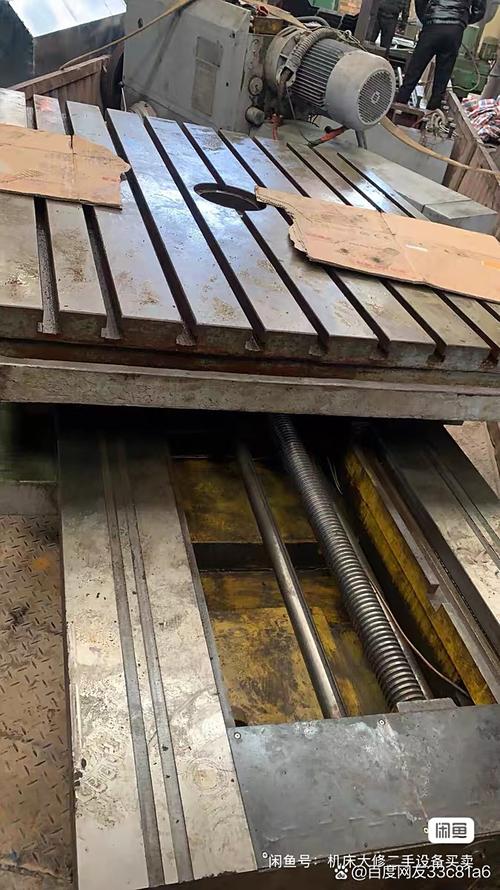 车间卧式镗床铸铁床身导轨刮研现场
之前有个刚入职的徒弟觉得刮研是”瞎耽误功夫”,拿平尺靠上去看着差不多就说可以了。结果第一刀镗下去,镗杆伸出去600毫米,转起来晃了两丝,加工出来的孔内径差了0.03毫米,整批的法兰盘全废了。张哥当时把刮下来的铁屑往他面前一放,说你以为这刮研的功夫是为了好看?这是给机床打地基呢。
那点几丝的误差,是多少老师傅攒了半辈子的手感
说个真事。上个月加工一个重型柴油机的缸体,要求孔的圆柱度在0.01毫米以内。啥概念?就是普通头发丝直径的七分之一到八分之一。
刚换了新的镗刀片,徒弟给吃刀量的时候手滑,多给了0.1毫米。刀转起来的声音不对,他没当回事,等加工完拆下来量,孔内壁有一圈深浅不匀的刀纹,拿细砂纸抛了俩小时都没消掉。最后整个缸体重新返工,耽误了三天工期,车间主任过来的时候脸都绿了。
 镗床加工重型柴油机缸体孔现场
说实话,很多人分不清镗床和钻床的区别。钻床是拿个钻头往工件上扎,孔的位置歪了多少全凭运气,适合精度要求不高的粗加工。镗床不一样,它是把已经钻出来的粗孔,一刀一刀修到要求的尺寸、位置精度——两个相隔一米的安装孔,同轴度要求在0.02毫米以内,钻床根本干不了,全靠镗床的光栅尺定位兜着。
磨镗刀的功夫更是玄乎。老钳工磨刀尖角,通常卡55度左右,切钢件的时候带15度的前角,磨完拿眼睛扫一眼,比拿万能角度尺量的还准。上次那个刚毕业的大学生,拿角度尺卡得分毫不差,磨出来的刀一上去就崩刃——他没给刀的后角倒个小圆角,硬得跟淬过火的铁块似的,切不动工件,自然就崩了。
你平时见的东西,好多都靠它打出来的孔
别觉得这种大个头的机床离普通人远。越是重型的工件,对孔的精度要求越苛刻。你坐的高铁,转向架上的连接孔要是精度不够,跑个300公里,连接螺栓受的交变应力不对,松了就是大问题。风场里立的那些大风机,齿轮箱里的轴承孔要是镗歪了,齿轮转起来就打齿,爬个百米高的塔筒上去修一次,成本几十万。
不过话说回来,现在的数控镗床早就不是以前那种要靠人扳手柄的老古董了。带自动换刀,带全闭环光栅尺,定位精度能到0.001毫米,但是老工人的手感还是不能丢。比如加工高温合金材料的时候,你得盯着主轴的声音,要是声音从脆变闷,就说明刀钝了,赶紧退刀换刀。上次有个徒弟没在意,刀崩在两米深的孔里,拿磁力座吸了三个小时才吸出来,手上蹭得全是黑油,回去洗了三肥皂都没洗干净。
下班铃响的时候,张哥把镗床的防护门拉上,擦了擦手上的切削液,递了根烟。风从车间大门吹进来,带着点外面梧桐的味道。他说别觉得这机床笨,这东西是制造业的骨头架子——没有它,那些大个头的零件孔打不准,啥机器都拼不起来。
机床的嗡鸣慢慢弱下去,远处的天已经擦黑了。脚底下的铁屑被风刮得滚了两下,发出细碎的声响。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
满手铁屑的时候,我蹲在镗床边跟你唠实在的
文章链接:https://zystgy.cn/a/63572