钻床不是只会打洞:老技工攒了12年的立式钻床实操避坑指南
2026-11-04 14:57:54 作者:网编
分类:文章
上周去苏州相城的一家汽配小厂做设备校准,刚进门就看见个99年的小徒弟蹲在立式钻床旁边挠头——刚钻完的45号钢孔,偏了快2毫米,报废了12块坯料,主管站在旁边脸黑得像锅底。
我凑过去摸了摸台面上的钻套,又看了看主轴的跳动量,没忍住笑了。这问题我见了不下几十回,哪是小徒弟手潮啊?是整个车间对钻床的认知,还停留在“插个钻头就能打”的阶段。
别被“基础设备”的名头骗了:立式钻床的精度阈值比你想的苛刻多了
很多人觉得钻床是车间里最没技术含量的设备,对吧?错。通常新出厂的z5125型立式钻床,主轴端面的跳动量要控制在0.01mm以内,主轴对工作台面的垂直度误差,在300mm行程范围内不能超过0.03mm。别觉得这数字小,就钻个10mm的孔,你要是主轴歪了0.03,最后孔的位置偏多少?算都算得出来。
 z5125立式钻床主轴跳动量校准现场图
我见过太多车间,买完新钻床拉回车间,拆了包装就直接开机用,连个水平都不打。工作台面歪个0.1mm,装上去的工件全是斜的,钻出来的孔能正才怪。更离谱的是,有些厂用了十年的钻床,从来没做过精度校验,导轨磨损了多少、主轴轴承松了多少,一概不知道,出了废品就怪操作的人手笨。
问:我们车间的钻床用了快8年,从来没校准过,打普通的铝材孔影响不大吧?
答:别拿铝材当遮羞布。你要是打个穿螺丝的过孔,偏一点凑合用也行,但只要你要钻的是需要后续铰孔、攻丝的定位孔,哪怕是铝材,0.1mm的偏差最后都可能导致装配错位。别省那半小时的校准时间,我见过最离谱的厂,钻床主轴歪到0.2mm,钻出来的孔和铣床上做的面同轴度差到没法装轴承,最后整批支架全废,损失够买三台新钻床。
💡 很多车间保养钻床的时候,只给导轨抹点黄油,从来没人检查主轴锥孔的清洁度。我上次碰到个厂子,锥孔里面卡了半块掉下来的莫氏锥柄碎渣,钻头装上去晃得像筛糠,打出来的孔椭圆度差了0.15mm,找了三天原因,最后擦干净锥孔,问题直接解决。你说这冤不冤?
最容易被忽略的配件:选对钻套比换贵三倍的钻头有用
我知道很多人买钻头的时候抠抠搜搜,几十块的含钴钻头舍不得买,但是说到钻套,总觉得“反正都是铁做的,能用就行”。大错特错。
你要是钻钢板的时候不用钻套定位,全靠手动对中心,哪怕你划线画得再准,进给的时候钻头一碰到硬点就往软的地方偏,尤其是薄钢板,一不留神就钻歪。那种几块钱的通用开口钻套,看着便宜,用个半年内孔磨得大了0.2mm,钻头装进去晃来晃去,再好的钻头也白搭。
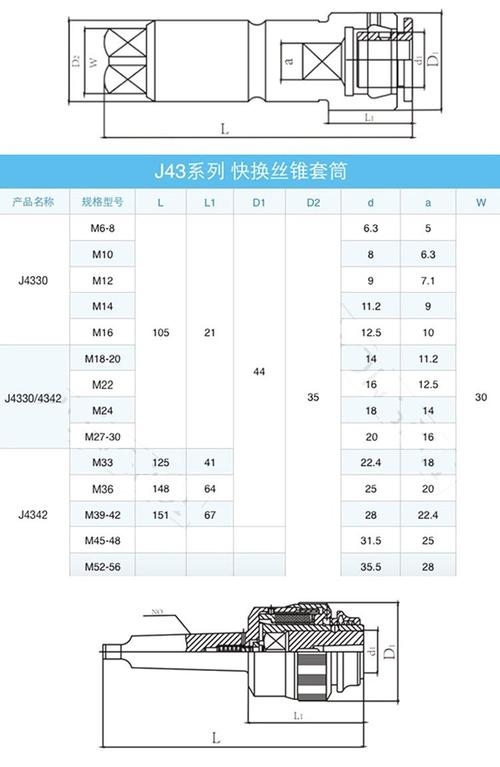 立式钻床不同规格可换钻套装夹对比图
我一般给合作的厂子提建议,只要是批量生产的零件,直接配定制的快换钻套,哪怕单套成本比通用的贵两倍,算上废品率的下降,三个月就能把钱赚回来。毕竟钻套是直接和钻头接触的定位部件,内孔和钻头的配合间隙越小,孔的位置精度就越高,这点钱真的没必要省。
问:我自己做小作坊,批量不大,每次换钻头都要停机器卸钻套,太费时间,有没有省事儿的办法?
答:直接上快换钻夹头啊。别拿那种几十块的劣质货,选莫氏锥柄和你机床主轴匹配、带三个锁紧爪的,换钻头的时候根本不用停主轴,只要把外套往上一推,换完钻头松开就锁紧,效率至少提40%。我见过个做小型五金件的作坊,之前一天钻800个孔,换钻头要占两个小时,换了快换夹头之后,一天能打1300个,老板都快笑出褶子了。
那些老技工才懂的实操细节,新手看10本说明书都学不会
打深孔的时候,别硬着头皮一直进给。❗ 很多新手怕退刀排屑耽误时间,钻头在孔里闷着钻,最后排屑卡在内壁上,把钻头崩断都是小事,最严重的是孔内壁被切屑刮得全是刀痕,粗糙度直接不合格。通常钻深径比超过3的孔,每进给10mm就得把钻头退出来排一次屑,尤其是打钢件的时候,切削液一定要冲到位,别图省事儿只在表面浇一点。
还有个细节,很多人装工件的时候,只把台虎钳拧得死死的,从来不管工件下面有没有垫实。上次碰到个小徒弟,钻一块8mm厚的铝板,工件下面悬空了一块,进给的时候铝板被钻头顶得往下弯,钻完一松开,铝板弹回来,孔直接斜了,整块板直接报废。你说这事儿怪谁?怪钻头?怪钻床?都不是,就是没垫实。
说真的,我现在每次去车间看操作钻床的新手,都要先看三个地方:主轴锥孔干不干净,钻套内孔磨不磨,工件垫没垫实。这三个地方但凡有一个出问题,后面再怎么调参数都白搭。
有人说现在都有摇臂钻、加工中心了,谁还用这种普通立式钻床?这话就不对。你车间里要是全靠加工中心打普通的螺丝过孔,一小时机加工费大几十,用立式钻床,一小时电费加人工成本才十几块,能省多少?对吧。不是所有工序都得上高端设备,把最基础的钻床用明白,能省下来的钱,比你换一堆新设备划算多了。
之前有个客户跟我说,他们厂之前总觉得钻床太老派,买了台加工中心专门打小孔,结果算下来,光刀具损耗、设备折旧的成本,比用钻床高了三倍都不止。后来把加工中心腾出来做高精度的铣削工序,把普通打孔的活全交回给钻床,每个月光加工成本就省了两万多。你看,设备没有高低贵贱,用对地方才是真的。
别总想着换更贵的设备,先把你车间里那台落灰的钻床摸明白,比什么都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
钻床不是只会打洞:老技工攒了12年的立式钻床实操避坑指南
文章链接:https://zystgy.cn/a/63571