上周在车间帮隔壁组的师傅调机。
他那台X5032立式铣床铣6061铝板,走刀300mm/min,转速2500转,铣出来的面全是密密麻麻的斜纹,摸上去喇手。换了三把新的合金立铣刀。没用。蹲在机床边抽了半包烟,看见我过来就拽着我袖子问,是不是他的刀买假了。
别上来就怪刀,先查这三个最容易漏的地方
💡 很多人一看到铣出来的面有振纹,第一反应就是刀不对、参数不对,其实80%的问题都出在最基础的装配细节上。说起来都丢死人,我刚入行那会,为了消这种等距振纹,把工作台的丝杠都拆下来洗了一遍,结果发现是ER夹头里面卡了块指甲盖大的铝屑,刀根本没夹正,白忙活了一下午,手上的油洗了三遍都没洗干净。
第一个要查的,就是ER夹头的磨损状态和清洁度。很多人换刀的时候,螺母拧的力度看着够大,其实夹头内孔早就磨出凹痕了,或者卡了没清干净的切屑,刀杆和夹头根本没贴实。
问:我每次换刀都用铜棒敲扳手,力度够大了,为啥还是夹不紧?
答:别光敲扳手。你把夹头拆下来,用手转一圈看内孔有没有划痕——通常用了超过2年的ER32夹头,内孔的锥面磨出凹痕的话,你哪怕把螺母拧断,刀杆和夹头的实际贴合面积也就3成,高速转起来刀头晃0.1毫米,铣出来的面全是等距振纹。

第二个要查的,是工作台的锁紧螺丝状态。很多人调完X、Y轴的行程,忘了把中间的锁紧块拧死,走刀的时候工作台带着微弱的间隙窜动,那个振纹不是固定的斜向,是乱的,有时候深有时候浅。我之前踩过这个坑,调完工件坐标就开干,铣出来的面一半光一半花,折腾了快一小时,最后晃了晃工作台,发现锁紧螺丝松了半圈,拧完之后再铣,面直接能当镜子照。
铝件铣削的参数,根本没有万能对照表
很多新手刚从学校出来,拿着教材上的参数表就往机床上套,根本不管自己用的机床是啥状态。我之前带的个徒弟,第一次精铣铝件,照着手册开4000转,走800的进给,刀刚扎进工件半厘米,整个机床都在抖,吓得他赶紧按急停,刀都崩了个角。
普通立式铣床跟带伺服闭环的加工中心根本不是一个量级。老铣床的主轴轴承多少都有间隙,进给的平稳度也差一截,你硬套加工中心的参数,不震才怪。
问:同样的刀,为啥我在新的加工中心上铣出来的面很光,搬到旧的立式铣床上就全是振纹?
答:别拿加工中心的参数往普通铣床上套。普通立式铣床的主轴刚性、进给的平稳度,跟带伺服闭环的加工中心根本不是一个量级。通常老铣床的转速要比加工中心低30%,进给慢20%,才能把振纹压下去——你要是硬套加工中心的参数,相当于让一个瘸子跟短跑运动员抢跑,不摔才怪。
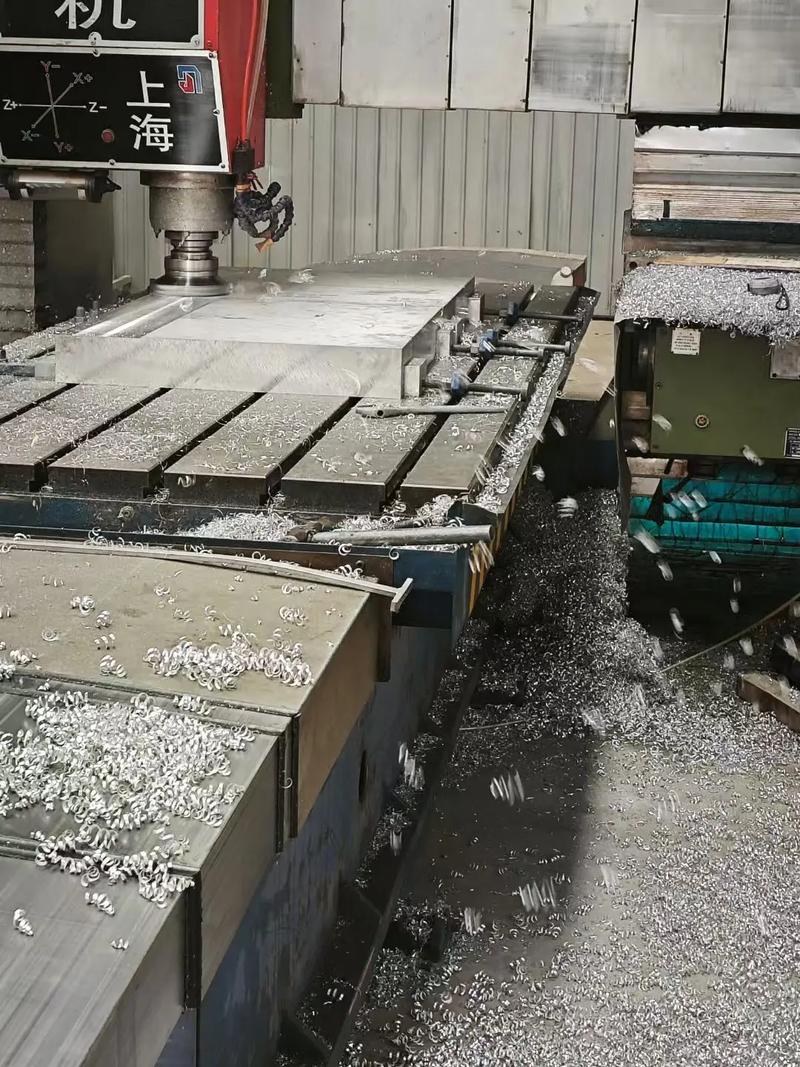
我自己现在铣铝件的参数,根本不查手册。比如用10mm的3刃合金立铣刀,主轴转速就开1800转,每齿进给给0.08mm,开粗的时候留0.2mm的精铣余量,精铣的时候把转速提到2200转,进给降一点,走顺了之后,铣出来的面不用抛光都能当反光板。哦对,还有个小技巧,精铣的时候别用乳化液冲,用压缩空气吹,把铝屑及时吹走,不然铝屑粘在刀齿上,蹭到工件表面,就会留下一道道的黑印子。
那些被吹上天的”防振神操作”,很多根本没用
说实话,我之前为了消振纹,真的交过不少智商税。花了快两千块买那种号称能防振的阻尼铣刀,结果装上之后,振纹是没了,但是刀的寿命比普通合金刀短一半,算下来成本高的离谱。还有人说要把铣床的地基重新打水平,打膨胀螺丝固定,我车间这台X5032都放了15年了,水平度早就飘了3个丝,只要不加工那种精度要求到微米的活,根本没必要折腾。
✅ 真正有用的小操作:
- 精铣的时候把刀的悬伸压到最短,能夹到离刀头15mm的位置就别夹20mm,悬伸越长,刀的刚性越差,越容易震
- 走刀的时候别突然抬刀,尤其是精铣到工件边缘的时候,慢一点退,不然边缘的位置很容易留个小震坑
- 每周给主轴的锥孔擦一次,别让铝屑粘在锥面上,不然刀杆插进去的时候带个铝屑,主轴跳动直接超差
❗ 纯交智商税的操作:
- 给工作台垫橡胶垫防振——橡胶垫是软的,走刀的时候工作台晃的更厉害
- 用大规格的粗皮铣刀精铣铝件——粗皮刀的排屑槽宽,刀齿少,精铣的时候根本压不住振
- 一有振纹就换更贵的刀——很多时候根本不是刀的问题,是你的主轴夹头脏了,工作台松了,换再贵的刀也白搭
上周帮隔壁师傅调完机,最后找出来的原因是什么?他那台铣床的主轴锥孔里卡了一块之前铣钢件掉的铁屑,刀杆插进去的时候被铁屑垫了0.02毫米的间隙,转起来刀头晃的厉害。他擦干净锥孔,重新夹刀,参数从3000转降到2200转,走刀降到240,铣出来的面直接光滑的能照见他安全帽的颜色。他当时愣了半天,说之前换了三把刀,花了快小一千,原来问题就在那点小铁屑上。
真的,机加工这行,很多时候解决问题根本不需要啥高科技,就是把最基础的细节做到位就行。