拧螺丝的人知道:工业协作从来不是‘搭伙干活’
2026-11-01 07:41:46 作者:网编
分类:文章
上周三蹲在苏州工业园的一个恒温加工车间,脚边堆着半人高的45钢锻件余料,沾的切削液蹭到工装裤上,到现在还留着黄印子。那天碰上个事:刚调好的五轴铣刀走了三刀就崩了刃。
刀尖飞出去撞在透明防护板上,叮的一声脆响,把旁边磨零件的师傅吓了一跳。
你以为的“协作”,其实是各干各的?
说真的,那瞬间我第一反应不是心疼那两千块的刀,是突然觉得之前听过的所有关于工业协作的漂亮话,在那声脆响面前真的太脆了。
很多人对工业协作的理解,说穿了就是供应链上的串珠子:你给我毛坯,我给你加工,他给我做表面处理,最后凑成一个完整的零件。就像小时候拼积木,每个人拿一块,拼到一块就算数。
真不是。
那天崩刃的原因追了半天才搞清楚:这批锻件是提前三天从隔壁热处理厂拉来的,随货带的质检报告写着硬度HB220,我们按这个硬度配的硬质合金铣刀,结果上硬度计一测,实际硬度快到HB280——差了三分之一。
为啥之前没发现?
因为热处理厂的报告是对接给采购部的,加工车间的一线师傅根本拿不到实时的批次参数。料拉到车间的时候已经是下午五点多,卸货的工人赶着下班,谁会想到每批料都拆个边角打硬度?等刀崩了,大家才围过来对着报告骂,骂完了才发现,热处理厂那边也委屈:这批料本来是给一家做模具的老客户留的,刚好我们的订单急,就匀了半炉过来,出炉的时候为了赶进度,自然冷却的时间比标准流程短了两个小时。他们觉得反正最后测的硬度是达标的,冷速快一点慢一点根本不算事,谁知道冷速不够带来的残余应力,会让加工时的刀具寿命直接掉一半。
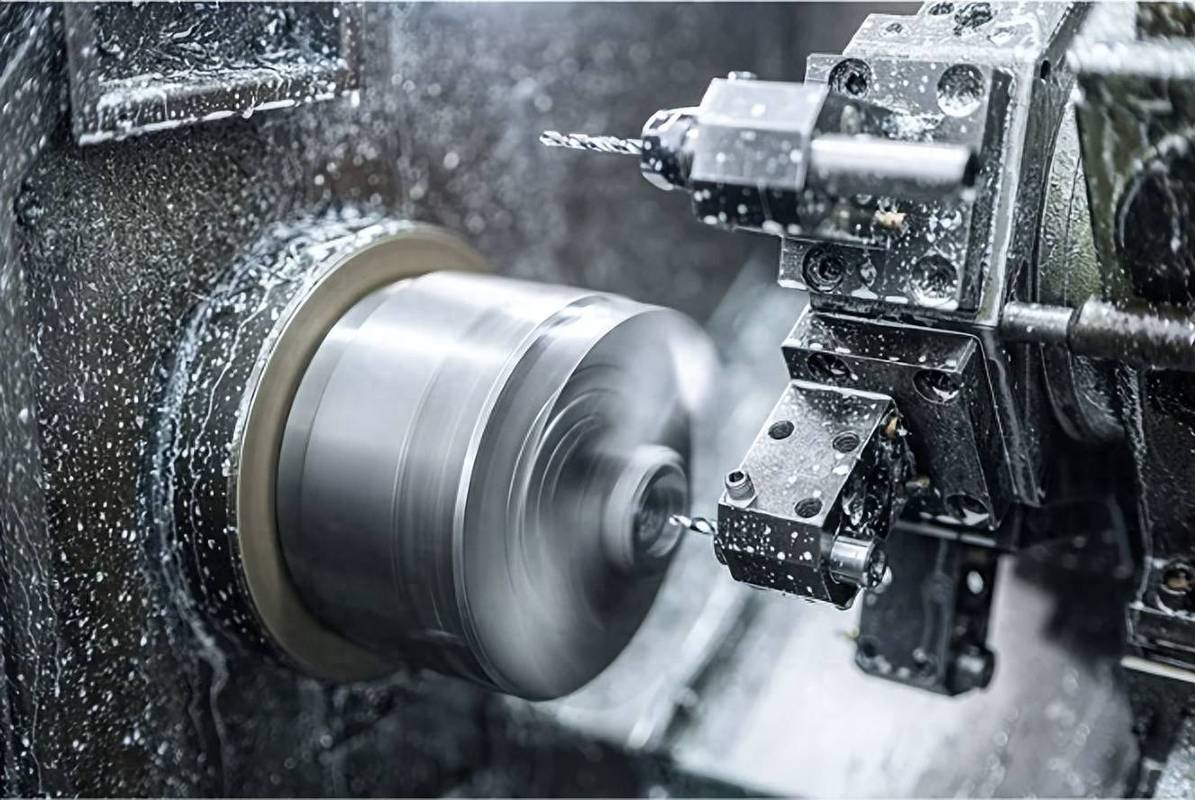 机加工车间五轴机床崩刃现场
这事儿说穿了,就是大家都在“按流程交货”,但没人真的关心自己交出去的东西,到了下一个环节会遇到什么问题。热处理厂只负责把硬度做到报告上的数值,加工车间只负责按收到的报告调参数,采购只负责按合同收发票。中间那些看不见的偏差,就像门缝里吹进来的风,平时没感觉,真冻到人了才知道漏风。
真正的协作,是把“看不见的误差”提前摆到台面上
那天的事之后我们没急着上什么高大上的数字化系统。就拉了个三个人的微信群:加工车间的调机师傅、热处理厂的当班炉长、供毛坯的外协质检。
没有复杂的流程,也没有层层审批。每批料进炉之前,炉长拍个炉温曲线的15秒小视频发群里;毛坯厂那边换了新锯床,下料的切口垂直度比之前差了0.2毫米,提前在群里说一声;我们这边算出来某批料因为冷速不够,需要把进给量降20%,也直接在群里同步给热处理的师傅,让他们下次遇到同类型的订单,稍微延长一点冷却时间。
别觉得这是小事。
工业里的误差从来不是突然冒出来的,是从每一个环节的“差不多”攒出来的。0.1毫米的偏差,从毛坯到热处理到粗加工到精加工,攒到最后可能就是整个零件装不进配合位。之前听做风电齿轮的朋友说,他们之前因为协作没跟上,齿轮箱的密封环装上去漏油,查了三天才发现,是密封环供应商在橡胶硫化的时候,模具温度比标准低了10度,最后橡胶硬度差了邵氏5度,低温下的缩量比设计值大了0.3毫米——就这点偏差,最后导致整个齿轮箱在风场跑了半年就渗油,派工程师爬120米的塔筒去换,光吊装和差旅成本就花了小二十万。
我们这套三人群跑了快半年,上次算良率,因为刀具崩刃导致的报废率比之前降了快70%。根本没人多花多少成本,就是大家不再拿着质检报告当“免责金牌”,知道自己手里的活,会影响到后面哪个环节的人。
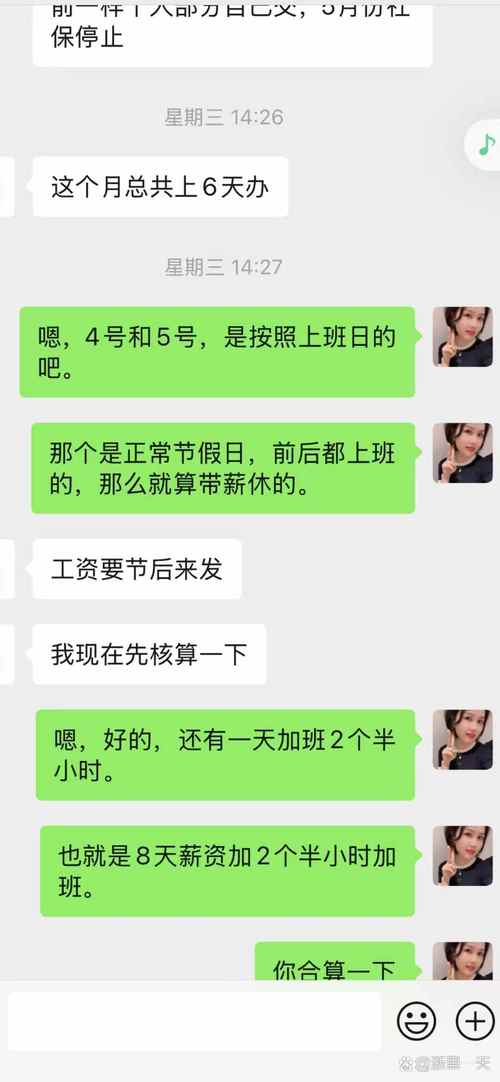 机加工与外协厂线上沟通的车间工作群聊天记录
那些被吹上天的“协作模式”,其实没那么玄乎
现在一提到工业协作,总有人扯什么工业互联网、数字孪生、全链路打通,好像不砸个几百万上一套系统,就不算跟上先进制造的潮流。
说实话,我在车间待了快十年,见过太多花了大价钱搞的系统,最后变成了前台录数据、后台看报表的摆设。
为啥?
因为离干活的人太远了。之前有个园区搞的共享制造平台,说能把周边的机加工、热处理、表面处理的厂子全串起来,客户在线下单,系统自动匹配最优产能。结果真用的时候才发现,平台上标的加工精度,是各个厂子报的历史最好成绩,不是日常稳定能达到的水平;标的交期,是设备空转的理想状态,真排上队了,前面堆的活能把交期拖出去一倍。最后平台的工作人员下来调研,才发现各个厂子的实际产能、实时的设备状态、甚至最近的刀具磨损情况,根本没人愿意往平台上录——录了对自己有啥好处?万一录了这周设备满负荷,平台把订单派给隔壁厂,自己不就亏了?
这事儿说穿了就跟你约朋友吃火锅似的,你总不能只看大众点评的评分就直接定位置吧?你得知道朋友吃不吃辣,有没有人刚拔了牙不能咬硬的,路上会不会堵车,不然到最后一桌子人吃的都不痛快。
之前我们跟隔壁做阳极氧化的厂子合作,之前总觉得他们就是把零件扔槽里泡一下,拿回来就能用。后来我们专门去他们车间转了一圈,才发现氧化槽里的溶液浓度每天都会自然挥发,要是我们交过去的零件带了没洗干净的切削液,他们的槽液就会被污染,整槽的零件做出来都是麻点。后来我们就在粗加工之后加了一道超声波清洗的工序,把零件缝隙里的切削液冲干净再送过去,结果他们的槽液能用的时间比之前长了一倍,我们拿到的氧化膜厚度一致性也比之前好太多——这就是双赢,谁都没多花多少成本,两边的良率都上去了。
也有人说工业协作就是大厂压着小供应商降价,把所有利润挤干净。真不是。我见过最舒服的协作状态,是大家都不藏着掖着:我们调机的时候发现某个材料的最优切削参数,会主动告诉供材料的厂家,他们就能根据这个参数微调后续的材料成分,让材料更好加工;他们发现某批料的性能有波动,也会第一时间告诉我们,我们就提前调整加工方案,不会等到崩刀了才追着问为啥。
昨天我又在车间门口碰到之前热处理厂的炉长,他过来送新一批的料,手里还拎了两盒刚上市的枇杷,说是他们家后院树上结的。我们俩蹲在台阶上吃了两个,酸得直皱眉头。
风一吹,旁边的机床还在嗡嗡转,切削液的味道混着枇杷的果香飘过来。
哪有什么高大上的协作啊。
说白了就是一群干活的人,互相把对方的难处当自己的事,别总等着出了问题再互相甩锅。
就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
拧螺丝的人知道:工业协作从来不是‘搭伙干活’
文章链接:https://zystgy.cn/a/63016