上周去苏州一家汽配厂做现场诊断,刚进门就被质检部的张工拽住了。
他指着车间角落那台刚买了三个月的三坐标测量机,脸都皱成了包子。说测出来的涡轮叶片形位公差,每次都飘得没边,差了快0.02mm,厂家的工程师上门查了三天,导轨间隙、温度补偿系统、光栅尺读数全测了个遍,没找到任何问题。
我蹲在机器旁边看了十分钟校准操作,直接指出了问题:他用的那根测针,伸出长度比校准记录上的数值长了12mm,连标准球的固定座都没拧紧。
就这点小事,他们折腾了三天,报废了两批试切的叶片。
校准不是走流程,是给测头“找正基准”
很多车间的校准操作,已经完全变成了走流程。换了测针,点一下校准按钮,等机器打完一圈标准球,显示“校准合格”,就直接开始测工件。
没人管标准球是不是刚从低温的备件柜拿出来,没人管校准的时候车间的空调是不是正对着标准球吹,更没人测一下校准完的球径偏差是不是在允许范围内。

就拿最基础的标准球来说,它的溯源校准证书有效期,通常是3个月,超过这个时间,球本身的圆度误差就可能飘出1微米以上。我见过有车间的标准球,证书过期了快一年,还在用来做三坐标测量的校准基准,测出来的数据能准才怪。
问:我们每次校准都打满了标准球的12个点,为什么还是测不准?
答:你有没有注意校准前的测头预温?很多车间冬天开着窗,测头刚从备件柜拿出来,温度比车间低了4度,直接上去打标准球,热胀冷缩带来的误差就有0.015mm以上,这不是点多就能补的。
预温的正确操作很简单:把测头装到测座上,让机器空跑10分钟,让测头和车间的温度完全平衡,再开始校准。别嫌麻烦,这10分钟,能帮你省掉后面几个小时的返工时间。
还有,校准的时候打标准球的点,不要全集中在球的顶部,要均匀分布在球的整个球面,从赤道到南北极,每个区域都要覆盖到。不然你只在顶部打几个点,测头转到侧面角度的时候,误差直接翻倍。
那些没人说的“反常识”校准操作
我跑了快200家制造车间,见过的校准翻车案例,能攒出半本错题本。
很多人觉得校准的步骤是固定的,按手册来就不会错,实际上手册上不会写那些只有现场踩过坑才知道的细节。
💡 第一个细节:校准完测头,不要直接去碰工件。
先在标准球原来的安装位置,用你接下来要测工件的那个测针角度,打3个点复测球径。如果复测出来的球径和校准值的差值,超过1.2微米,直接重校。别硬测。
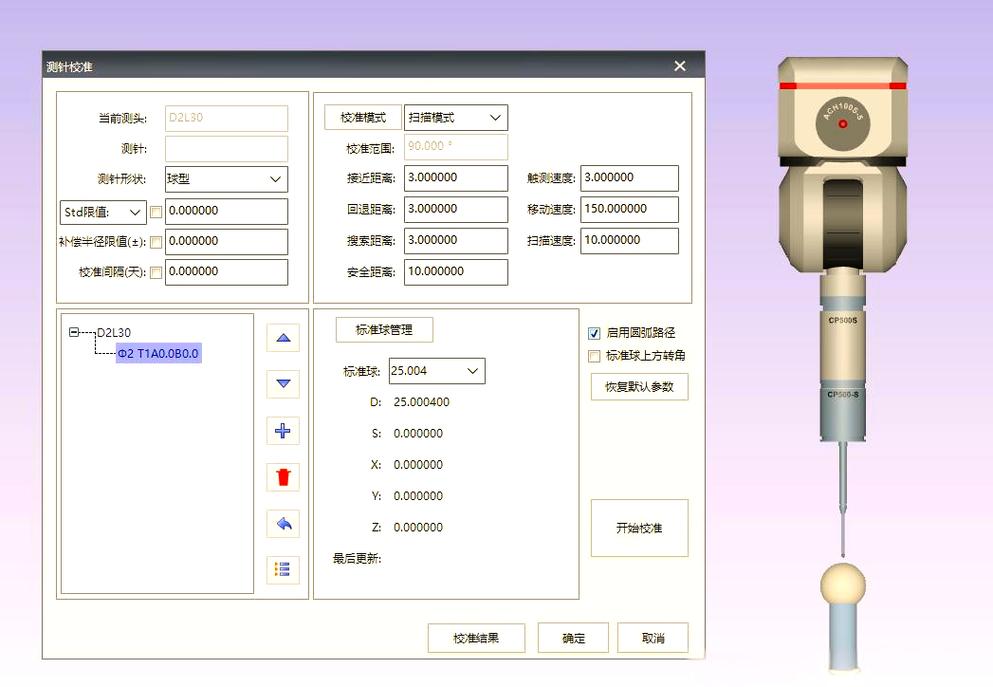
为什么?因为校准的时候测头的运动方向,和你测工件的运动方向可能完全相反,测头的触发力带来的弹性变形,在不同运动方向上的偏差是不一样的。很多人忽略了这个点,测出来的薄壁件壁厚,能差出0.02mm,还以为是机床加工的问题。
❗ 第二个细节:标准球不能用无尘布使劲擦。
很多人觉得标准球越亮越干净,校准出来的精度越高,拿无尘布沾了酒精使劲蹭球的表面。结果呢?酒精挥发会带走大量热量,球的表面温度瞬间降个两三度,这时候校准出来的参数,全是错的。
正确的操作是,用干净的麂皮轻轻把球表面的灰尘擦掉,等个5分钟,让球的温度回到室温,再开始校准。
问:换了不同角度的测针,是不是必须全部重新校准一遍?
答:不用全校。如果是同一根测针座上换的不同角度的星形测针,只要你之前的测针长度没有超过校准时的最大伸出量,只需要对新换的那根测针打3个靠近尖端的点做快速验证就行——但如果是换了更长的测针,或者换了测座的角度,老老实实全流程重校,别省那10分钟,不然测出来的孔位置度错了,报废一批钛合金叶片,损失够你买十套校准标准球。
校准的有效时长,从来不是按天算的
很多车间的习惯是,早上上班花30分钟校准完三坐标测量机,就用一整天,到下班都不会再碰校准按钮。
这是大错特错的。
校准的有效时长,从来不是按天算的,是按车间的温度波动幅度算的。
如果你的车间是恒温恒湿的,温度波动控制在±0.5℃以内,那校准一次用8小时没问题。但如果你的车间是普通的生产车间,旁边就是机床,夏天空调开了又关,温度一天能飘个3、4度,那校准的有效时长最多4小时。
我见过最夸张的案例,在重庆的一家摩托车配件厂,车间的西墙下午被太阳直晒,下午两点的时候,离墙10米远的三坐标测量机的工作台,温度比上午高了6度,校准了四个小时的测头,复测球径差了快3微米,测出来的曲轴轴径,全在公差边缘飘。
还有什么细节?比如,校准的时候,不要让车间的叉车在旁边来回开,地面的震动会让你打在标准球上的点,位置偏个几微米,你根本看不出来。
别不信。
我上次在重庆的那个汽配厂,把校准的位置挪到了离西墙15米远的恒温区域,再把校准的频率改成每3小时一次,测出来的叶片形位公差,直接稳定在了0.005mm以内,之前飘的问题直接解决了。
很多人觉得三坐标测量机的精度,是靠机器本身的价格堆出来的。
不对。
你花几百万买的机器,要是在测头校准这种细节上偷工减料,最后测出来的数据,还不如人家几十万的机器认真校准出来的准。
别让那30分钟的校准,拖了整个质检环节的后腿。