第一刀下去我还挺美。
结果拿齿轮卡尺一量,齿距差了0.2mm。
整批40个45号钢的传动齿轮,全废。
当时后背直接凉了。
插齿不是拿刀子“戳齿”,是俩齿轮对着啃
很多人第一次见插齿机,总觉得这就是个放大版的凿子,拿着带齿形的刀上下往毛坯上戳,戳够次数就把齿形切出来。真不是。
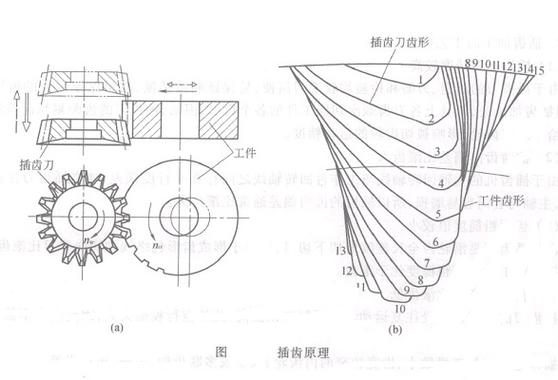
你就想,两个本该啮合在一起转动的齿轮,其中一个被淬硬到HRC60以上,齿形每侧的磨削误差控制在0.003mm以内,这就是插齿刀本质就是一个淬硬的高精度齿轮。它和装在工作台上的工件毛坯,保持着和正常齿轮传动一模一样的啮合关系——转的时候,两个轮的齿是顺着对方的齿槽走的,不会硬顶。
与此同时,插齿刀带着上下往复的直线运动,每往下走一次,就从工件表面切下来一层薄得像锡纸的铁屑。往上退刀的时候,工作台带着工件稍微往旁边挪一点点,别让刀的后刀面蹭到已经加工好的齿面。就这么一点点磨、一点点切,花个几十分钟,一个轮廓规整的齿形就从圆乎乎的毛坯上长出来了。
这些活,滚刀再快也抢不走插齿的饭碗
车间里干过的都知道,论批量外齿轮的加工效率,滚齿确实比插齿快——滚刀转一圈能切好几个齿,走一次刀就把整个齿宽加工完,比插齿一下下敲着切效率高不少。但有些活,滚刀根本伸不进去。
内齿圈、相邻间距极窄的双联齿轮、带台阶的薄齿扇,这些场景,滚刀再快也白搭。
就说内齿圈,那是个空心的零件,齿全在内孔壁上,滚刀是个向外伸的螺旋刀具,总不能拧着麻花伸进几十毫米直径的内孔里切削吧?还有那种双联齿轮,一个轴上挨着装两个齿轮,中间的退刀槽留得还不到3mm,滚刀的直径多大啊,转的时候肯定会刮到旁边已经加工好的齿面,刮坏了就是整批报废。

上次碰到个刚毕业的工艺员,上来就把所有内齿的活全排给滚床,说效率高、周期短,结果干了两批,全因为齿面有刮痕返工,算下来的工时损失,比用插齿机慢那点时间多花了十倍都不止。
别抬杠。
现在确实有小直径的滚刀能加工部分内齿,但只要是齿宽超过20mm的,还是插齿的齿面质量稳。
踩过的坑,比手册上的参数有用

结果被现实打了好几次脸。
让刀量、刀具刃磨角度、啮合侧隙,这三个参数,手册上写的都是理想实验室环境下的数值,真到车间里,材料硬度差个HB20,切削液浓度差两个点,机台导轨间隙磨大了一点,参数就得跟着调,哪有什么放之四海而皆准的公式。
就说那个让刀量,手册上写的是0.02mm。
我们车间那台老Y5132,用了快20年,让刀机构的间隙磨大了,0.02mm的让刀量根本不够,刀往上退的时候还是会蹭齿面,拉出来的划痕摸都摸得出来。一开始调大到0.05mm,结果齿距直接飘了0.03mm,装上去转起来噪音大得像拖拉机。最后找了个0.03mm厚的铜皮,垫在让刀凸轮的接触面上,把实际让刀量卡在0.025mm,才总算把齿面的划痕消下去,齿距也稳了。
还有插齿刀的刃磨角度,很多人觉得刀磨得越尖越锋利,切削越轻快。真不是。前角太大的话,刀刃的强度不够,切调质钢的时候切个两三个活就崩刃,磨一次刀半小时,成本比省下来的电费高多了。现在我们车间统一的标准是,加工45号钢的时候,插齿刀前角磨5度,后角磨2度,差半度,刀具寿命直接掉一半。
最近去工业展逛,看到新出的数控插齿机,带了在线测齿的功能,插完一刀直接用测头扫过齿面,把齿距、齿形的偏差直接反馈给系统,自动补进给量。我凑在跟前盯了十分钟,看着它加工一个内齿圈,从装夹到加工完也就20分钟,测出来的齿形误差比我们车间老师傅调了十年的老机台还稳。
以前我们干风电用的薄齿扇,一个活得加工40分钟,现在新机器22分钟就干完,齿面粗糙度还能到Ra1.6。
对了,上次废的那批齿轮,后来当废铁卖了80块钱,刚好买了两箱冰红茶,那天值夜班的几个人分着喝了。
就这么点事。
干机加工哪有那么多高深的理论,全是踩过的坑、攒出来的经验。