上周三夜班刚接完电话,说热处理工段的渗碳齿轮报了批量不合格,整批120件堆在检测台旁边,班组长蹲在地上抽了半包烟——问题就出在那台用了11年的洛氏硬度计上。
换作刚进厂的年轻人,大概率会觉得这设备太老了,早该换成新的全自动款。但我们这些在车间泡了十几年的人都知道,这台掉了半块漆、按钮上的字都磨没了的老设备,比好多刚拆封的新机器靠谱多了。
没人愿意碰的”冷门设备”,精度比你想的金贵
车间里的设备分两种,一种是所有人都愿意凑过去看的,比如转起来带起风的加工中心,喷着切削液的数控车床,连操作按钮都做得亮闪闪的,路过的人都要多看两眼。另一种就是硬度计——永远安安静静待在车间最偏的那个角落,连个声响都没有,新员工第一次找检测点,经常要绕两圈才能找到。
没人觉得它威风。
但它手里攥着的,是每一个零件能不能出厂的最终判定权。
很多人对硬度计的认知停留在”拿个硬东西往零件上压个坑”的层面,觉得这东西原理简单,造起来肯定没难度。实际上硬度计的核心从来不是那个亮闪闪的金刚石压头,是从砝码到压头的一整条没有偏差的力值传递链。我之前碰到过最离谱的一次故障,厂子里换了全新的进口金刚石压头,测出来的数比标准值差了3个HRC,拆了整个加载机构才发现,里面挂配重块的杠杆被之前的维修人员碰偏移了两毫米,整个加载力直接偏了快8%。
差两毫米。
就是这两毫米,整批准备发往主机厂的变速箱齿轮,差点因为硬度不达标被客户退回来。

很多人好奇,为什么放个配重块、拉个杠杆的东西,精度能卡到0.1个HRC?说穿了也不复杂——你可以把它想成一个极端精准的天平,只是天平称的是重量,它测的是”当你用固定大小的力,拿指定形状的硬压头往材料上压的时候,材料能陷进去多深”。陷得越深,材料越软;陷得越浅,材料越硬。就这么简单的道理,要把力值的偏差控制在千分之五以内,需要的加工精度根本不像看起来那么粗笨。
你以为的”测硬度”,其实全是坑
干检测的人最烦跟刚毕业的工艺员掰扯,掰扯啥?就掰扯”为什么两个设备测出来的数不一样”。
上个月有个刚入职的工艺员拿着检测报告找过来,指着两个数值皱眉头:同一块淬硬的模具钢,在车间的洛氏硬度计上测是HRC59,拿到计量室的维氏硬度计上换算出来是HRC58.2,他觉得是我们检测的人粗心,把数测错了。
错啥啊。
同一块材料在不同硬度计上的读数差,很多时候根本不是设备坏了,是测试原理本身的差异。洛氏硬度计用的是150kgf的加载力,金刚石压头压进去的深度大概有0.5毫米,测的是材料从表面往下0.5毫米位置的综合硬度;而维氏硬度计用的是30kgf的加载力,压头压进去的深度才0.1毫米,测的是更靠近表面那层的硬度。要是零件表面有层薄薄的脱碳层,两个设备测出来的数差1个HRC都是正常的——根本不是谁不准,是测的位置本来就不一样。
最常见的误区还有一个:很多人觉得零件硬度越高越好。这更是大错特错。就拿之前说的渗碳齿轮来说,表面要硬到HRC58-62,才能扛得住齿轮啮合的磨损,但心部的硬度要是也到这个数,整个齿轮就脆得像玻璃,跑个几千公里就会从齿根直接裂成两半。硬度是个匹配值,不是越高越牛。
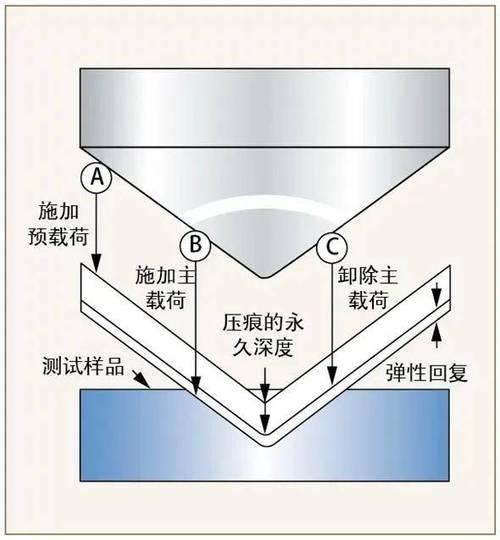
还有个坑是我刚进厂那会踩过的——测小直径的销轴类零件,直接把零件平放在硬度计的平台上压。测出来的数总比实际值低2-3个HRC,一开始以为是材料热处理没做到位,后来师傅过来一瞅,直接把零件放到V型支撑块上,调整了压头的测试位置,数立马就对了。为啥?因为直接把细销轴放在平面上,压头压下去的时候,零件会因为没有足够的支撑发生弹性变形,相当于你按在一个软垫子上,压头陷得更深,测出来的硬度自然就偏低。
那些被人忽略的小细节,才是测不准的元凶
干了这么多年检测,我见过太多因为小细节导致数据飘走的事,说出来都有点好笑,但真碰到的时候能把人急出一身汗。
比如压头上面沾了一点之前测试残留的铁屑,就那么个小米粒大的碎渣,夹在金刚石尖和零件表面之间,测出来的数能飘出去4个单位。我值夜班的时候碰到过一次,连续测了5个样,数全不对,拆了压头的保护罩一看,尖上真沾了个铁屑,拿无尘布擦干净之后,数值立马就稳了。
还有更离谱的。之前有个新来的实习生,为了图方便,把一块强磁吸在硬度计的平台旁边,想着测完的零件直接吸在上面,省得来回跑着放零件。结果连续三天的检测数据全偏,查了整整一下午才发现,那块吸铁石离加载杠杆太近,把杠杆上的钢制配件吸得发生了微小的偏移,实际加载力比设定值偏了5%。当时班组长把实习生骂得头都抬不起来,我们几个老员工在旁边憋笑——谁没犯过这种错啊?我刚上班那会,把校准用的标准块放在阳光能晒到的窗台上,晒了俩小时,拿过来校准的时候数差了快2个HRC,师傅当时就说,金属块晒热了会膨胀,和压头的接触面积变了,数当然不准。
很多人觉得这些事太小题大做,不就是差个零点几的硬度值?至于这么较真?
至于。
你现在开的车,变速箱里的齿轮要是硬度差了3个HRC,跑个十万公里可能就会出现打齿的故障;你家冰箱里压缩机的阀片,硬度要是不均匀,用个两三年就可能出现密封不严、制冷变差的问题。这些你平时根本注意不到的零件,硬度计的读数就是它能不能长期稳定工作的最直接的参照。
现在的硬度计,早就不是当年的”傻大粗黑”了
这几年车间换了新的全自动硬度计,我刚开始还觉得,新东西肯定不如老设备靠谱。用了半年才发现,是真的方便。
之前老的维氏硬度计,人要凑在目镜前面,慢慢转动旋钮调整刻度,对准压痕的边缘,眼睛盯个10分钟,看的都快流泪了,还容易把刻度数看错。现在的新设备,压完之后摄像头自动拍压痕的大小,软件自动算硬度值,连人眼观察的环节都省了,数据直接传到车间的MES系统里,哪个零件测的、什么时候测的、谁操作的,全存在系统里,想改都改不了。
不过话说回来,新设备再先进,也架不住有人瞎操作。上个月看到操作员为了快点完成当天的检测任务,把测试的稳定等待时间从10秒改成2秒,加载还没稳定就开始触发测试,出来的数据全飘,最后系统直接报警把数据锁了,操作员还跑过来抱怨说设备太敏感。
敏感?不敏感才是真的坑。
前几天路过车间那个放硬度计的角落,看到之前掉漆的地方,被人贴了个举着小锤子的哪吒贴纸。玻璃罩子擦得亮堂堂的,旁边放着每天校准用的标准块,还有个翻得卷边的小本子,记着每天的校准数值。
其实哪有什么工业玄学啊。
就是个安安静静待在角落的设备,替你盯着每一个零件的硬度够不够,能不能扛住长期的使用,能不能装到你每天接触的东西里。
你路过的时候可能根本不会多看它一眼。
但它一直都在。