冲压线旁的冷眼睛:工业视觉检测的实在门道
2026-10-30 00:56:37 作者:网编
分类:文章
上周跟着老周去冲压车间转,刚到3号线就听见叮的一声——流水线停了。
不是模具坏了。
是工位上的视觉系统识别到刚冲出来的铝制电机壳,侧面有一道0.1mm的划痕,直接触发了停机信号。老周蹲下来把那个壳子捡起来,对着光看了半天,撇撇嘴:”这划痕换以前,说不定就流到总装线了。”
别把它跟厂里的监控混为一谈
很多人第一次见车间里的视觉检测设备,第一反应是”不就是装了个摄像头吗”。真不是。
厂里的公共监控是给保安室看的,记着谁违规操作,谁没戴安全帽,画面糊一点也没关系。视觉检测的相机是正对着零件的,连0.02mm的孔位偏差都能揪出来。
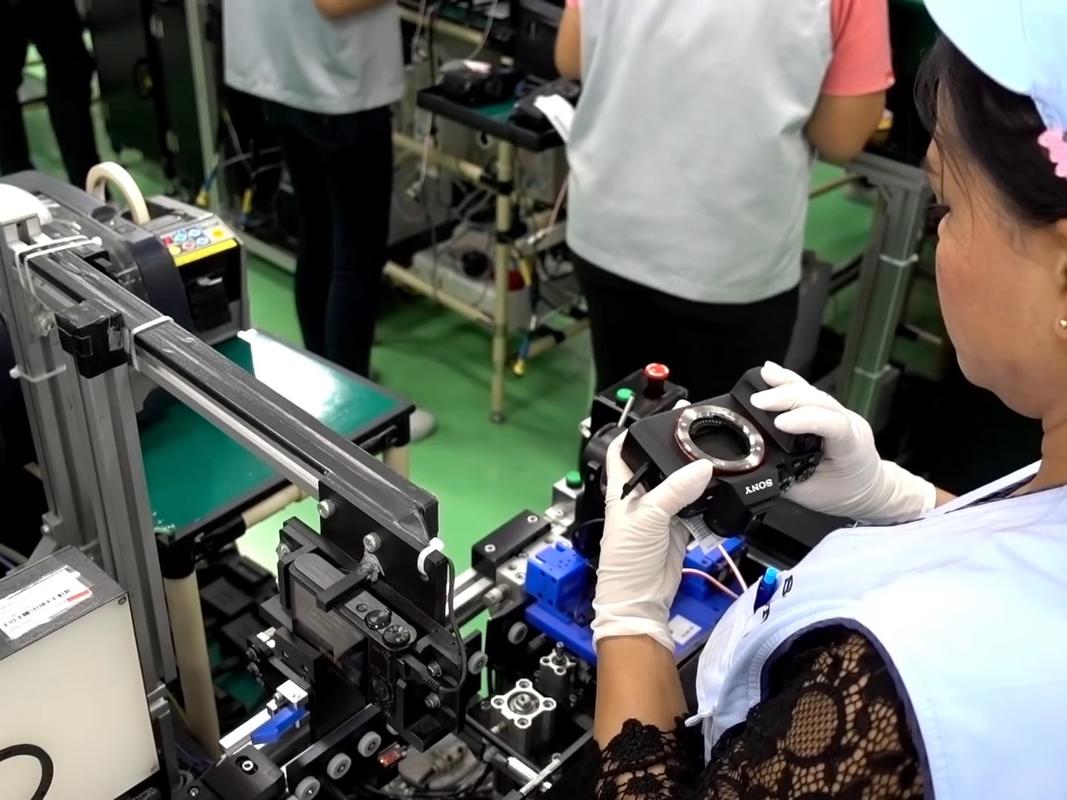 冲压车间流水线工业相机安装实拍
每次零件走到固定工位,上方的条形光源会在0.2秒内完成补光,工业相机按下快门,图像传到旁边的工控机上,算法在几十毫秒内比对预设的公差范围,从表面划痕到安装孔的位置偏差,再到零件表面的氧化色差,任何超出阈值的缺陷都会立刻给流水线的PLC发信号,把不合格品直接踢到侧边的废料槽,根本不给流到下一道工序的机会。
老周说以前3号线的检测全靠人,三个老师傅轮班,每人戴个300度的老花镜,拿游标卡尺量每个壳子的安装孔深度,对着强光看表面的划痕。一个班8小时,下来眼睛红得像兔子,就算这样,每个月还是能混过去二三十个带小缺陷的零件,流到总装线装完电机,转起来有异响,拉回来售后的成本,够买三套视觉检测的设备了。
最磨人的从来不是拍清楚
说真的,刚接触这行的时候,我以为视觉检测就是买个高像素的工业相机往工位上一架,插上网线就能用。直到第一次去现场,看见线长因为误报率太高,当着供应商的面把相机的包装盒扔在地上,我才知道这东西根本不是卖货的嘴上说的那样万能。
视觉检测的核心从来不是相机像素够高,而是打光、算法、现场工况三者的匹配度。
你想啊,车间里的环境哪有实验室里那么稳?夏天冲床旁边的温度能飙到42度,镜头用久了凝一层薄雾,拍出来的图全是虚的;铝制零件表面是亮的,光打不对的话,拍出来的图一块亮一块暗,算法把表面的反光当成划痕,半小时踢出去两百个好件,线长能跳着脚骂。
去年我帮一条做电池壳的线调视觉工位,前前后后折腾了三天。一开始用环形白光,拍出来的铝壳表面跟镜面似的,焊缝的边缘虚得看不清;换了低角度同轴光,又把零件出厂带的拉丝纹理全当成缺陷报,算下来误报率快到30%;最后把光强降到原来的六成,镜头前面加了一片偏光片,才把阈值卡准——既能看清焊缝上0.05mm的虚焊,又不会把正常的表面纹理当成异常。
 工业视觉检测光源调试工位实拍
很多人觉得现在算法越来越厉害,以后视觉检测根本不用人调。哪有那么容易?今天换个新批次的铝材,表面粗糙度变了;明天冲床的模具磨了0.02mm,零件的边缘毛刺变厚了。哪怕差一点,之前调好的参数就可能失灵,根本不存在一劳永逸的好事。
它不是来抢人饭碗的
刚上视觉检测那会,车间里的老工人都有点慌,觉得机器把活干了,自己是不是要下岗了。
真不是。
之前在检测工位蹲了六年的张姐,现在是这条线的视觉运维员。她说以前的日子真熬人,蹲在流水线旁边,眼睛死死盯着每个滚过来的零件,一天站八小时,下班的时候连路牌都看不清楚,风吹一下眼睛就掉眼泪。现在视觉系统把那些重复的、需要死盯的活干了,她的工作变成了处理那些算法拿不准的疑难件——比如某个零件表面有个不规则的凹痕,算法判断不了是运输碰的还是生产过程的缺陷,就把图传到她的工位上,她看一眼给个判定,顺便把这个样本喂给后台的算法,让系统下次遇到同类缺陷能识别出来。
那些需要高精度、高重复度的检测工位,人眼的疲劳带来的误差,通常会随着工作时长的增加线性上升。机器不会累,不会因为想早点下班就把有缺陷的零件放过去,也不会因为家里有烦心事就漏看了一道小划痕。它替人把那些熬眼睛、伤颈椎的重复活扛了,不是为了把人赶走,是让人去干那些更需要经验、更灵活的活。
昨天路过3号线,那台装了视觉检测的工位还是安安静静的。零件走到位置,光一亮,快门咔的一声,合格的顺着传送带流去下一道工序,不合格的顺着斜槽滑进废料箱,连一点多余的声音都没有。老周靠在旁边的工具柜上喝茶,看见我来,举了举杯子示意。
哪有什么火眼金睛啊。
不过是把人从那些熬人的重复活里,往出捞一点而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
冲压线旁的冷眼睛:工业视觉检测的实在门道
文章链接:https://zystgy.cn/a/62898