车间老师傅手里的金属软管:软是本事,硬是底气
2026-10-28 03:05:59 作者:网编
分类:文章
上周跟着张师傅去台架区换老化的管路,他从料架上抽了截半米长的金属软管,指尖捏着管壁晃了晃,没像我预想的那样硬邦邦崩直,顺着他的手劲弯成了个自然的圆弧。旁边新来的实习生凑过来问,这玩意儿不就是个带波纹的不锈钢管子?张师傅笑了,伸手弹了弹管身,叮的一声脆响。
拆开来数,三层结构少一层都不行
我之前拆过个报废的管子,三层结构清清楚楚。最外层是错角编织的不锈钢丝网套,中间是液压压型的薄壁波纹管,和介质接触的内层是按需匹配的密封衬层。
说实话,我第一次拆报废管的时候,以为那层网套只是个装饰,直到把网套扯掉,用手捏了下中间的波纹管,指尖稍微用点力就凹进去个坑,才反应过来这网套是真的承力件——管内的压力全靠这层编织网拉住,不然那薄得像易拉罐皮的波纹管,根本扛不住半公斤的压力。
 金属软管三层结构拆解实物图
上次车间做耐压测试,有个新手装管子的时候漏套了外层网,打压到0.3兆帕,那波纹管直接从焊缝处崩开,溅了旁边半人高的水。现在想起来那声响都后怕。
弯的那一下,才是工艺的真门槛
不过话说回来,很多人觉得这东西贵,其实真不是厂家黑心。
很多人以为这东西的制造流程简单:把不锈钢带卷成管,焊好纵缝,压出波纹,编上网套,焊上接头就能卖。真上手做过才知道,每一步都藏着容易踩的坑。
就说波纹压型那步,刚压出来的波纹管,内应力全锁在波纹的折角里,要是直接拿去编网出货,装到设备上用个半年,本来该灵活弯折的地方硬邦邦,该密封的位置慢慢渗液。之前车间接了批出口的单子,刚开始省了去应力的工序,装到客户的设备上,三个月就漏了三分之一,赔了人家二十多万的损失。后来谁也不敢在这步偷工。
别小看这层波纹的弧度,差个0.1毫米,整根管子的弯曲寿命就差好几百次。张师傅之前拿游标卡尺量过,同批次压出来的波纹管,波纹深度差了0.2毫米,装到振动台架上,反复弯了不到一千次就裂了,合格的管子能扛住一万次以上的弯折。
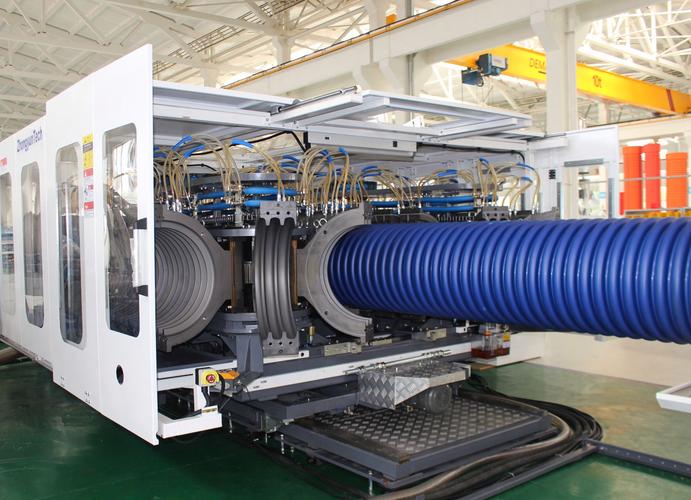 车间金属软管液压波纹管成型工位
再说到两端的焊接,更磨人。接头和波纹管、网套的焊接,不能有虚焊。电流大了,把薄波纹管烧穿个小孔,那管子装上去打不住压;电流小了,焊层粘不牢,一拉就脱。上次我帮着检焊缝,拿个放大镜逐段看,指尖沾了点焊渣的黑,蹭在工作服袖子上,留了道印子。
累。真累。
你得盯着焊枪移动的每一寸弧度,不能让火星子溅到波纹管的内壁上,不然掉下来的焊渣卡在波纹缝里,时间长了磨穿管壁,就是个没处找的漏点。
别被名字骗了,它真不是”万能管”
 别被名字骗了,它真不是”万能管”
车间里待久了,总能碰到对金属软管有误解的人。
有人觉得它耐高低温、耐油、耐腐蚀,啥场景都能塞。真不是。你要是把它用在频繁大角度摆动的旋转轴旁边,那外层的不锈钢网套磨不了半年就断。还有,输送强酸的介质,你不能随便选普通304的不锈钢,得换316L的材质或者带PTFE的衬层,不然用俩月管壁就被蚀穿个窟窿。
之前旁边的换热站,图便宜买了普通304的金属软管走循环水,那水里加了缓释的药剂,半年就漏了两次,把换热站的地面泡得发滑,后来换成带PTFE衬层的,用了三年没出过问题。
说到这就想起家里的燃气热水器,现在连接燃气的管路早就换成了同类型的金属软管。为啥不让用以前的橡胶管?橡胶管容易被老鼠咬,容易老化开裂,金属软管你拿剪刀剪都费劲,通常家用款的设计使用寿命能到10年以上,具体可以查对应的国标要求。
刚才张师傅把换下来的旧管子盘好,扔到报废料堆里,叮的一声。
那截软乎乎的金属管子,看着不起眼,管着车间里几百度的高温介质,管着几百公斤的压力,管着你家里热水器的燃气不漏。
它软,是为了跟着设备晃,不硬邦邦的把接口掰断。
它硬,是为了扛住管里的压力,不悄咪咪漏点啥出来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
车间老师傅手里的金属软管:软是本事,硬是底气
文章链接:https://zystgy.cn/a/62795