我前前后后跑了快一百家加工车间,见过太多因为选错切割方式赔得底朝天的老板。上个月在苏州相城的钣金车间蹲点,碰到干了21年的王师傅,接了一批新能源电池冷却板的订单——6mm厚的6系铝板,带3mm的异形流道槽。
旁边的激光机调了三次。
切出来的板边缘全是黑的氧化层,热变形直接让整个板翘了1.8mm。
小徒弟凑上去想把翘的地方敲平,被王师傅一巴掌拍在手背上:“敲什么敲?这材料的分子结构都烤变了,装上去漏液谁负责?”
转头就开了车间角落那台蒙着防尘布的五轴水刀,光调压力、试磨料配比就花了20分钟。小徒弟在旁边嘀咕“这速度慢得要死,等切完下班都晚了”,王师傅头都没抬:“你懂个屁。”
水刀切割的“慢”,从来不是缺点

很多人拿水刀和激光比速度,说激光每秒能走2米,水刀每分钟才走几十毫米,简直是蜗牛爬。
但他们从来没算过后续的打磨、校正、返工成本。
切12mm厚的碳纤维板,激光切完的边缘热影响区能到0.8mm,表层的树脂全烤焦了,黑糊糊的一片,后续要拿着砂纸磨半小时才能把碳化层去掉,要是赶上精度要求高的航空配件,整个板直接因为热变形报废。
水刀呢?
整个切割过程的刀口温度不超过60℃,跟夏天晒过的自来水温差不多。切完拿下来直接就能上工装,连毛刺都不用去,变形量通常能控制在0.05mm以内。
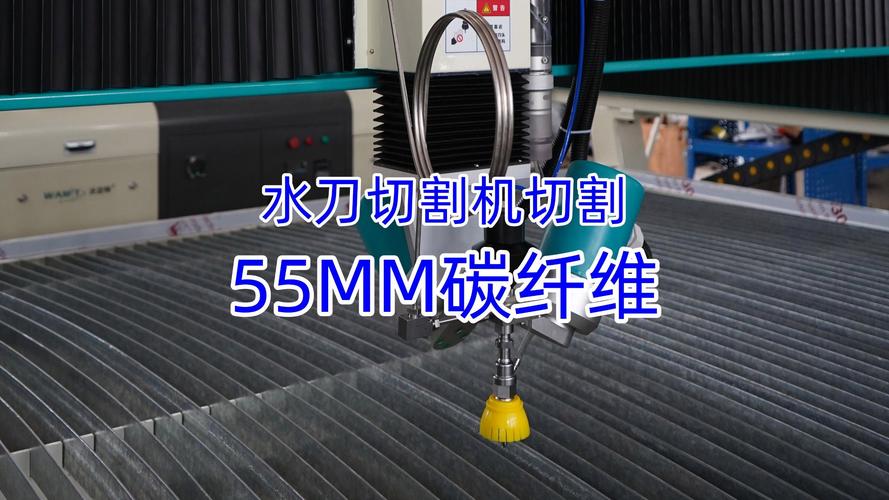
我碰到过做无人机机架的客户,之前用激光切碳纤维板,每10件就要报废2件,换了水刀之后,良率直接从80%升到99%,虽然切割速度慢了三倍,算下来综合成本反而降了40%。
问:水刀切割的压力那么高,切薄板的时候会不会把板冲变形?
答:现在的新型五轴水刀可以把动态压力下调到100MPa以下,搭配真空吸盘固定,切0.5mm的不锈钢薄板时,变形量通常能控制在0.05mm以内,比激光切薄板的热变形量小一个数量级。当然,要是拿十几年前的老款直驱水刀硬冲,那薄板真的能被冲飞——别问我怎么知道的,去年有个客户图便宜买了台二手水刀,切1mm铝板的时候直接把板打了个深坑,赔了两万多的料钱。
别迷信纯水刀,磨料的配比才是老师傅的压箱底
刚接触水刀的人总觉得,不就是高压水冲吗?
错。
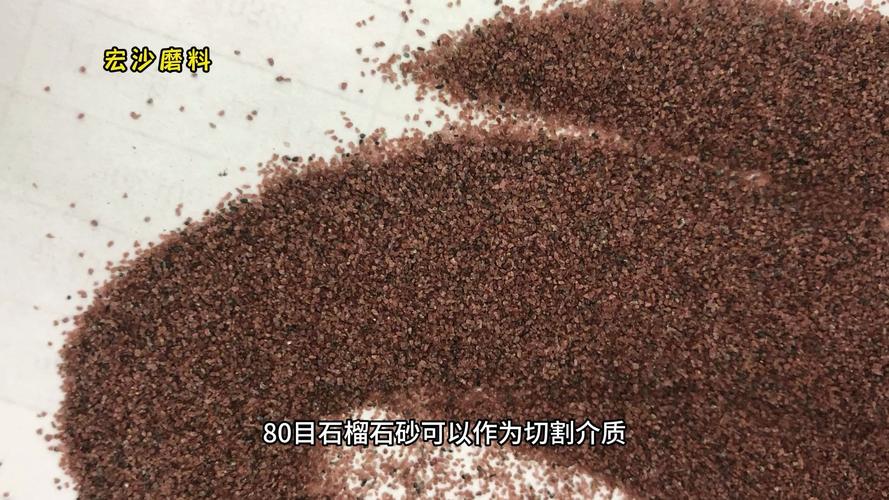
纯水刀也就切切泡沫、海绵、软玻璃,但凡要切金属、石材、复合材料,必须往水流里加磨料——最常用的就是80目或者120目的天然石榴石砂。
我见过太多刚开机的小工,磨料管的阀门开得老大,半分钟就倒进去半公斤砂,刚开始切得确实快,没走两米,喷嘴就堵了。拆下来清理的时候,满脸混着水的砂,跟个刚从土里钻出来的猴似的。
💡 给所有刚碰水刀的朋友提个醒:切20mm以上的厚钢板,磨料流量控制在0.4kg/分钟就够了。开太猛费砂不说,还会让刀口的斜度变大,切出来的孔是上大下小的喇叭口,后续攻丝都攻不进去。
问:水刀切割用的石榴石砂能不能反复回收用?
答:理论上可以,但回收过两次的砂,颗粒棱角全磨圆了,切割效率会掉30%以上,而且混进去的金属碎屑还会堵喷嘴。我们合作的车间现在都是一次性用,算下来每米的切割成本里,磨料占了差不多60%——别想着省这点钱,堵一次喷嘴换个新的,三百多块没了,够买十公斤好砂。
❗ 我之前见过个老板,为了省磨料钱,把用过的砂筛了反复用,结果切10mm厚的钢板,本来10分钟能切完的长度,硬生生切了25分钟,最后算下来电费、人工的成本,比买新砂贵了两倍。
哪些订单,你给再多钱也别让激光接?
跑了这么多年车间,我总结出来三类材料,激光真的干不了,硬上就是赔本:
第一类是高反光材料。比如镜面铝、紫铜、纯银,激光打上去全反射,切不动不说,还容易把激光头的保护镜打坏。之前有个五金厂接了个紫铜电极的订单,用4000W的激光切了十分钟,保护镜就被反射的激光打穿了,换个保护镜一千多,切出来的紫铜边缘还全是熔渣,磨都磨不干净。
第二类是热敏感材料。比如PVC、亚克力、碳纤维,激光切完会释放有毒的氯化氢气体,边缘还会碳化。之前有个广告公司图便宜用激光切PVC板,没到半年,整个车间的通风管道都被腐蚀得掉渣,花了八千多换了全套管道,还被环保部门罚了五千。
第三类是超厚板材。通常激光的有效切割厚度,碳钢也就20mm左右,不锈钢16mm,超过这个厚度,切口的斜度能到1度,根本达不到精密加工的要求。水刀切50mm厚的钢板,斜度通常能控制在0.2度以内,做重型机械的配件根本不需要二次加工。
问:水刀切割的噪音那么大,是不是必须装隔音房?
答:老款直驱式高压水刀的噪音大概在95分贝,跟大型空压机差不多,现在新出的伺服增压水刀噪音能降到75分贝,要是车间离居民区近,还是装个简易的隔音房比较好——不然邻居投诉两次,环保部门上门,罚款够装半年的隔音设施。
上次碰到个做高端别墅石材拼花的老板,之前用砂轮切花岗岩,粉尘大得人都睁不开眼,切出来的拼花缝隙能塞进去一枚硬币,还要用补胶填半天。换了水刀之后,切出来的石材边缘严丝合缝,拼花拼上去连个头发丝的缝隙都没有,他说现在接的百万级的石材订单,全靠这台水刀撑着。
真的。
没有什么设备是万能的。
激光有激光的快,水刀有水刀的稳。别听网上那些吹水刀万能,或者踩水刀效率低的鬼话,你接什么订单,就用什么设备——毕竟,能少返工、少赔钱的,才是真的好设备。