老周在后面笑,说这才哪到哪,当年他刚进厂的时候,有徒弟偷摸拿车间的酸去洗家里的水壶,半壶水倒进去两分钟,壶底的水垢没见掉多少,壶身的铝皮先穿了个洞。
你喝的醋,和车间的工业酸根本不是一回事
好多人以为工业酸就是实验室那种装在棕色玻璃瓶里、纯度高到离谱的试剂酸,其实根本不是。车间里用的工业酸,是装在几十立方米的大储罐里、按工序需求调配浓度、连杂质含量都卡着生产指标的大宗生产物料。
就拿最常见的除锈盐酸来说,我们从来不会买浓度37%的浓盐酸直接用——那东西一打开储罐口,酸雾能飘出去半条车间,别说人受不了,就连钢结构的房架,三个月就能被腐蚀得掉漆生锈。通常我们会把浓盐酸兑到15%到20%的浓度,既够把钢板表面的热轧氧化皮泡松,又能把酸雾的量控制在安全范围内。
说个真事,前年有个外协的运输队,拉了一车浓度40%的废酸要进我们厂处理,过地磅的时候我凑上去闻了一口,那味直接呛得我眼泪流了十分钟,老周当时就摆手拒了——这酸里混了太多废机油和重金属,倒回我们的回收槽里,半槽酸直接报废,连带着槽底的加热管都得锈穿,算下来损失比收那点废酸的处理费多十倍。

看起来就是泡一泡,这里面的门道多到你想不到
外行人看酸洗工段,觉得不就是把成卷的钢板往酸槽里一扔,泡够时间捞出来,用水冲干净就完事?真上手干过就知道,这工序的精细程度,不比装一台精密机床差。
你要先算钢板的材质,是厚的船板,还是薄的冷轧钢带?是带残留轧制油的新料,还是攒了半层锈的回收边角料?酸液的温度要控在多少?泡多久?槽里的循环喷淋速度开多大?
酸液里必须加缓蚀剂。说实话,我刚接触这东西的时候,觉得这就是厂家卖的高价添加剂,直到亲眼见了没加缓蚀剂的钢板被泡薄的那次,才知道这钱真省不得。这东西的作用说穿了很简单,就是让酸只跟表面的锈和氧化皮反应,不啃钢板本身的基体。通常每吨酸液里加个几百克就够,加多了酸就“懒”了,泡一天锈都掉不下来;加少了,钢板在酸里泡半小时,厚度能掉个0.1毫米,那都是实打实的钢材成本,一炉12米长的船板算下来,亏的钱够给整个工段发半个月奖金。
我刚学调酸的时候,第一次没算好缓蚀剂的量,一槽钢板泡完,拿卡尺一量,每面薄了0.12毫米,当时后背的汗直接把工装浸透了。老周过来拍了拍我肩膀,说他刚进厂的时候,一整槽钢板泡成了“酥皮”,手一摸就掉铁渣,最后当废铁卖了,赔了他三个月奖金。
离了它,你日常用的好多东西根本做不出来
好多人一听到工业酸,第一反应就是“腐蚀”“污染”,觉得这是个只会搞破坏的危险品。但实际上,你平时接触的好多金属物件,从根上就离不开它。
你家冰箱的金属外壳,为啥摸上去是平平整整的烤漆?因为钢板在进冲压工序之前,必须过一遍酸洗,把表面凹凸不平的热轧氧化皮全去掉,不然冲压的时候,硬邦邦的氧化皮会被压进钢板里,烤漆上去过个一年,藏在缝隙里的锈就会慢慢透出来,鼓成一个个难看的泡。
还有你手里的铝合金手机中框,为啥能做的那么薄,摸上去是细腻的磨砂感?那是用稀酸把铝合金表面的粗糙腐蚀层均匀溶掉薄薄一层,再做阳极氧化处理才出来的效果。去年去开行业会的时候,听做半导体的朋友说,他们做芯片用的高纯氢氟酸,杂质含量要控制到十亿分之一的级别,比我们机械厂用的工业酸纯度高了好几个量级,刻出来的电路线宽能到纳米级——当然这部分的工艺跟我们车间的粗活完全不是一个路数。
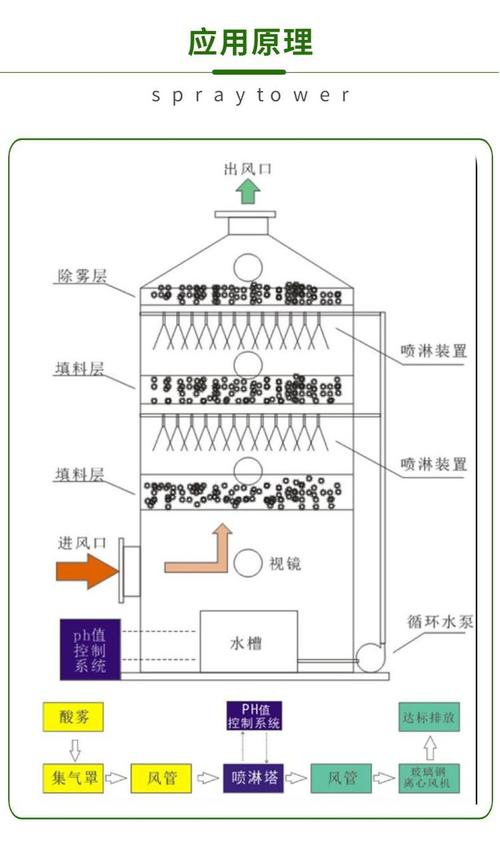
不过话说回来,现在的车间也真不是大家老印象里那种流着黄酸水的破地方。酸雾全是抽到密闭的喷淋塔里面,用碱液循环吸收处理的,连飘到窗外的味都淡到几乎闻不到。废酸也不会随便乱排,全是在专门的中和池里加石灰中和到中性,再检测里面的重金属含量,达标了才能排去污水处理站。上周我跟着安环科的人测了一次中和池的出水,pH值刚好在7.2,跟家里的自来水差不多。
上周巡线的时候,看到刚进厂的小徒弟戴着手套,小心翼翼把一块试片放进酸槽里,盯着计时器一秒一秒数,跟我当年的样子一模一样。
风从车间的通风口吹过来,带着点淡得几乎闻不到的酸味。我突然觉得,这东西哪是大家印象里那种凶巴巴的化学品啊,就是跟扳手、卡尺、行车一样,是车间里干活的老伙计。你摸过的每块平整钢板,用的每个金属零件,背后都有它在槽子里默默泡了几十分钟的功劳。