上周在重型装配线盯试机,刚入职的学徒小周,拿密封胶往减速机结合面上挤,像给蛋糕挤奶油花似的,圈画得歪歪扭扭,多余的胶顺着侧壁往下流,他拿工作服袖子随便抹了两下,”哐当”把上盖扣上去,螺栓拧得咯吱响。
当天下午四点,全线试机,那台减速机底下漏的液压油在地上积了巴掌大的一滩,班长拿着巡检记录追着他骂了三个工位。
没人把这小管子当回事。
直到它出问题。
你以为它是胶水?其实它是会变形的软垫片
很多人第一次接触密封胶,第一反应是”这不就是粘东西的胶吗?”
错。
它的核心作用从来不是”粘”,是”填”。
你拿两块磨得发亮的钢板拼在一起,肉眼看严丝合缝,连A4纸都塞不进去。拿到显微镜下看,全是高低差几个微米的凹坑和凸起,硬邦邦的金属垫片塞进去,根本填不平那些微孔,油、水、气顺着缝隙慢慢往外渗,时间长了就是漏。
密封胶刚打上去的时候是半流动的膏状,挤在结合面上,合模的压力一压,它能顺着那些微米级的缝隙钻进去,把所有空当填得满满当当。等几个小时固化完成,就变成一层有弹性的胶层——设备运行的时候震、热胀冷缩、哪怕结合面有几毫米的相对位移,它能跟着一起变形,不会裂,不会掉,把缝隙堵得死死的。
别觉得这是玄学。我之前拆过一台用了八年的风机齿轮箱,拆开结合面的时候,那层密封胶还牢牢贴在两边的金属面上,扯一下还能拉出细细的丝,没有一点开裂的痕迹。八年啊,那箱子每天转十几个小时,温度从冬天的零下二十多度到夏天的八十多度,硬垫片早压变形漏了,这层胶愣是撑到了大修周期。
打胶这事儿,90%的返工都栽在这三个细节上
我在产线上待了快七年,见过的密封胶返工,没有十次也有八次,十次里九次不是胶的质量差,是操作的时候图省事省出来的毛病。
第一个坑:表面没擦干净就打胶。上次有个工位,装配完的减速机发出去三个月,客户打电话回来投诉说漏油。拆开来一看,胶层下面全是切零件留下来的铝屑,胶根本没粘在金属面上,浮在铝屑堆里,风一吹都能掉。打胶之前,结合面上的油、锈、铁屑,必须用无尘布沾无水乙醇擦到摸上去不沾灰,这一步省不得。
第二个坑:胶挤得越多越好。我见过最离谱的操作,学徒怕漏,在结合面上挤了手指粗的一圈胶,等合模的时候,多余的胶被挤得顺着缝隙往齿轮箱内部流,干了之后掉碎渣,把润滑油道堵了,齿轮磨得哗哗响,拆出来清理了整整两天。你说亏不亏?说真的,胶的粗细跟你家挤牙膏封牙膏口差不多,能连续铺满整个接缝就行,多了全是隐患。
第三个坑:打完胶立刻合模。很多人赶节拍,挤完胶”哐当”就把零件压上去,这时候胶还没来得及流平,被挤出来的全是表层的膏体,中间空一大块,不漏才怪。等个两三分钟,让胶在表面摊成均匀的薄层,再合模拧螺栓,效果比赶那两分钟好十倍。
被误解最深的误区:密封胶是越硬越好吗
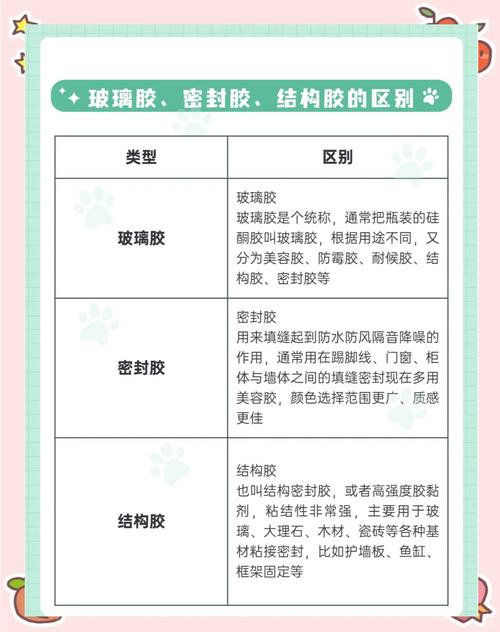
每次采购拿样品回来,我都要掰一下胶层的硬度。很多人觉得,硬得像塑料块的胶才是质量好,软趴趴的就是偷工减料。
真不是。
你想啊,设备运行的时候,温度一升,铝件的膨胀率是钢件的两倍多,硬得脆生生的胶,等金属胀得比胶快,直接就被扯裂,当场就漏。反而那种固化了之后还能像橡皮筋似的扯出长丝的胶,能跟着金属一起胀缩,寿命长得多。
当然,硬的胶也不是没用。那种固化了之后硬邦邦的厌氧胶,是用来锁螺栓的——把螺栓螺纹上的摩擦系数提上来,震的时候不会松。很多人图便宜,把锁螺栓的胶买回来当密封胶用,装上去半年就漏,最后还怪胶质量差。这账算得人窝火。
还有个更离谱的误用:把密封胶往旋转的轴封上涂。上次去客户现场,看到维修师傅把密封胶抹在电机的输出轴密封圈上,那胶被高速旋转的轴磨成细粉,顺着油流进轴承里,把轴承内圈磨出一圈深深的沟,拆出来的时候师傅蹲在旁边抽了三根烟都没说话。密封胶是堵静态缝隙的,不是用在动接触的位置,这是最基本的常识,但真的每年都有人踩坑。
现在新出的密封胶,固化速度越来越快,以前要等24小时才能开机试漏,现在打完胶合模,等个十几分钟就能直接打压力测试,产线的节拍提了一大截。
不过话说回来。
再好的胶,你不擦表面、乱挤、用错地方,该漏还是漏。
毕竟这世界上从来没有什么万能的神胶,只有按规矩来的操作。