一开始他们找了个外地的咨询团队,上来就套精益生产的模板,画了张漂漂亮亮的U型线布局图,老板看完特别满意,签完合同就组织施工。等机床全部就位,试生产跑了一周,问题全冒出来了——物料员在U型线的通道里来回绕,一天走2万步还经常混料;切削液回收桶放在车间最角落,操作工倒废液要走半分钟;铁屑清运的通道刚好卡着成品装车口,早高峰能堵半小时。
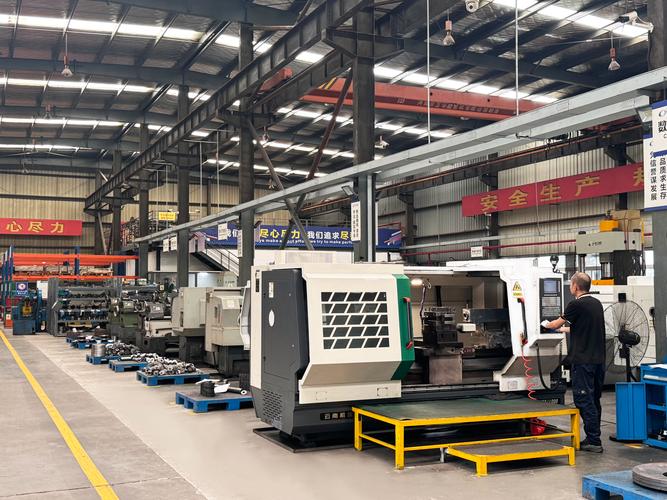
别上来就套“精益布局”的模板,先摸清楚你车间的真实“堵点”
很多人对工厂布局的认知,还停留在“把设备按图纸摆整齐就行”。根本不管自己的生产模式到底适合哪种布局逻辑。
比如刚才那家浙东的厂,做的是多品种小批量的汽车零配件,单台机床换型调整要40分钟,咨询团队给排的U型线,本质是为大批量少品种的流水线设计的,硬套上去根本不匹配。我当时站在车间里看了20分钟,就跟老板说,你这布局不改,三个月内肯定要出大问题。
问:我家车间也是机加工,之前按设备功能分区排的,磨床全在一块,铣床全在一块,到底哪里不对?
答:这是最经典的机群式布局,适合批量特别大、品种特别少的场景——比如单一型号的标准螺栓加工。但只要你车间里有3个以上的产品型号,平均每批加工量低于500件,机群式布局的搬运成本能吃掉15%左右的毛利。我见过最夸张的,一个直径200mm的铸铁法兰,从下料区到最终检验,要在车间里绕1.2公里,光叉车来回转,一年的油钱加人工就20多万。
其实根本没有万能的布局模板。你要先把自己的生产特点摸透:产品的批量多大?换型频率多高?物料的重量是多少?甚至连员工的操作习惯都要算进去。之前有个做航空零配件的厂,操作工全是干了10年以上的老师傅,习惯站在机床的右侧操作,之前的布局把操作空间全留在了左侧,老师傅们每次操作都要侧身,干了半个月就集体提意见,最后只能把机床全部转了90度,光拆装调试就花了8万。
真正影响落地的,从来不是CAD图上的尺寸,是你看不见的“隐性动线”
太多人做工厂布局的时候,只盯着CAD图上的设备尺寸算,留够操作空间就觉得万事大吉。根本没算那些看不见的成本:物料的搬运路线、操作人员的移动轨迹、不合格品的返修通道、甚至是清洁工具的摆放位置。
我上次去看一个做新能源结构件的厂,布局图画得跟艺术品似的,比例精准,通道规整。等我站在车间通道口看了10分钟,就发现问题了——质检台放在了离加工区最远的那头,每检验完一个零件,检验员要走800米把纸质报告送到工艺员手里。夏天38度的天,检验员每天光跑这段路就要出两身汗,等跑到工艺室,报告上的字都被汗晕开了。
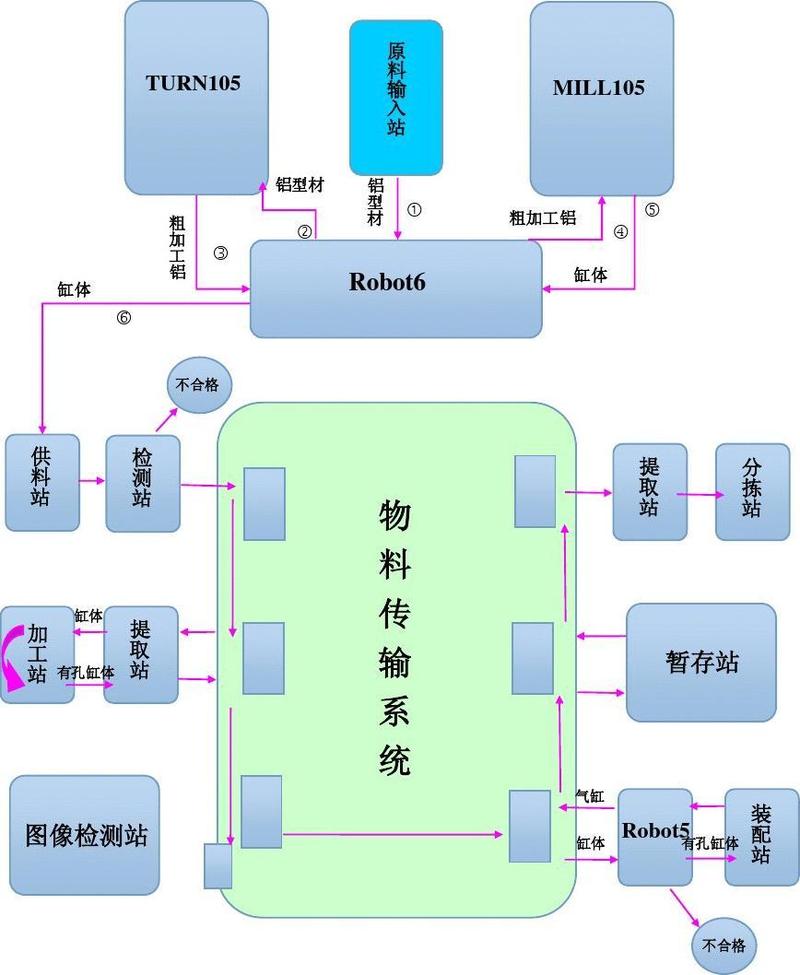
真的,别不信。我之前给一个厂做布局诊断的时候,用一周的时间跟着每个岗位的员工走,记录他们每天的移动路线,最后算出来,整个车间因为动线不合理,每天所有员工的无效移动时间加起来有12个工时,按每个工时50块算,一年下来就是20多万的无效成本——这钱你用来给员工发福利不好吗?
问:我们车间通道留了3米宽,为什么还是天天堵?
答:你算上通道上堆的东西了吗?我见过太多厂,CAD图上通道净宽3米,实际用的时候,通道边堆待加工的料、堆空的物料箱、放临时的检修工具,最后能走的地方只剩1米,叉车都卡不进去。💡 给个实招:通道宽度直接按常用叉车宽度的2倍预留,而且在通道两边画实线,明确规定实线外1米的区域绝对不能堆东西——别等堵到叉车撞了机床才后悔。
还有个容易被忽略的点:特殊物品的动线。比如切削液、铁屑、不合格品,这些东西的路线绝对不能和成品的路线交叉。之前有个厂把铁屑清运的通道和成品待运的通道放成了同一条,每天叉车拉着满车的铁屑从成品堆旁边过,铁屑掉在成品的包装上,最后客户收货的时候发现零件表面被铁屑刮了痕,整整赔了12万的违约金。
布局不是一劳永逸的,要留够“动态调整”的冗余空间
很多老板做新车间布局的时候,恨不得把每一寸地方都用满,机床挨机床,通道挤通道,算下来的面积利用率能到95%,看着特别划算。等半年后要上一台新设备,才发现根本没地方放,只能把原来的布局全拆了重排。
之前苏州有个做3C零配件的厂,2021年搬新车间的时候,把3000平的车间塞得满满当当,2022年因为客户要求加一道去毛刺的工序,要上6台自动去毛刺机,结果发现车间里连放设备的空位都没有。最后只能把原来的成品仓搬到外面租的仓库,光搬迁费加三个月的额外租金就花了20多万。
真的,做布局的时候抠抠搜搜省那点空地,最后亏的钱能让你拍大腿。一般机加工车间,要留至少15%的冗余空间,什么意思?就是你的设备占地面积、通道面积、仓储面积加起来,不要超过车间总面积的85%,剩下的15%,留着以后加设备、改工序、调整动线用。
而且这些冗余空间,不要集中堆在一个角落,要分散在各个工序的旁边——比如下料区旁边留一块,加工区旁边留一块,装配区旁边留一块,这样以后调整的时候,不用动整个车间的大格局。我见过最聪明的老板,在车间中间留了一块200平的空场地,平时放几个可移动的物料架,遇到订单旺季的时候,直接把临时的装配线搭在上面,不用额外租场地,一年省的租金都有大几十万。
❗ 最后提个容易踩的小坑:千万别在布局的时候把贵重的计量设备、检验台放在靠大门的位置,夏天太阳直晒,冬天漏风,计量精度根本保不住,到时候检出来的零件不合格,返工的成本比你留个阴凉角落的成本高10倍。
那些在CAD图上看着严丝合缝的布局,只要投用后连续运行三个月,你就会发现之前没考虑到的动线冲突、空间冗余不足、特殊需求没覆盖的问题,能列满满一页纸。工厂布局从来不是画完图就完事的一次性工作,是要跟着你的订单、设备、人员慢慢磨出来的。