错了。
全错。
头一批零件磨完摆到检验台,操作工拿手一摸棱边,全是磨床砂轮带出来的铝屑翻边,之前费俩小时去的毛刺,等于白干。三天返工,整个班组的加班费扣了一半。主任拍着工艺台骂的时候我就在旁边,突然反应过来——好多人对工艺流程设计的误解,就是把书上的工序顺序抄一遍就算交差。
别把它当”排排队游戏”
好多人第一次接触这事儿,都觉得简单。不就是把加工步骤列个先后顺序?谁不会。
我刚进厂那会也这么想。直到第一次跟着师傅去调线,才知道每一步的顺序背后,全是之前踩过的坑堆出来的。就说刚才那批阀块,磨平面的进给动作会在棱边带出微小翻边,你要是把去毛刺放在磨前面,后面磨床一蹭,新的毛刺又长出来了。更别说铣完的平面带着刀纹,直接放钻模上钻孔,定位面压不紧,孔位偏个0.02mm都能超差,整批零件直接报废。
那正确的顺序是什么?下料→铣六面→钻孔→磨平面→去毛刺→氧化。
就这么几个字的调整,之前的返工问题,能解决90%。
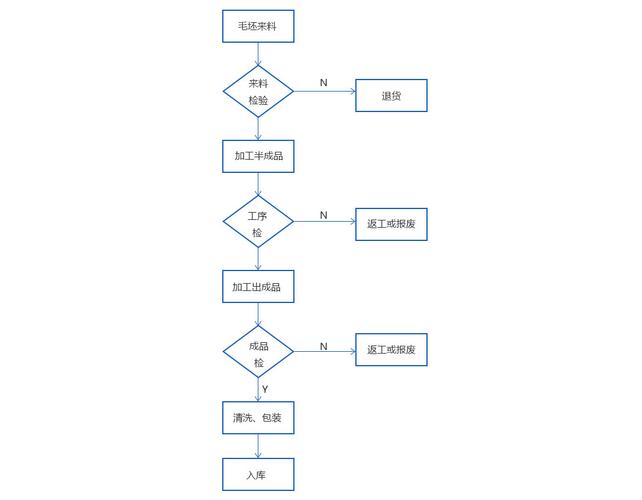
说实话,我见过太多工艺员,坐在办公室里对着软件画流程,从来不去车间看一眼。排出来的表看着逻辑通顺,到了现场根本用不了。
藏在步骤缝里的”隐形账”
真正的工艺流程设计,从来不是只看“能不能加工出来”。你得算每一步藏在缝隙里的账。
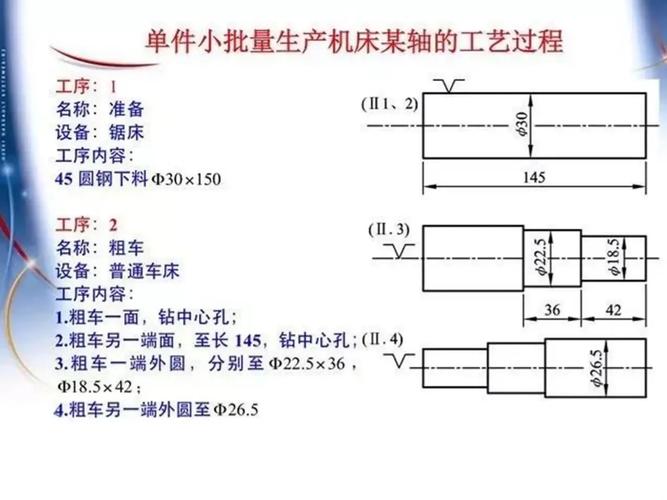
比如同样是做一根传动轴,你要是把热处理放在粗车之后、半精车之前,刀具损耗能降30%。为啥?因为粗车掉的是没淬硬的黑皮,刀具吃刀不费劲。要是你反过来,等淬完硬再粗车,硬邦邦的材料啃下来,金刚石刀片干废七八片都是常事——我之前亲眼见过隔壁班组这么干,光刀片钱就够买两吨钢材。
还有更细节的流转成本。你要是把最重的下料工位设在车间最里头,操作工每天扛着几十斤的料来回跑,一天光走路就耗俩小时,效率能高才怪。你要是把去毛刺工位设在氧化线旁边,磨床下来的零件直接转过去,不用跨大半个车间,转运时间能省一半。
哦对,还有表面处理的顺序。氧化层是硬的,你要是提前做氧化,后面的钻孔、铣削全要把氧化层磨掉,纯纯浪费钱。我之前算过一笔账,就那根传动轴的工序顺序错了的事儿,一年摊下来多花的刀片钱、时间成本,能有十几万。真不是抠,这些隐形的账,全是当初设计流程的时候没蹲在现场的人漏的。
最容易踩的两个认知坑
干了快十年,我见过太多在这个事儿上栽跟头的,说来说去就两个坑。
第一个,越贵的设备越好。好多人设计流程的时候,上来就说所有平面都上坐标磨,所有孔都用五轴加工。结果普通的安装面,用普通平面铣就能达到要求,上坐标磨的话,加工费翻三倍,还抢设备,后面真正需要高精度的孔位加工反而排不上队。我上次去隔壁厂交流,看到他们做普通的设备支座,所有面都上五轴铣,问为啥,工艺员说“五轴先进啊”,算下来那个支座的成本比售价还高,图啥?
第二个,工序越集中越好。好多人觉得把所有工序都放在一个加工中心上做,不用来回搬,效率高。不对。比如你做一个带内腔的壳体,加工中心上夹一次,铣完外面、钻完孔,你得把零件拆下来,把内部的切屑冲干净,再装上去加工内腔。不然切屑卡在夹具缝里,内腔的尺寸直接偏。要是你硬要一次装夹做完,切屑压在里面,零件用不了三个月,切屑受潮生锈,直接把内壁撑裂。之前有个客户给我发他们的流程表,所有工序全集中在一台设备上,说要省转运时间。我看完直接打回去——你那省的十分钟转运时间,后面售后返修的成本能cover你十年的转运钱。
前几个月我试了下现在挺火的AI排程软件,输入零件的三维图纸,几秒钟就生成了一套完整的工艺流程。我对着看了半天,全是书本上的标准顺序,根本没考虑我们车间磨床的精度只能到0.01mm,也没考虑我们的去毛刺工位就在氧化线旁边,离磨床有五十米远。
说白了,这东西从来不是坐在办公室里对着书本抄出来的。它是蹲在机床边,看着操作工换刀、看检验员拿千分尺量尺寸、看仓库里的料堆在哪个位置,一点点磨出来的。
上次有个刚入职的小孩问我,干这行到底有啥意思?不就是排个顺序?我给他指了指车间里跑的那条产线。同样的设备,同样的零件,三年前我们的良品率是82%,现在是97%。这里面一半的提升,全是每次改流程的时候抠出来的——比如把去毛刺的步骤从氧化线前面移到检验台边上,比如把粗加工的切屑清理工位从每两小时清一次改成每加工完三个零件清一次,比如把最重的那个夹具的把手加了个防滑套,操作工换夹具的时间从三分钟降到四十秒。
这些东西,书本上不会写,AI也算不出来。
前几天我又去车间,看到那个之前排错流程的新工艺员,蹲在磨床边,拿着小本本记砂轮的进给量,旁边放着半瓶喝了一半的冰红茶。
挺好。
真的,干这行的,没有坐在办公室里就能成的专家。