行星减速器选不对,生产线停一次亏三万
2026-10-20 09:21:45 作者:网编
分类:文章
上周去苏州园区一家做锂电池结构件的厂,刚进门就听见设备主管在骂采购——上个月为了省两万块差价,换了一批便宜的行星减速器,结果冲压线的六轴机器人第三个关节直接卡壳,停线七个半小时,光待工费加订单逾期罚金,算下来快四万。
谁都知道减速器是自动化设备的关节心脏。
但真到选型的时候,十个人里有八个先看价格。
别光看额定扭矩,你算过峰值冲击吗?
很多人选型的时候,翻到样本第一页,盯着额定输出扭矩的数字对参数,觉得只要比自己算出来的负载扭矩大一点,就够了。完全忘了像冲压上下料、机械手快速摆臂、重载AGV过坎这种带瞬时冲击的工况,峰值扭矩可能是平时负载的1.5到2倍。
我上次拆那个坏减速器的时候,手上沾的黑油洗了三遍都没洗干净——里面的行星轮齿面磨得像被砂纸蹭过一样,连原本的渗碳层都快磨没了。
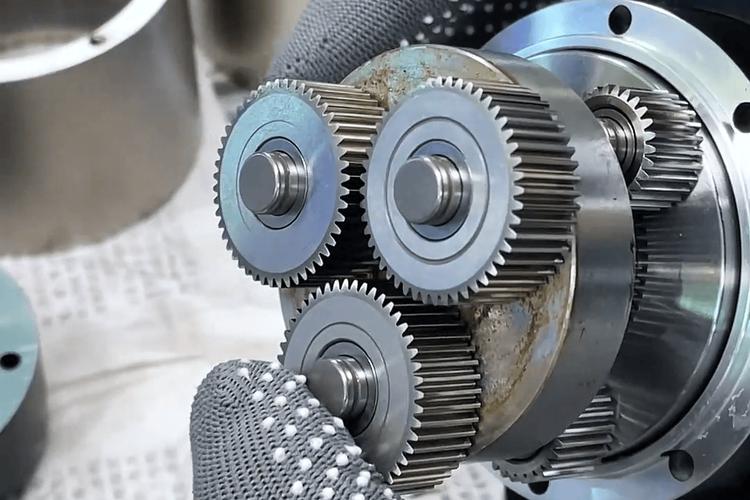 行星减速器内部行星轮系打齿损坏实物图
问:样本上标的”最大瞬时扭矩”能不能直接当选型依据?
答:别直接抄。通常样本给的最大瞬时扭矩是按1000次以内的冲击次数算的,要是你的工况每分钟要经历2-3次冲击,得把这个数值打个7折算,不然用半年就得拆下来换。
💡 说个实在的,我之前见过最离谱的选型,是给车间里的重载AGV选减速器,只算了平路额定负载下的扭矩,没算爬5度坡、过门口橡胶减速带的瞬时负载,结果车过减速带的时候直接卡停在通道中间,堵了整条线的物流通道,连拉料的叉车都绕不过去。
背隙数字漂亮,不代表实际用着不晃
现在好多厂家的样本上,背隙参数写得一个比一个好看,什么≤1arcmin,甚至有写≤0.5arcmin的。你拿着这个参数去比价,很容易被那种数字特别漂亮的便宜货勾走。
但你把货拿到手装在机械臂上,走1米的直线行程,末端偏差能飘个0.3毫米。
为啥?因为人家测背隙的工况,根本和你实际用的不一样。测试的时候是空载、室温、输入转速1000rpm的理想实验室环境,等你带满负载、连续跑8小时,减速器内部的齿轮温度升到60度以上,热胀冷缩带来的间隙,能让标称的1arcmin直接涨到3arcmin都不止。
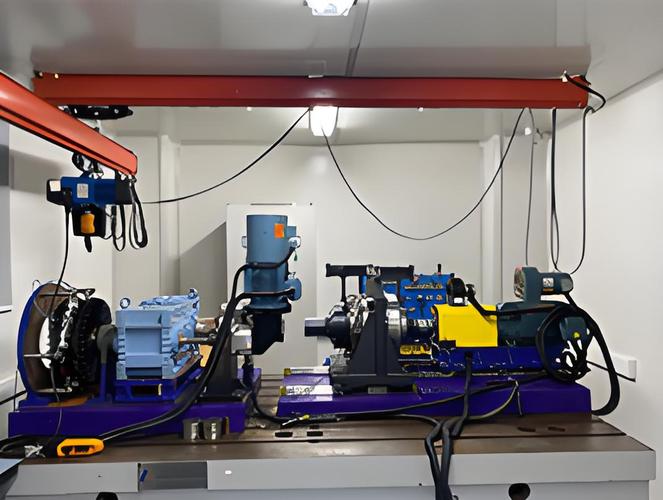 减速器背隙测试专用工装现场图
之前有个做3C光学检测设备的客户,之前图便宜买了一批标着1arcmin背隙的减速器,做视觉定位的时候,每次拍出来的坐标都飘,找了半个月问题,从相机校准查到光源角度,最后才发现是减速器热机之后背隙涨了两倍。换了正规厂家的产品,哪怕标称是3arcmin的,实际热机后偏差反而只有1.5arcmin,定位一下就稳了。
问:为什么同样标称背隙的减速器,实际装上去精度差这么多?
答:差在加工精度和装配工艺上。正规厂家的行星架是做了动平衡的,齿轮的磨齿精度是6级以上,装配的时候是在恒温车间里预紧调整过的;便宜货的齿轮可能是普通铣削出来的,行星架的同轴度差个几丝,装的时候随便拧两下螺丝,标称数字再好看也白搭。
❗ 别信什么”终身免维护”的宣传,除非你是用在那种一年转不了一百圈的低频次设备上。常规的工业行星减速器,通常每运行5000小时就得换一次润滑脂,要是你用在高粉尘的木工设备、焊接工位上,这个维护周期还得砍半。
安装尺寸对得上,不代表装上去就好用
很多采购选型的时候,拿着卡尺量了法兰盘的孔距、输出轴的直径,觉得所有安装尺寸都和设备对得上,就直接下单。结果货到了现场,装的时候才发现,输入轴的键槽角度不对,输出端的密封盖和设备的安装座蹭在一起,拆了磨、磨了装,耽误两三天工期都是常事。
💡 要是你选的减速器是配伺服电机用的,一定要让厂家给你发对应的联轴器安装图,别自己凭感觉配——之前有个客户自己随便选了个联轴器,装完之后同心度差了0.2毫米,减速器跑了一周,输入端的轴承就碎了,拆下来看轴承的滚道上全是麻点,完全是不对中磨出来的。
说实话,做工业这行快二十年,见过太多在减速器上省小钱赔大钱的例子。
有的厂选减速器,拿着三家的报价单对着砍价,把价格压到比正规厂家的出厂成本还低,最后拿到的货是从旧设备上拆下来的翻新件,装上去跑了一个月就坏,拆下来看里面的齿轮都磨得快露底了。
也有的厂一开始就选了适配自己工况的产品,哪怕一开始多花了点预算,用了五六年都没拆开维护过,算下来平均每年的成本反而比买便宜货低得多。
很多人说减速器是个标准件,在哪买都一样。
真不是。
你把它装在连续跑24小时的生产线上,就知道——
选对了,它是你设备最靠谱的底气。
选错了,它就是你生产线上随时会炸的定时炸弹。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:
行星减速器选不对,生产线停一次亏三万
文章链接:https://zystgy.cn/a/62333