上周去苏州的一家精密减速机厂蹲了三天,跟着装配班的张师傅摸了27台行星轮架,差点把自己的虎口震裂。很多人觉得机械装配就是把零件拼起来拧螺丝,真蹲到工位上才知道,单是一个过盈配合的工序,就能把刚入行的小伙子磨得满头汗。
过盈配合不是”砸进去就行”——那些被忽略的预控细节
别信网上那种”过盈配合只要过盈量够,敲进去就完事”的歪理。通常来说,钢轴配铝套、或者轴承内圈配阶梯轴的过盈配合,真正决定装配寿命的从来不是你用多大的劲敲,而是压入前两个配合面的清洁度、同轴度,还有我们常说的实际接触率。
我上次碰到个学徒,拿抹布擦轴的时候掉了根棉絮在配合面上,压完之后当时测尺寸全合格,跑了100小时台架试验,轴承温度直接飙到92度,拆出来一看,棉絮压在配合面中间,整个接触面只有70%是真正贴实的。
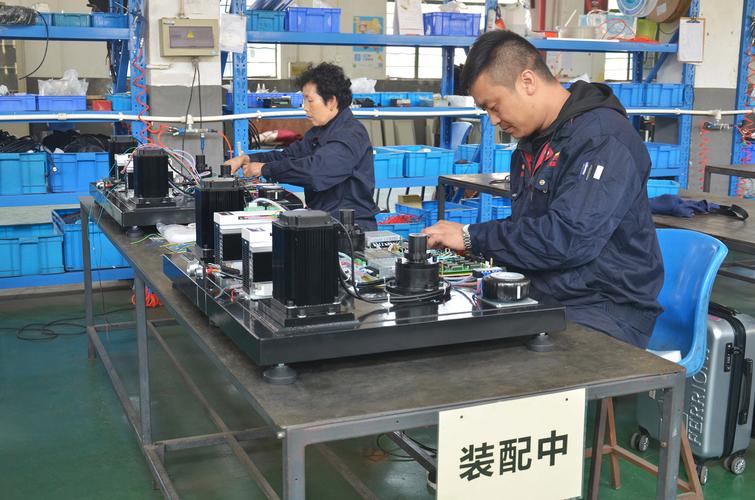
问:我看有的老师傅敲的时候垫铜棒就敢直接砸,为啥我们上次砸完压装机复测,轴的圆度直接超了0.02mm?
答:别被老经验骗了。铜棒的缓冲作用只对过盈量小于0.03mm、直径30mm以下的小尺寸轴管用,但凡直径超过40mm的配合面,直接敲击的冲击载荷会在配合面边缘产生肉眼看不见的微裂纹,当时测是合格的,跑三个月轴承就会旷动。我们现在对直径大于50mm的配合件,全用伺服压装机,根本不让拿大锤砸——上次有个老工人觉得压装机慢,偷偷拿大锤砸废了两个衬套,直接被扣了当月绩效。
压装过程中的”卡滞信号”——别硬压,硬压就是报废的开始
很多人开压装机的时候,眼睛盯着最终的压入深度,觉得只要深度到了就万事大吉。错。真正懂行的装配工,眼睛是盯着压力变化曲线的。
正常的压入过程,压力是随着配合面的接触面积变大,平稳线性上升的。要是压到一半,阻力突然陡增20%以上,要么是配合面卡了磨下来的铁屑,要么是零件的同轴度偏了0.1mm以上;要是阻力突然掉了一截,那大概率是配合面有加工留下的凹坑,实际接触面积根本不够。
别硬压。
我亲眼见过一个刚出师的小师傅,压到一半感觉阻力不对,硬着头皮压到底,结果把一个刚磨好的行星架直接劈了——那零件光热处理就花了4个小时,算上磨削的工时,一个就值三千多,当时班长站在他身后,半天没说出话。
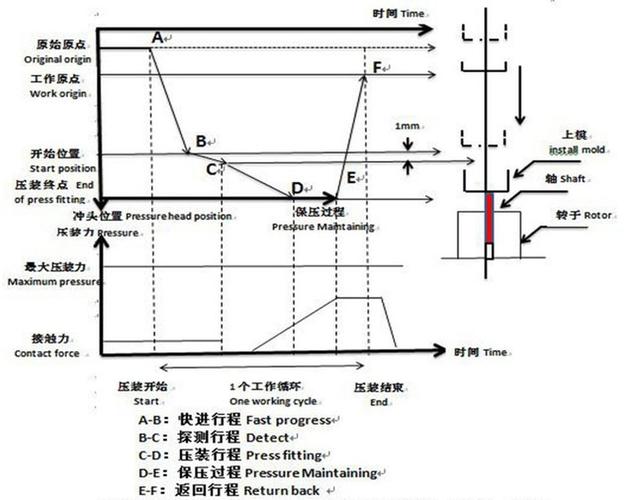
问:我们用的是数控压装机,能实时显示压力曲线,为啥还是有3%左右的压装件后续出问题?
答:你只盯着压力峰值没用。要盯着曲线的”拐点”——要是压入到配合面中间位置的时候,压力突然掉了15%以上,大概率是配合面有拉毛,哪怕最后压到了规定位置,实际接触面积可能只有设计值的60%,跑起来没多久就会松动。我之前碰到过一批这种问题,查了半天才发现是前工序的磨削余量多了0.01mm,压的时候把零件表面的油膜层刮掉了,留下了轴向的划痕。
装配完成后的”静默检测”——别光靠扭矩扳手读数
很多厂的装配流程到压装完成、拧完紧固螺栓就结束了,其实差了最关键的一步:等。
刚压完的过盈配合件,内部的应力还没完全释放,这时候测的尺寸是飘的。通常要等个30分钟到24小时(根据零件尺寸大小定),再复测一次配合面的同轴度、端面跳动,才是真实的装配精度。
张师傅教了我一个土办法,特别好用:压装完成之后,拿铜棒轻轻敲配合面的外圈,要是声音是清脆的”当当”声,说明两个面是完全贴合的;要是声音发闷,像敲空心的木头,那肯定是有间隙,拆了重装就行。
✅ 合格的压装曲线是从压入开始到贴合完成,压力平稳线性上升,没有突兀的波动。
❗ 一旦出现压力陡增或者骤降,立刻停机,别抱着”再压一点就到位”的侥幸心理。
💡 压装的时候别在配合面上涂太多润滑脂,薄薄一层就行——涂多了反而会在配合面之间形成油膜,降低实际接触面积,用不了多久就会松动。
说实话,机械装配这行,从来不是靠什么高大上的理论就能做好的。都是一个个工位上踩过的坑,攒出来的经验。你要是总觉得”差不多就行”,最后出问题的成本,可比你多花十分钟检查的成本高多了,对吧。