上周去珠三角的一家配套厂巡检,刚站在160吨的注塑机旁边,就听见油缸泄压的“呲”声,紧接着模具“哐当”弹开,机械臂的夹具唰一下伸进去,把刚成型的矿泉水瓶盖夹出来,丢到履带传送带上。
我盯着机器上的计时器数了数——从合模到开模取件,11.8秒。
就这么个你开瓶就随手丢的小玩意儿,全是注塑成型的活儿。
别听人瞎吹,注塑成型根本不是“把塑料熔化倒进去”
很多没进过车间的人,对注塑的印象还停留在小时候玩的橡皮泥——把塑料烧化了,倒进模子,等凉了拿出来就行。
差远了。
你看到的那些透明的PC塑料壳,摸起来光滑没有一点水痕的ABS外壳,从投料到能射进模具,前面还有整整4个小时的烘料工序。对,就是把塑料粒子倒在100多度的烘料桶里,把粒子里吸的潮气全吹干。
我去年碰过一次最闹心的事,夜班的徒弟嫌烘料费时间,把PC料的烘料温度设低了12度,结果连续生产了1800个笔记本外壳,表面全是细细的银纹,对着光一看跟长了雀斑似的,擦都擦不掉。最后这批料全拉去粉碎造粒,算上电费、人工、机器损耗,小一万块钱直接打了水漂。我那天在车间蹲到凌晨三点,盯着粉碎桶转,连晚饭都没吃下去。
别笑,这种事在产线上天天有。塑料粒子看着是死的,其实娇贵得很——吸了潮要出银纹,烘过了头发黄,料筒温度高5度,出来的件韧性就掉一半,温度低3度,射出来的料流不满型腔,直接缺角。
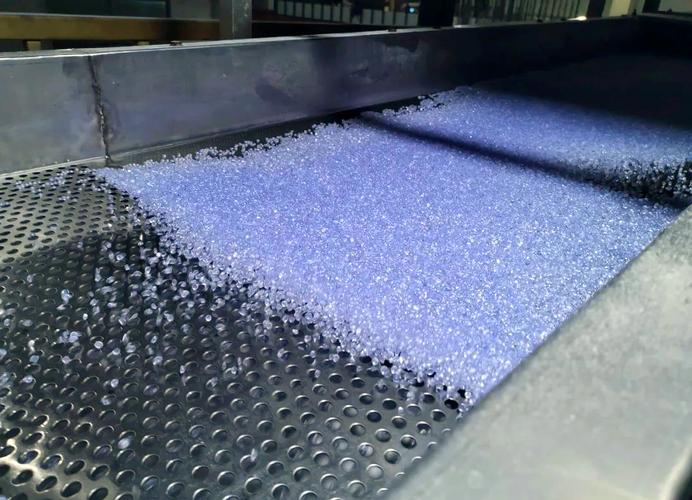
你以为熔料就完了?射胶的时候那点压力控制,才叫精细。普通的小瓶盖,射胶压力要稳在60MPa上下,压力高了,模具合不紧,出来的件边缘会多出一圈薄薄的飞边,摸上去拉手;压力低了,型腔填不满,瓶盖的螺纹做不完整,拧都拧不上。
真正卡人的从来不是射胶,是“等”
我刚入行的时候,总觉得注塑要快,熔得快、射得快,产量就能上去。待了三年才明白,这行最熬人的,根本不是快,是等。
算笔账:12秒的成型周期里,熔胶花2秒,射胶花0.7秒,剩下的9.3秒,全是在等塑料在模具里冷透。
急不得。
你要是为了省时间,模具刚降到50度就开模取件,件拿出来的时候看着是硬的,搁在传送带上放个十分钟,自己就翘成个弯月亮。为啥?塑料冷却的时候,表面接触模具壁,降温快,先硬了;里面的塑料还热着,还在慢慢收缩,硬扯着表面的层往内收,整个件就变形了。
注塑成型最核心的矛盾,就是要在最短的冷却时间里,让塑料从外到内的收缩率完全对齐,不能留一点内应力。
我之前跟个做模具的老技师聊天,他说干了三十年注塑,最头疼的就是做那种大尺寸的平板件——比如空调的塑料面板,壁厚才2毫米,冷却的时候表面和内部的温度差能到40度,稍微没控制好,装到空调上三个月,面板就自己翘起来,跟用户说塑料老化了,其实全是内应力没消干净。
为了等这股应力消掉,现在很多厂做精密件的时候,开模取出来的件,还要丢到恒温的水箱里泡两个小时,慢慢降温,让内部的分子链慢慢舒展开,不然等装到设备上,温度一变,尺寸就飘了。
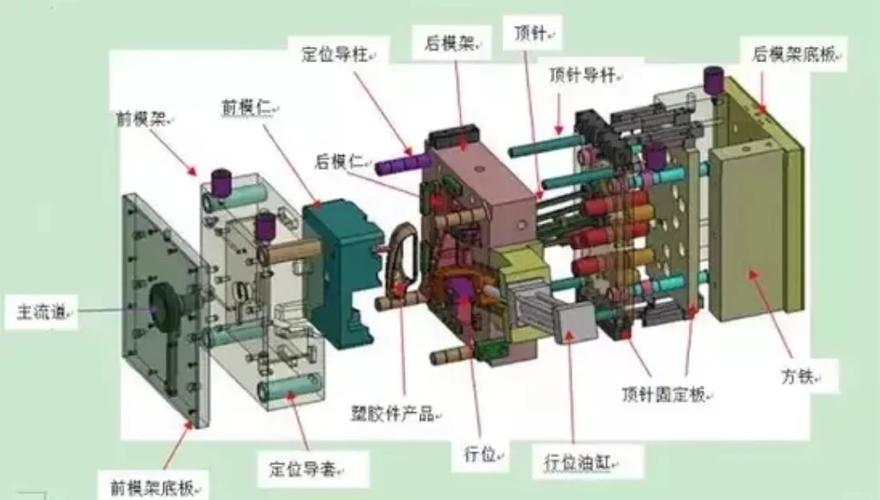
说出来你可能不信,现在行业里卷到什么程度?就为了把冷却时间省个0.5秒,有人专门在模具的水路里加高压的冷却水,把模具温度差控制在1度以内。别小看这0.5秒,一台机器一天开20个小时,算下来能多出600多个件,一年下来能多赚十几万。
那些你觉得“反人类”的塑料设计,全是被注塑逼的
你有没有好奇过,为什么几乎所有的塑料件,边缘都是圆角?为什么塑料件的壁厚都是均匀的?为什么很多塑料件的侧面,都有个细细的斜度?
真不是设计师跟圆角过不去。
你想啊,如果做个直角的塑料件,塑料射进型腔的时候,直角的位置料流阻力大,冷却的时候收缩也不均匀,最后那个直角的地方会凹下去一块,专业点叫缩痕,摸上去坑坑洼洼的,卖相特别差。而且开模的时候,直角的地方摩擦力大,直接把塑料件刮花,甚至把件扯碎在模具里,修都修不好。
还有那个脱模斜度,就是你看到的侧面那点细细的斜纹,没有这个1度左右的斜度,模具开的时候,塑料件牢牢粘在模具上,顶针都顶不下来。之前有个做消费电子设计的朋友,拿个全直角、壁厚差了整整一倍的充电宝外壳找我,说要打样,我当时就给他泼冷水,说这个件就算打出来,也是歪的,表面全是缩痕。他不信,找了个小厂打了三次样,每次的尺寸都不一样,最后老老实实把圆角加上,把壁厚改成均匀的,加了1.5度的脱模斜度,一次就合格了。
不过话说回来,现在天天有人说3D打印要取代注塑,我是真没看出来。你算啊,一个塑料瓶盖,注塑成型12秒出一个,一晚上能打2万个,成本摊下来不到5分钱;3D打印一个瓶盖,少说要5分钟,成本好几毛,要是做量产的瓶盖,用3D打印,老板得亏到关门。当然,注塑也不是万能的,那些小批量、结构特别复杂的定制件,3D打印确实方便,不用开模,改设计也快,但你要想做便宜、量又大、一致性又好的产品,注塑还是绕不开的。
上次去一个开了二十多年的注塑厂,车间的白墙上用红油漆写了一行字:“差一丝,废千件”。一开始觉得太夸张,待久了才知道,模具的配合间隙差0.02毫米,出来的件就有飞边;模温差3度,出来的件尺寸就超差;烘料差5度,表面就有银纹。真的是,差一点都不行。
哦对,你手里现在攥的手机壳,用的遥控器外壳,喝饮料的塑料杯子,甚至汽车里的很多塑料内饰,全是这么个10秒左右的循环,从塑料粒子变成你手里的东西的。