上周去某风电法兰检测的现场,亲眼见一个干了8年的老检测员,对着刚退磁的法兰面吹了半罐干粉,最后出的报告被判了不合格——原因是施加的时候气流开太大,把近表面的微裂纹磁痕直接吹没了。
很多人对干磁粉检测的印象,就是“拿个喷罐对着工件吹”,觉得这是磁粉检测里最没技术含量的环节。错。恰恰是这个看起来最随意的步骤,直接决定了整个检测的灵敏度够不够,会不会漏判最要命的近表面缺陷。
为什么偏偏是干磁粉施加环节最容易出大错?
干磁粉的适用场景本来就是焊缝、大型铸锻件的近表面缺陷检测,尤其是野外现场,不用提前调配磁悬液,拎个喷罐、配个便携磁轭就能开工,灵活度比湿磁粉高太多。但也正因为它“看起来简单”,很多人根本不仔细琢磨施加的细节,上来就瞎吹。
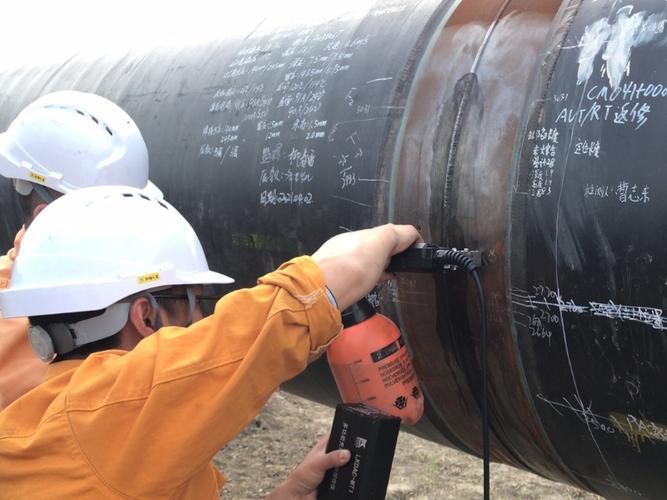
最常见的坑,就是气流压力乱调。有人觉得压力大一点,吹得更均匀,能把表面的浮尘都吹干净。实际上,磁粉在磁场里的吸附力是有固定阈值的——如果施加的气流速度超过每秒2米,本来已经被磁极吸在缺陷开口处的磁粉,会直接被吹走,尤其是那种深度不到0.1mm的微裂纹,磁痕本来就薄,一吹就没。
我见过最离谱的,是把便携喷罐直接接在车间的高压压缩空气管上,那压力,离工件半米远都能吹掉表面的厚锈渣。这种做出来的检测,跟没做有啥区别?
问:干磁粉施加的时候,气流到底调多大才合适?
答:通常距离工件表面150-250mm的位置,能感觉到气流轻轻拂过皮肤就行,别让气流把工件表面的浮尘吹得乱飞——如果吹完之后工件表面的浮粉是均匀散着的,没有被吹出来的露底斑块,这个压力就刚好。
💡 别信什么“压力越大越干净”的鬼话,检测环节的“干净”是靠预清理做的,不是靠施加磁粉的时候吹出来的。
施加顺序错了,再贵的磁粉也白搭
很多人施加的时候习惯从工件的一端往另一端顺着吹,结果磁粉都被气流吹到工件的另一端堆着,靠近喷口的地方磁粉量根本不够,自然形不成足够的磁痕显示。
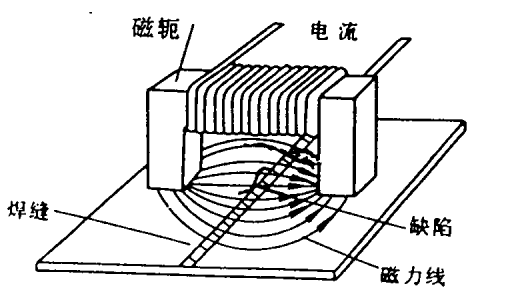
正确的逻辑其实很简单:沿着磁场方向,从磁场弱的区域往磁场强的区域慢慢扫。比如常用的磁轭法,两个磁极之间的磁场是中间弱、靠近磁极的位置强,那你就得从两个磁极连线的中点位置开始,慢慢往两边磁极的方向扫,每扫一遍,就轻轻把多余的浮粉吹走一点。
第二个容易踩的坑,是扫的速度太快。有人10秒就能扫完半米长的焊缝,根本没等磁粉在缺陷位置稳定吸附,就扫过去了。等你扫完回头看,表面的磁痕都是乱的,根本分不清是真正的缺陷显示,还是因为施加太快攒的浮粉团。
真的,每次见这种赶进度的检测员我都头疼。你早那10分钟干完,万一漏了个裂纹,后续设备运行的时候裂了,那损失是你赶那点进度能补回来的?
问:施加干磁粉的时候,是不是要等磁化电流通完了再喷?
答:错。❗ 这个是很多新手最容易搞反的步骤——干磁粉施加必须在磁化电流通电的同步过程中完成。等电流断了再喷,工件表面的剩磁虽然也能吸磁粉,但对近表面的微裂纹来说,剩磁的吸附力比通电时的磁化场弱至少60%(这个数值是行业通用参考,可对照JB/T 4730标准的灵敏度要求查证),很多浅的近表面缺陷根本形不成可识别的磁痕。当然反过来也不对,先喷满磁粉再通电也不行——磁粉都被吹到工件表面了,你再通电,磁粉会直接被磁场吸成一团,根本不会往缺陷缝里钻。
别拿“磁痕像”当“缺陷判据”
很多人施加完磁粉,看到表面有个条状的印子就直接判不合格,根本不管这个印子是不是施加过程中带出来的伪磁痕。比如你吹的时候如果气流把工件表面的氧化皮吹掉了一块,氧化皮下面的锈迹本来就是深色的,看起来就跟裂纹似的;还有的,施加的时候离工件太近,喷罐里的推进剂把表面弄湿了一块,磁粉在湿的地方聚成一团,也容易被当成缺陷。
区分真缺陷磁痕和伪磁痕的方法其实很简单:真正的缺陷磁痕,是有清晰的轮廓,边缘是慢慢晕开的,擦都擦不掉;如果是施加过程中弄出来的伪磁痕,你用干净的洗耳球轻轻一吹,或者用干净的棉布轻轻擦一下,直接就没了。
上次在现场见一个检测员,把焊缝上一个因为喷罐距离太近吹出来的粉团,当成了表面裂纹,写在不合格报告里。后来人家焊工过来,拿砂纸轻轻一磨,那印子直接没了,尴尬得要死。
✅ 所有你觉得可疑的磁痕,别着急下结论,先拿洗耳球吹一下,再拿强光手电侧着照一下,看看是不是真的有缝隙——如果侧光看过去,那个位置是平的,没有凹陷,那百分百是伪磁痕,别瞎写报告。
其实干磁粉检测这东西,从来不是靠什么高科技的进口设备,就是靠现场的人多上点心。你少抢那两分钟的进度,多注意一下施加的压力、顺序、时机,漏判的概率能降80%都不止。