上周在铆焊车间转,刚焊完的压力容器封头,焊工拍着胸脯说焊道磨得溜光,肯定没毛病。探伤工老周斜挎着仪器包,抿着茶,拿探头往焊缝上一放——滴滴滴,仪器直接报警了。
没人觉得意外。干我们这行的都知道,焊完看表面完美无缺,内部藏着气孔裂纹太正常了。这些玩意儿看不见摸不着,承压的时候就是定时炸弹。能把它们揪出来的,就是今天说的超声探伤。
超声探伤到底是怎么干活的?
说穿了特别好懂,就是给工业零件做B超,和你去医院查肚子里的结节一个道理。
超声波能钻进硬邦邦的金属内部,碰到均匀的材料就一直往前走,要是碰到了裂纹、气孔、夹渣这些东西——相当于材料在这里断了档——超声波就会反弹回来,仪器接住反弹的信号,转换成屏幕上的高低波形,就能算出缺陷在哪,有多大。
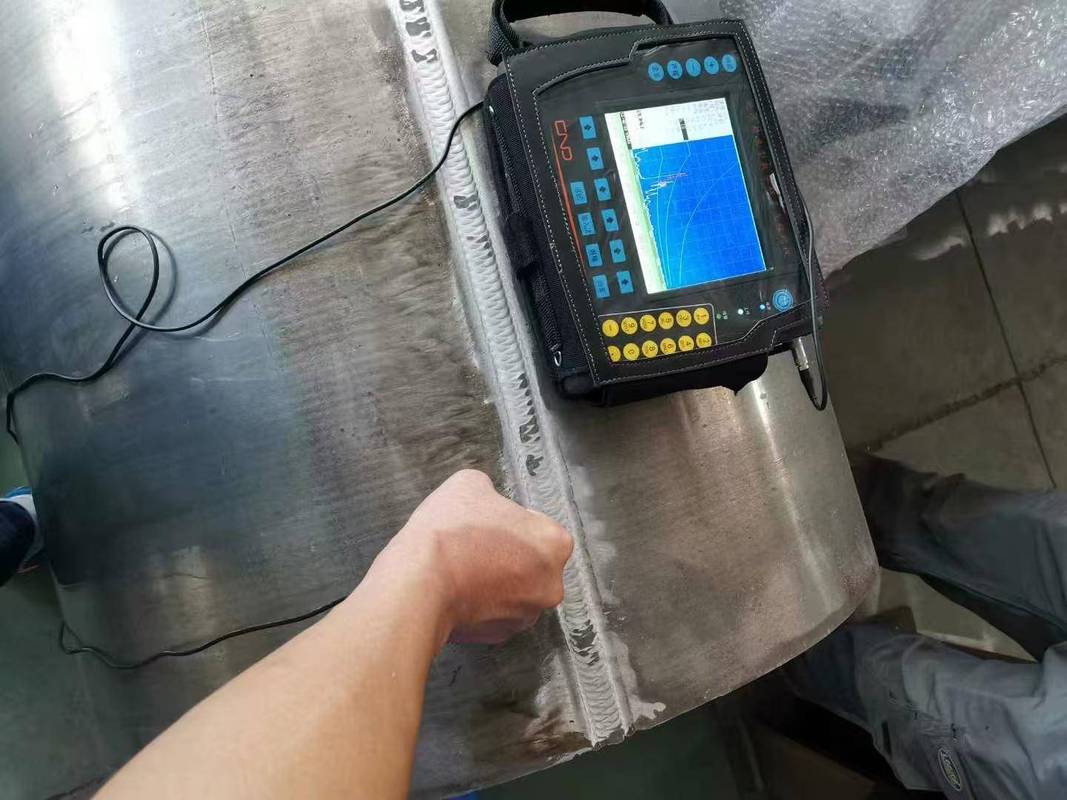
和医院B超比,本质一样,就是频率用得更高。毕竟金属比人肉硬多了,频率低了穿不透,也看不清小缺陷。
m好多人有个误区,说超声能查出所有问题,哪有这好事。要是裂纹刚好和超声波传播方向平行,超声波擦着裂纹走,根本弹不回来,那就是漏检。还有那种纳米级的微裂纹,波长比裂纹宽,也探不出来。别听网上吹得神乎其神,它不是万能的。
现场探伤最头疼的那些坎儿
我见过不少刚毕业的学生,对着教材把原理背得滚瓜烂熟,一到现场就懵。为啥?实验室试块都是打磨好的标准件,现场哪有那么顺的活儿。
第一个坎儿就是耦合。说直白点,探头和金属之间不能留空气,空气会把超声波全挡回去,一点信号都出不来。所以要抹耦合剂,就是那种黏黏的凝胶,把空气挤出去。
可现场呢?大型球罐的焊缝,焊完带着焊渣氧化皮,坑坑洼洼的,耦合剂抹上去转头就流走了。夏天温度高,干得还快,测两步就得重新抹。要是爬到十几米高的罐顶,风吹着,手还得稳,不然信号乱跳,全是假信号。
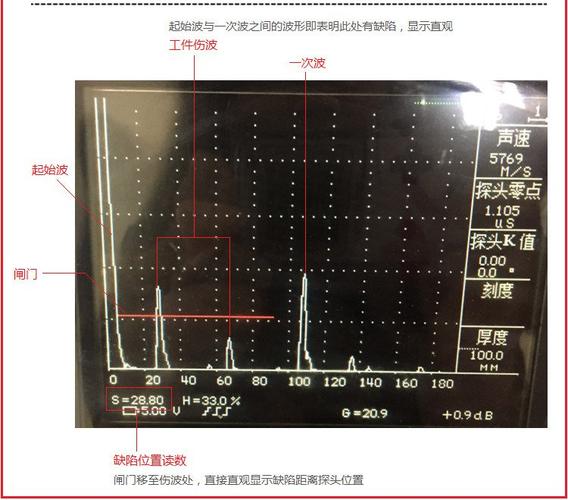
第二个坎儿,就是粗晶粒材料的噪声。比如铸钢件,结晶的时候晶粒长得大,超声波进去就像进了迷宫,到处乱散射,屏幕上全是密密麻麻的杂波,真缺陷的信号就藏在杂波里,得老探伤工揉着眼睛看半天才能分清楚。我上次见老周为了确认一个可疑信号,换了三个不同频率的探头,前前后后测了四遍,满头汗。
还有厚工件,比如上百毫米厚的核电锻件,超声波从一头走到另一头,能量衰减得厉害,走到缺陷那信号已经弱得快看不见了。调增益调太高,杂波全出来了,调太低,缺陷信号直接没了。这里的度,全靠经验堆出来,仪器学不会。
哪些地方离不了它?
说白了,所有承力的关键零件,几乎都离不开超声探伤。
最常见的就是锅炉、压力容器的焊缝,这些玩意儿常年承压,内部出裂纹扩展起来快得很,真炸了就是人命关天的事,所以每一条焊缝都得扫一遍,半点不能差。还有高铁的车轮车轴、飞机的起落架,运转的时候承受几百万次交变应力,哪怕一个几毫米的裂纹,都能导致断轴坠车,出厂前全要过超声探伤这一关。
说实话,很多外行人不知道,在用的设备也得定期做超声探伤。比如城市里埋了十几年的压力管道,地下腐蚀慢慢长出裂纹,每年查一次,早发现早换,不然漏了炸了,整条街都得受影响。
还有人问,现在有X光探伤,为啥不用X光非得用超声?其实各有各的好用处。X光适合薄零件,拍出来直接能看到缺陷形状,但是X光有辐射,现场干活得拉警戒线隔离,厚零件它还穿不透。超声就没这毛病,没辐射,拿起来就能去现场测,几十上百毫米厚的零件照样穿过去,成本还低。
不过话说回来,超声也有不行的时候。零件形状太复杂,探头贴不上去,它就没辙,得换别的方法。
很多人觉得这活儿就是拿探头划两下,出个报告走流程,哪有这么轻松。我见过干了三十年的老探伤工,看错一次信号,出了问题,一辈子都念叨这事。这行就是这样,你多认真都不为过,毕竟手里攥的都是别人看不见的安全。
说白了,它就是工业制造的隐形岗,大多数人没见过,但你坐高铁、用天然气、住高楼,背后都有它的功劳。