2026-10-10 01:30:58 作者:网编
分类:文章
我干机加工探伤快二十年了。见过太多因为漏检细小裂纹,整批工件直接报废的烂摊子。
好多刚入行的品控,一上来就想上超声、上CT,觉得贵的就是好的。说白了,没摸透磁粉探伤的好。
别不信,磁粉探伤的本事,很多高端设备比不了
磁粉探伤只针对铁磁性材料,碳钢、合金钢、马氏体不锈钢这些,对吧?它能揪出来的,是表面和近表面的细小裂纹,窄到什么程度?通常几微米的开口裂纹,都能给你清晰显出来。说实话,超声探伤对近表面本身就有盲区,磁粉刚好补上这个缺口。
汽车的曲轴、转向销,这些天天受力的安全件,表面的疲劳裂纹是要命的隐形杀手。超声看不见靠近表面那一两毫米的缺陷,磁粉一喷,哪里裂了一眼就能看见。
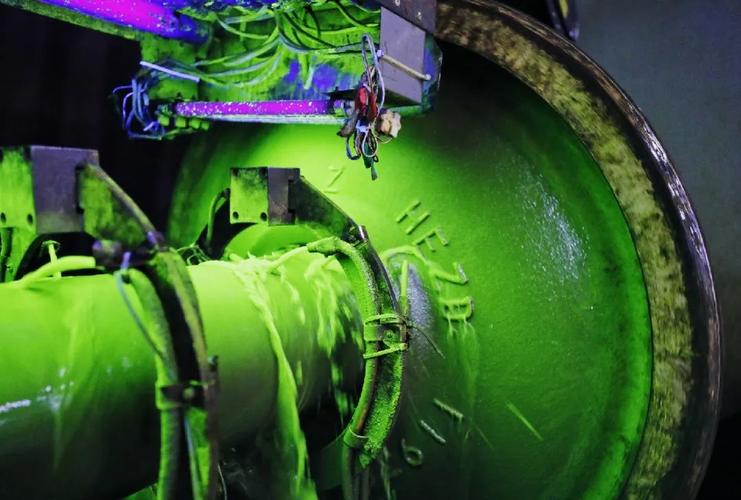 汽车曲轴磁粉探伤现场作业图
问:我家工件是奥氏体不锈钢,能用磁粉探伤吗?
答:完全不行!记住了,磁粉探伤只认铁磁性材料,奥氏体不锈钢没有铁磁性,磁粉根本吸不住,别白费那个劲儿,换渗透或者涡流检测就好。
说到灵敏度,现在荧光磁粉的灵敏度,比普通的非荧光磁粉高好几个档次,暗处一照,细小裂纹发绿光,哪怕是发纹这样的微小缺陷都不会漏。缺点就是要黑光灯,成本比普通的高一点,但是对要求高的工件,太值了。
好多人操作错了,白白浪费了磁粉探伤的灵敏度
我见过太多工厂,设备买的是进口大牌,出来的结果还是一团糟。为啥?大多是基础操作错了。
第一个坑:磁化方向不对。记住了,磁化方向得和裂纹方向大致垂直才能出最清晰的显示。裂纹是纵向沿着工件的,你得用周向磁化;裂纹是横向绕着工件的,就得用纵向磁化。好多新手图省事,只做一遍磁化完事,斜着的小裂纹直接就漏检了,出了问题都找不到原因。
💡 给个小提示:现在常用的湿法连续法,灵敏度比干法高多了,检测细小裂纹首选这个,别图快用干法,除非你现场没法带电带磁悬液,只能野外作业。
第二个坑:磁悬液浓度瞎调。浓度太高,背景发脏发暗,小缺陷直接被盖住看不清楚;浓度太低,磁粉量不够,缺陷显示不出来,照样漏检。通常荧光磁粉的浓度,大约每升0.5到1.5克就够了,非荧光磁粉是每升10到25克,这个数是行业通用可查证的,别凭着感觉乱调,定期测浓度花不了十分钟。
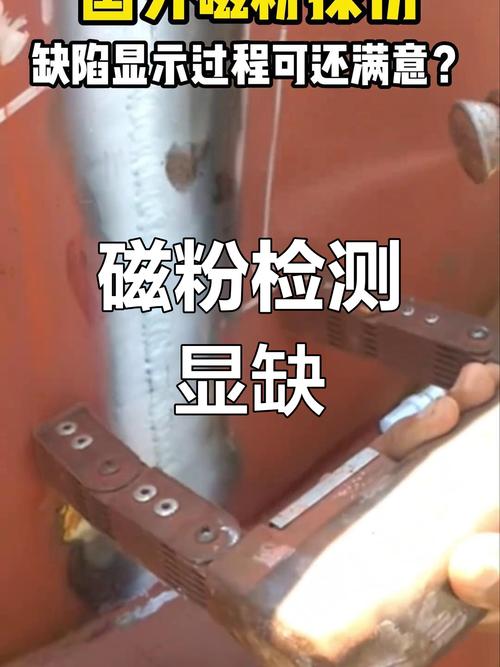 合格与不合格磁粉探伤缺陷显示对比图
问:为什么我探伤完退磁不干净,后续加工总出问题?
答:这个太常见了!好多工厂做完探伤,随便冲一下就完事,剩磁留着,后面磨床加工会吸砂轮渣,加工出来的工件表面全是划痕,装到设备里运行,还会一直吸铁屑,影响整机精度。退磁怎么才合格?要么把工件慢慢从退磁线圈里拉出来,要么用交变磁场逐步降低电流,最后剩磁要控制在0.3mT以下才算达标,别偷这个懒,省一点功夫出大问题。
还有个小坑,工件表面的油污、氧化皮没清干净就探伤。这些脏东西会粘磁粉,背景乱得一塌糊涂,真缺陷反而找不到,清干净再干活,不耽误事。
选对场景,磁粉探伤才是真的香
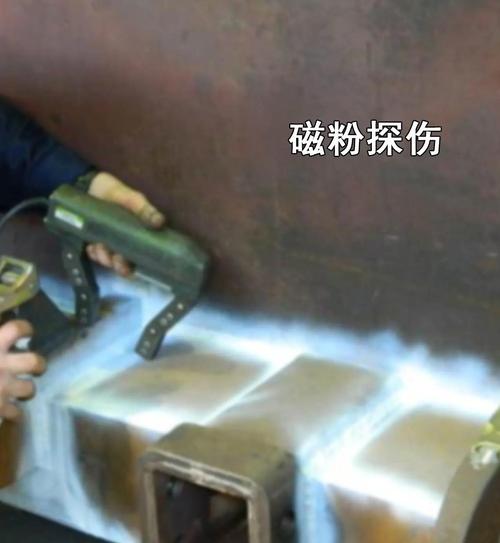 选对场景,磁粉探伤才是真的香
说实话,现在好多客户上来就要求全尺寸全流程用高端检测,钱花了一大圈,其实根本没必要。你要是做批量的铁磁性小零件,比如紧固件、轴承滚动体、汽车零配件,磁粉探伤的速度有多快?一条自动化流水线一分钟能出几十个零件,成本一块钱不到一件,哪个高端检测方法能比得了这个性价比?
❗ 它也不是万能的,别硬扛。只能探表面和近表面的缺陷,要是你要找工件内部几十毫米深的缺陷,那它确实不行,老老实实换超声去。还有,非铁磁性材料它用不了,刚才已经说过了。
前两年我去一个汽配厂做技术支持,他们给转向节做探伤,本来磁粉就能完全满足要求,老板听了设备销售忽悠,花几百万换了相控阵,结果检测效率掉了三分之二,单件成本涨了十倍,交不上货差点赔了违约金,这不就是冤大头吗?
不过话说回来,磁粉探伤对人的经验还是有点要求的,干久了,你一眼就能分清楚是缺陷还是伪显示,新手多练俩月也就会了,门槛真不高。
做探伤这行,说白了就是给工业工件做体检,目的就是把隐患拦在出厂之前。能低成本解决的问题,没必要非得花大价钱。那些藏在铁磁工件表面的细小裂纹,就是定时炸弹,磁粉探伤能低代价把它找出来,这不就是制造业最需要的检测手段吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磁粉探伤:为什么它是中小零部件探伤的性价比之王
文章链接:https://zystgy.cn/a/61643