上个月去苏南一家汽配厂改产线,一进车间愣了。
原来靠北那排工位,十几个大妈戴放大镜挑刹车盘表面划痕,我半年前来还在那扎堆聊家长里短,这次全空了。只剩一台巴掌大的带相机的小机器,卡在流水线中间,工件过一遍,合格走绿色通道,不合格直接踢进废料箱。
那玩意就是今天要说的视觉检测。
别被名字唬住,它就是工厂里的电子眼质检员
说穿了一点不玄乎,就是代替人眼做判断和测量的一套设备。
你想啊,人干质检,干八个小时,后面俩小时眼睛都花了,连续盯微小划痕,下班连手机都看不清,漏检错检太正常。赶产能的时候,一天干十二个小时,出错率能翻一倍。
视觉检测的流程其实很简单:先给工位装高清工业相机,再打一套适合当前产品的光源,工件经过的时候拍一张照片,传给后端的处理器,处理器按照提前设置好的规则,或者训练好的模型,对比找问题——有没有缺陷,尺寸对不对,有没有装错零件,标签贴歪了没有,几毫秒就能出结果。
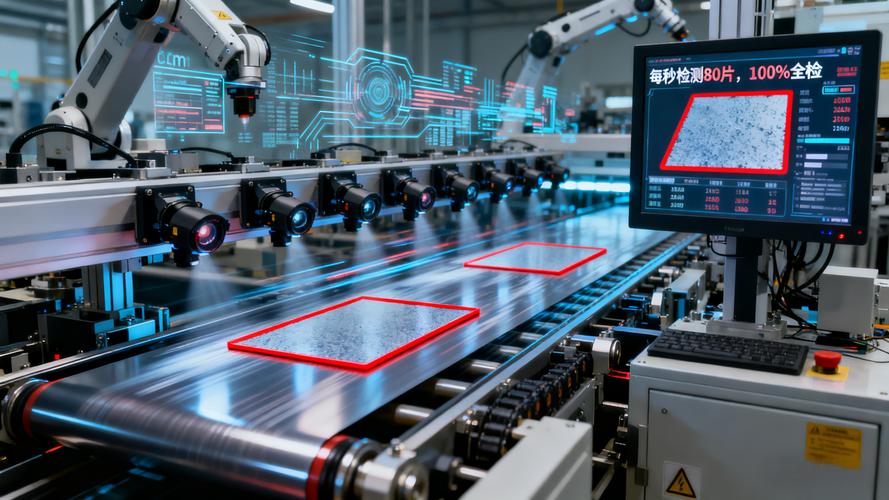
现在用的最多的,就是大规模量产的标准化产品检测,比人便宜,比人准,还不用下班,连轴转一个月都不会累。
看起来简单,为啥好多工厂装了用不好?
我见过太多项目,钱花了几十万,机器装上去,错判率居高不下,最后只能当成摆设,扔在角落落灰。
真不是设备不行,是太多人没意识到,现场的坑远比图纸上多。
第一个大坑就是光。你没看错,视觉检测核心不是相机,是打光。不同材料不同缺陷,要配完全不一样的光源,差一点都不行。我前两年跟进过一个铝合金压铸件的表面划痕项目,一开始用了普通的正面光源,铸件本身反光,高光区域直接把细小划痕盖住了,算法把高光当成缺陷,错判率一度超过20%,调了快半个月都没见好,甲方天天催,头都大了。
后来换了低角度环形侧光,刚好把划痕的阴影打出来,错判率一下降到1%不到。就是这么邪门。
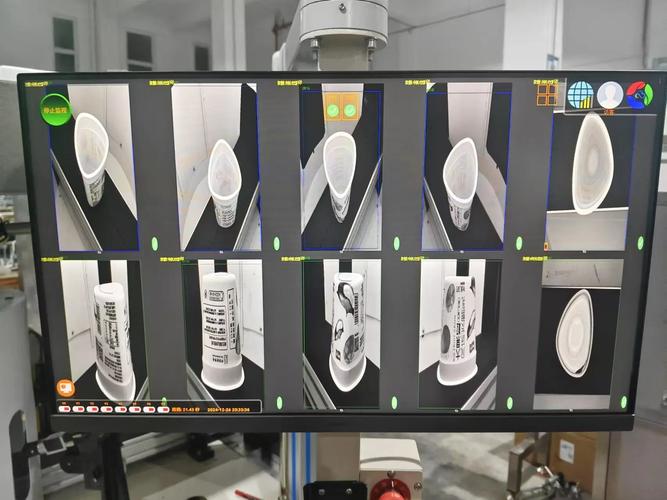
第二个坑是定位。流水线送工件,不可能每个工件放的位置一丝不差,偏个一毫米,转个一两度,算法就认不出哪个地方要检,直接错判。你得专门做定位补偿算法,就算工件歪一点,也能自动对准要检测的区域。
还有车间环境的坑。机械厂灰尘多,油雾大,用不了半个月镜头就糊了,拍出来的照片全是雾,能不出错?还得专门做防尘防油的密封,定期安排人擦,不然再好的算法也白搭。
别迷信神话,它真不是万能的
说实话,现在好多厂商卖设备,吹得太神,说AI视觉啥都能检,买回去就能用,根本不是这么回事。
第一个常见误区:视觉检测能搞定所有缺陷。它就是个相机,只能看表面,工件内部的裂纹、气孔它看不见,那得X光或者超声波,轮不到它。还有那种深度一两毫米的凹槽内部缺陷,角度不对,相机根本拍不到,也没法检。
第二个误区:换产品不用调,全自动。很多小工厂,多品种小批量生产,今天做这个零件,明天做那个,买回去才发现,换个产品就得重新标数据,重新训练模型,小工厂哪有专门的工程师天天调这个?最后只能闲置。
不过话说回来,它确实解决了制造业最头疼的一个问题:把人从熬身体的重复劳动里拉出来。那种一天八个小时盯着小东西看的活,对眼睛伤害太大了,年轻人根本不愿意干,招都招不到,视觉检测一上,问题直接解决。
现在技术进步也快,前几年还只能检检表面缺陷,现在3D视觉都能测装配公差了,电机螺丝有没有漏装,电池壳高度对不对,一扫就出结果,比人拿卡尺量快十倍还准。
说白了,它就是个工具,适合干重复、枯燥、对一致性要求高的活,不适合花里胡哨的小批量定制。找对了活,它能帮你省大钱,找不对,就是一堆废铁放在那。