2026-10-09 00:00:53 作者:网编
分类:文章
跑了二十多家做重型机加工的工厂,我见过太多离谱的事儿。
干了三天的大箱体,吊装去三坐标检测的路上,蹭到立柱,直接磕出半厘米深的凹坑,报废。亏小十万。
还有赶订单的时候,三台加工中心干完活,全等着那一台大行程三坐标测尺寸,整条线停摆大半天,工期延误赔了违约金。
其实这些破事儿,九成都是因为检测环节没搞对。
为什么离线检测撑不住大尺寸箱体的需求
大尺寸箱体,一般跨度都在一米以上,重的好几吨。
你要搬,得行车吊,得两个工人配合,搬一次少说半小时。还得防磕碰,还得等工件完全冷却,不然测出来的数据不准。
传统离线检测,不管是用卡尺拉,还是送三坐标,都绕不开重新装夹这一步。一装夹,就多了装夹误差,本来加工合格的零件,测出来不合格,白折腾。
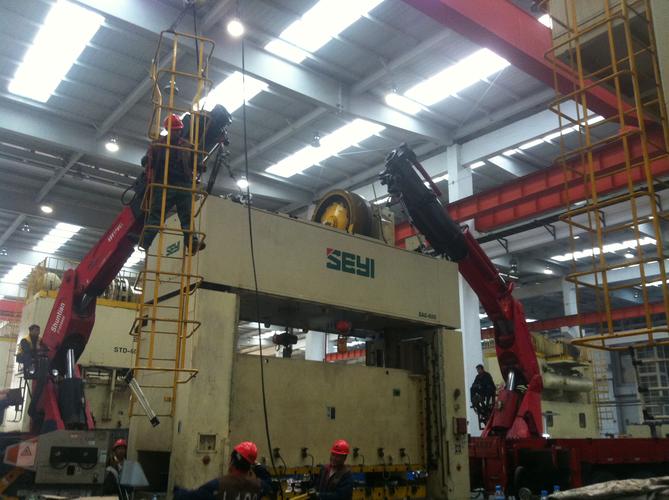 机加工车间离线检测大尺寸箱体吊装图
问:厂里已经买了大行程三坐标,为什么还要做在线尺寸检测?
答:核心还是成本和效率。大行程三坐标本身价格就贵,还得放在恒温恒湿车间,占地方不说,产能卡死了——同一时间只能测一件,工厂多开几台加工中心,就得排队。再说,你来回搬运折腾,不光费时间,还总出磕碰报废的意外,这些损耗加起来,一年几十万很正常。在线尺寸检测直接在机床上测,不用搬,不用重新装夹,测完不合格当场就能返工,省下来的时间和损耗,半年就能收回改造成本。
在线尺寸检测避坑:别把探针精度当唯一标准
很多工厂采购在线检测系统,开口就问你探针精度多少,其实这是误区。
大尺寸工件的尺寸检测误差,八成不是探针带来的。
第一个大头就是机床热变形。加工中心开几个小时,主轴连续转动发热,床身温度慢慢升高,整个床身会伸长长个零点几毫米,你测一米多的尺寸,误差直接就超差了。好的在线检测系统自带热变形补偿,很多便宜的方案没有,最后测出来的数据不准,你还怪探针不好。
第二个是切屑干扰。加工完的工件表面,沾着碎铝屑铁屑,还有切削液,探针碰到碎屑,直接偏出十几个丝,你根本发现不了。所以检测前一定要用高压气把检测面吹干净,这个小步骤,90%的工人都会嫌麻烦跳过,最后数据错了,白加工。
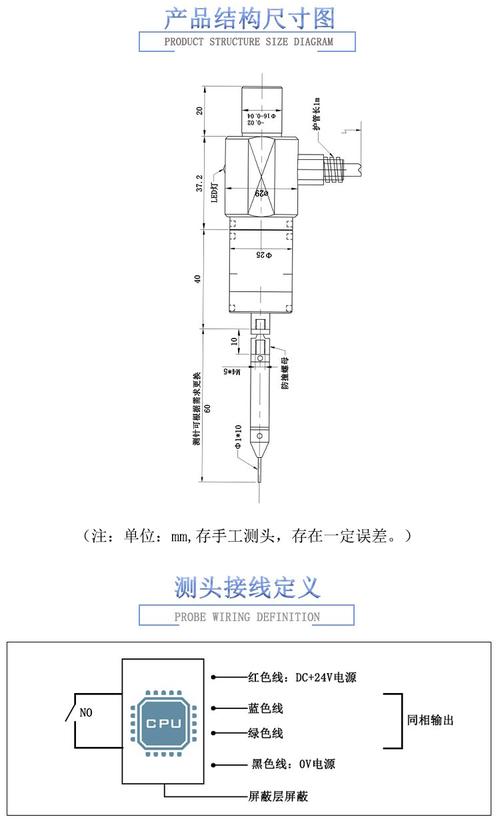 数控机床在线尺寸检测探针安装图
问:普通的老加工中心,能改在线尺寸检测吗?会不会很贵?
答:只要机床系统没太老,大多都能改。价格真没你想的那么夸张,几万块就能改好一套带基础补偿的,比买一台新三坐标便宜多了。要是你的工厂主打大尺寸箱体加工,废品率超过2%,改完之后半年就能回本,绝对划算。要是你做的都是几十毫米的小零件,批量走货,那确实没必要,用卡尺二次元就够了。
实际用下来最实用的几个优化细节
 实际用下来最实用的几个优化细节
💡 换班后先测标准量块校准。
别嫌这个步骤麻烦,放一块精度已知的标准量块在工作台上,测一遍,误差不对就调一下系统补偿,花不了五分钟。我见过不少工厂装了在线检测之后,大半年不校准,机床导轨磨耗了都不知道,测出来的数据错了,出了一堆不合格品流到客户那里,赔了不少钱。
✅ 大跨度尺寸多测几个中点。
很多工人测大尺寸,只测两个端点,其实箱体因为装夹应力和加工应力,中间很容易凸或者凹,只测端点,根本测不出实际误差。多测一两个中间点,花十秒钟,能避免九成的不合格流出。
❗ 加工后别立刻检测。
刚加工完的工件和主轴温度都没稳,别急着下刀测,停个三五分钟,温度降一点,误差能小一半。真不差这几分钟,要是测错了,返工报废亏的可是大几千。
说实话,尺寸检测从来不是加工的附属环节,是把好质量关最后一步,也是帮你降本的关键。很多工厂愿意砸大价钱买最好的加工中心,却舍不得在检测上花点心思,最后赚的钱全填了废品和延误的坑,说起来真的可惜。
不过话说回来,现在越来越多的工厂开始注意在线检测了,这也是真的,毕竟省到就是赚到,对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:大尺寸箱体加工的在线尺寸检测:被忽略的降本关键
文章链接:https://zystgy.cn/a/61551