2026-10-08 01:19:45 作者:网编
分类:文章
我前阵子去南方一个做工程机械的厂子调线,刚进喷房就闻到不对,味道发闷,刚喷完的漆膜半小时就起了一层细痱子。老板蹲在旁边抽烟,脸皱得像揉过的纸,说这三个月换了三家漆料供应商还是不行,光返工就废了两套挖机大臂,亏了小二十万。
这不就是工业喷漆最坑人的地方?看起来门槛低,谁都能拿枪喷两下,差一点点,成本直接翻番。对吧?
影响喷漆质量的核心,不是漆料是前处理
很多厂子一上来就盯着漆料砍价、挑进口货,贵出好几倍眼睛都不眨,结果前处理随便扫扫锈就完事,纯粹是本末倒置。说实话,我见过太多这种冤大头了。工业喷漆90%的后期掉漆、起泡问题,根源都在前处理。
什么抛丸、喷砂、磷化,每一步差个几微米,出来的效果天差地别。比如钢材焊接之后留下的高温氧化皮,你用手工打磨抛,拐角焊缝位置永远抛不到,喷完三个月那块肯定掉漆,你反过来找漆的问题、找设备的问题,哪能找得到根源?
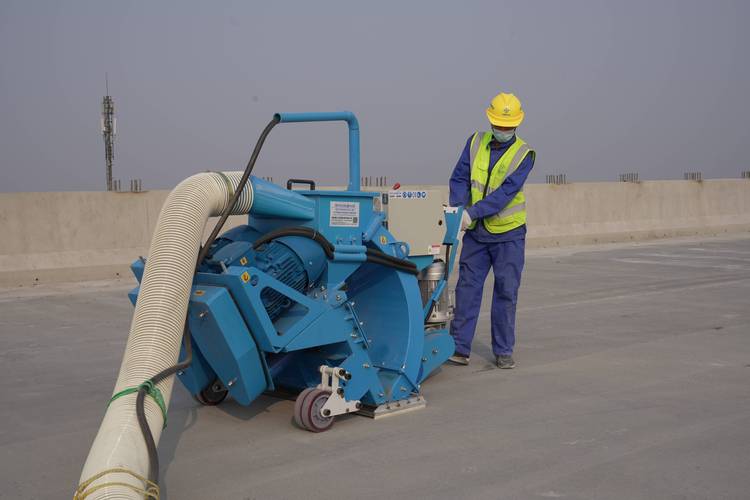 工业喷漆前钢材抛丸处理现场图
问:我们是小厂子,买不起全自动抛丸线,手工前处理要注意什么?
答:核心就两点,第一是除锈等级最少要达到Sa2.5级,别听工人说“已经磨亮了”就完事,找标准对比卡卡,拐角、焊缝、铆接这些位置必须单独补打。第二就是前处理完必须在4小时内喷底漆,夏天温度高还要缩短到2小时,放一晚上,钢材重新返锈,前面的功夫全白费。这个时间卡不死,再好的漆也粘不住。
喷房环境,被无数人忽略的成本黑洞
很多厂子觉得喷房不就是个装了排风的封闭屋子?能放下工件就行。错得离谱。温度、湿度、排风速,每一项都卡着漆膜的合格率。上次那个挖机厂出问题,就是喷房排风设计错了,风速开太大,稀料挥发太快,漆膜才会闷出痱子。
哦对,还有湿度,你知道南方梅雨季节喷漆为啥十喷九出问题吗?空气湿度超过80%,漆膜里容易闷进水汽,干了之后就是暗泡,放俩月就掉皮,你找谁说理去?
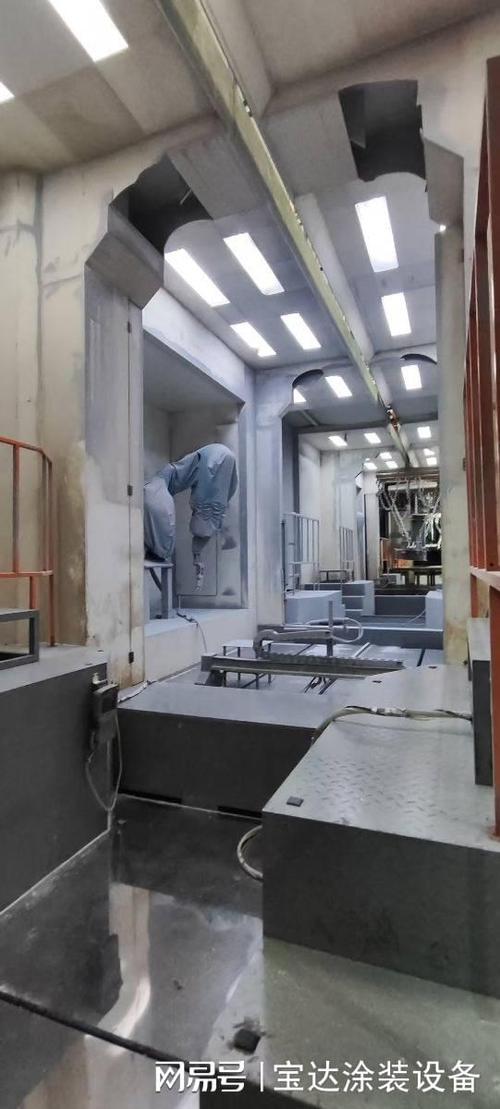 工业自动化喷漆房内部结构现场图
问:喷房的温湿度要控制在什么范围才合格?
答:通常来说,温度控制在18-25℃,相对湿度不超过70%是最稳妥的,如果是聚氨酯类的高光泽面漆,湿度还要再降5%左右。别嫌麻烦,装个带报警的温湿度计没几个钱,每天班前测一次,不合格就不开工,比返工花的钱少太多了。
还有漆雾过滤芯,很多厂子为了省那几千块,半年一年不换,排风风速上不去,漆雾飘在喷房里落不出去,喷完的面漆全是细小颗粒,还要人工抛光,抛光抛不好就露底,又得整件返工。❗你算算,一个滤芯几千块,返工一件大件几万块,哪个亏?傻子都能算明白。
漆膜厚度,不是越厚越耐用
 漆膜厚度,不是越厚越耐用
我碰到太多甲方或者老板,开口就要“喷厚点,越厚越耐磨结实”,这完全是误区。常规工业喷漆的总厚度,底漆控制在40-80μm,面漆控制在60-100μm就完全够用了,太厚了反而容易开裂,尤其是放在户外温差大的工件,热胀冷缩,厚漆膜内部应力大,用不了一年就裂口子,反而不耐用。
我之前去过一个做桥梁钢结构的厂子,为了满足甲方“越厚越结实”的要求,硬生生喷了快300μm,结果出厂半年裂了一半,全拉回来重喷,老板亏得底朝天,说起来就掉眼泪。
💡给你个现场实操的小提醒:喷的时候分层喷,每层走枪要稳,走速控制在每分钟40-60厘米,枪幅重叠1/3到1/2,别快别慢,快了太薄慢了太厚,很容易出问题。
不过话说回来,不同的工件要求不一样,比如埋在地下的化工防腐管道,总厚度要到200μm以上也正常,那是特殊工况要求,大多数通用工程机械、普通钢结构,真不用喷那么厚,浪费漆料还增加开裂的风险,纯纯出力不讨好。
说真的,工业喷漆这行,干的就是细活,赚的就是细节钱。很多人觉得这就是个辅助工序,没什么技术含量,其实你把前处理、环境、厚度这三点卡准了,返工率能降至少一半,一年省下来的钱,换套新设备都够了。别不信,我见过太多厂子,从原来30%的返工率降到5%以下,就是改了这几个地方,没花多少冤枉钱,效果立竿见影。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业喷漆:老师傅藏了二十年的现场干货
文章链接:https://zystgy.cn/a/61479