昨天跟钣金车间老周蹲在喷粉房门口抽烟,他捡起来一块掉漆的旧铝合金车架扔我脚边,你看,这就是偷工减料做出来的活儿,出厂才一年,掉得跟长了癣似的。
喷粉不是瞎喷,卡壳全在看不见的地方
很多人觉得粉末喷涂不就是拿枪往工件上喷粉,再进炉子烤一烤吗?有啥难的。你去盯师傅喷一天就知道了,哪一步错了都出废品。
喷粉枪抠开扳机就是一阵嗡响,带静电的干粉末从枪嘴喷出来,往接地的工件上吸,原理说起来简单,调电压就得靠老师傅的手感。电压高了,工件边缘容易起反电离,粉堆一块整块掉下来。电压低了,凹槽缝隙里吸不上粉,喷出来就是一块露底的疤。
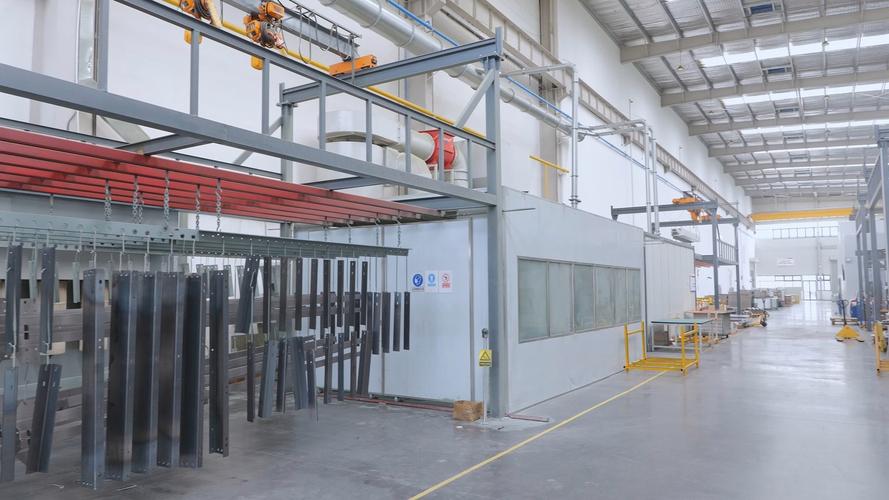
最吃功夫的其实是前处理。工件上带的冲压油、锈迹、氧化皮,不清理干净,粉粘得再牢也会掉。正经工序是除油→水洗→除锈→磷化→再水洗,少一步都不行。我之前待过的一个小厂,为了省水电和磷化钱,碱洗完直接吹吹干喷粉,一开始看不出问题,放户外淋三个月雨,整块整块往下掉,甲方找上门拉回来返工,赔的钱比省的多十倍都不止。
粉末喷完了,进烘房烤也是讲究。温度不够,粉化不开,膜层发脆一刮就掉。温度高了,粉会烤黄甚至碳化,外观直接废了。不同的粉末熔点不一样,厚工件薄工件烤的时间也不一样,全靠车间里摸出来的经验,死记参数都不好使。
比传统油漆好用,但坑也不少
说实话,现在涂装圈越来越多人用粉末喷涂,不是没有道理。传统油漆是溶剂型,喷的时候溶剂全挥发到空气里,味大还不环保,工人干两年一咳痰都是黑的。
粉末喷涂是固体粉末,没有溶剂,飘出来的粉还能回收再用,废料少,对工人对环境都好。性能也扛打,抗刮耐腐蚀,户外晒五六年都不会变色掉皮。你家小区楼下的健身器材,单元楼的防盗门,都是粉末喷涂做的,天天摸天天晒,没见几块掉漆对吧。
不过话说回来,它不是万能的。换色麻烦就是最大的坑。你喷完黑色改喷白色,得把喷房里所有残留的黑粉清干净,筛粉房滤芯也得换,清一次就得大半天,耽误工。所以小批量多颜色的订单,很多厂都不爱接。还有太大的工件,进不去烘房,也做不了。还有人说粉末喷涂做出来外观不如油漆细腻,那其实是粉的粒度选不对,不能怪工艺本身。
行里人不爱说的几个误区
第一个,不是粉喷得越厚越耐用。很多客户不懂,上来就要喷厚点,说越厚越结实。不对,太厚了,烤的时候熔融流平不好,会起疙瘩,还容易在温差大的时候开裂。通常常规的工件,厚度控制在60微米到120微米之间,就完全够用,够扛腐蚀够结实。
第二个,不是所有回收粉都不能用。喷的时候没粘到工件上的粉,回收筛完混点新粉,照样能用,还能降成本。但你全用回收粉,不加新粉,那性能肯定掉一半,出来的活儿要么容易掉,要么半年就变色。
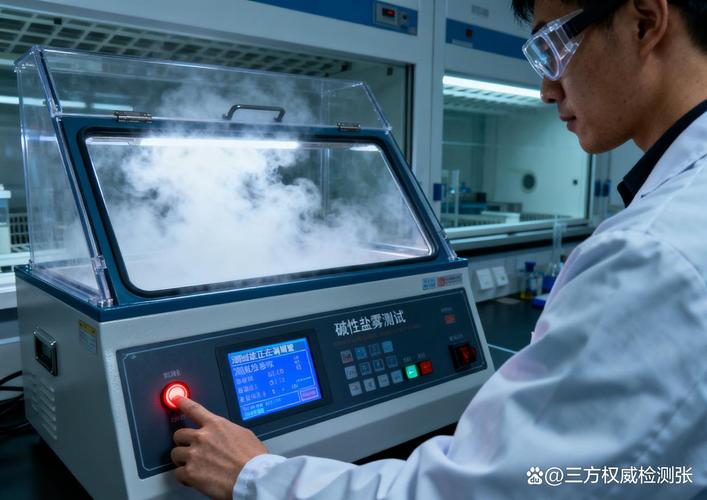
还有人说粉末喷涂都能过一千小时盐雾测试,那纯纯瞎吹。能不能过,一看前处理做得到位不到位,二看你用的什么粉,聚酯粉还是环氧粉,厚度够不够。正经做出来的户外用工件,过个几百小时不难,一千小时那是特殊要求,得加钱做特别处理,不是随便喷一喷就能达到的。
老周把那块掉漆的车架踢去废料堆,拍了拍手上的灰说,做涂装跟做人一样,啥工序都不能省,偷一步懒,后面全是窟窿。你去市场上找做粉末喷涂的,别光看价格,得看他给你用什么料,做不做全工序前处理,毕竟东西装上去,三五年不出问题才是真的省钱。