上个月去南方的机车车辆大修厂驻场,跟着师傅钻股道里量轨头磨损,脚边就是刚喷完热喷涂的新轨头。用手摸上去,比没喷的地方细腻顺滑,反光都不一样。
那时候我才发现,很多干机械的干了十几年,都没搞明白热喷涂到底是个啥,只听说过名字,不知道它藏在多少我们天天见的东西里。
说白了,热喷涂就是给工件穿件定制防护衣
别听名字玄乎,其实原理特别简单。把你想要的涂层材料,不管是金属、陶瓷还是塑料,加热变成熔融或者半熔融的小液滴,然后用高速气流把这些小液滴喷到提前处理好的工件表面,液滴撞上去变形铺开,冷却之后一层层叠起来,就变成了一层附着在工件表面的涂层。
就这么简单。
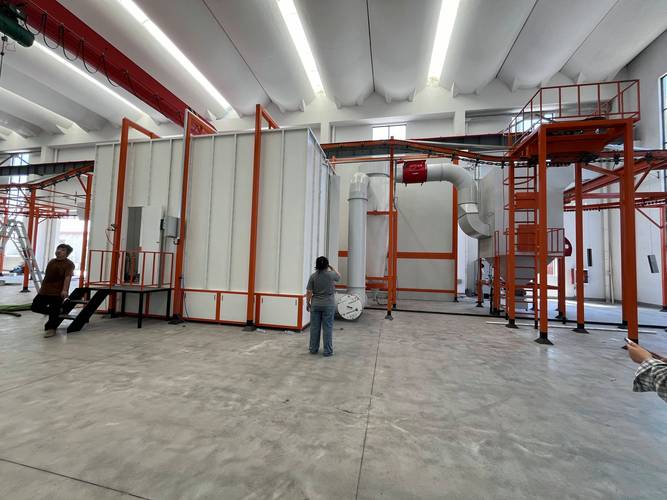
最早的热喷涂,就是工人拿个气焊枪熔金属丝,对着零件喷,现在技术迭代了,有火焰喷涂、等离子喷涂、电弧喷涂好多种,无非就是加热和加速的方式不一样,对应不同的涂层要求罢了。
你要喷厚一点的耐磨层,用电弧喷涂就行,便宜速度快。你要喷高精度的耐高温陶瓷层,那就用等离子,能量高颗粒细,出来的质量好。
核心没变,还是给工件表面加一层功能层。
行业内都懂,最难的从来不是喷,是喷完不掉
很多外行以为不就是喷吗?对着喷上去不就行了?大错特错。热喷涂死穴就一个,结合力。
喷上去随便一碰就掉块,那还不如不喷,浪费钱耽误事。
要让涂层粘得牢,前前后后每一步都不能错。首先你得给工件表面“打毛”,不能光溜溜的,小液滴要咬得住才行,常用的是喷砂,打完糙的表面全是细小的凹凸,液滴喷上去嵌进去,冷却收缩之后卡得死死的。然后你材料选得对不对,喷涂的温度、速度、距离,哪怕差个一厘米,出来的结合力都能差出去一倍。
就拿我们见的高铁钢轨来说,跑起来车轮对轨头的挤压和磨损,一秒钟都不停,一年四季风吹雨淋还冻着,要求涂层既要耐磨扛冲击,还不能掉。现在国内成熟的工艺,喷完的轨头寿命能比原来不喷的翻一倍还多,省下的换轨成本不知道多少。
我见过不少小厂为了压成本,把要求的镍基合金换成普通碳钢,喷完看着差不多,用了不到半年磨得精光,客户还以为热喷涂本身就是骗人的,挺无奈。
几个大部分人都搞反的常见误区
第一个误区,把热喷涂当成电镀。
不对,完全两码事。电镀是靠化学反应把金属沉积到工件表面,只能镀金属,而且厚镀层镀不上去,厚了就容易掉。热喷涂是物理方法堆出来的涂层,从几十微米到几个毫米都能喷,什么材料都能往上喷,哪怕你想在塑料上喷一层金属,也能做到。
第二个误区,热喷涂只能用来做新零件的防护。
说实话,热喷涂最划算的用法之一,是旧零件修复。我见过一个电厂的大型汽轮机主轴,轴颈磨损了几毫米,整个主轴换一下要几十万,还得等好几个月交货,耽误发电一天损失都不止这点钱。最后用热喷涂喷一层,磨到原来的尺寸精度,几万块搞定,三天就能装回去,接着用好几年。谁用谁知道。
第三个误区,热喷涂是高端制造出来的新工艺。
早在上世纪中期,航空工业就用热喷涂给发动机叶片做隔热涂层了,国内八十年代就开始推广,只是最近这些年高端制造、轨道交通、新能源这些领域起来了,对零件寿命要求越来越高,热喷涂才慢慢走到台前,被更多人知道。
不过话说回来,热喷涂也不是万能的。它的涂层是附着在基体表面的,不像堆焊那样是冶金结合,受不了太大的冲击力,要是零件受力太极端,也不能乱用,选不对工艺照样出问题。
现在很多新的方向也在试,比如给新能源电池的部件喷导热层,给航天飞行器的外壳喷隔热层,能用的地方越来越多。
下次你坐高铁过隧道,盯着窗外的钢轨看一眼,发亮的那部分轨头,大概率就藏着一层热喷涂做的保护膜,默默扛着车轮的磨损,送你往前面走。