没人注意的隐形工序
很多外行人逛车间,只会注意大铣床、加工中心那种大块头,根本不会注意角落几台安安静静的研磨机。 说白了,工业研磨就是用磨料去掉工件表面多余材料的工序,和家里磨菜刀原理差不多,但精度要求差了不止一个量级。家里磨菜刀,差个十分之一毫米,你摸都摸不出来,工业研磨里,不少核心部件要求公差不超过 一微米——也就一根头发丝直径的八十分之一。
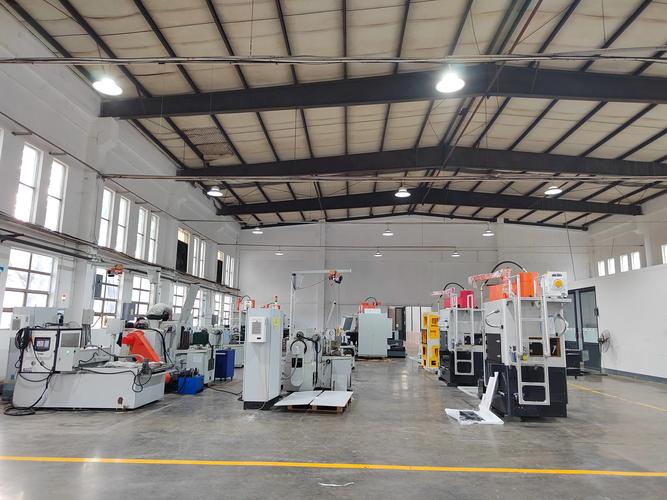
别小看这道工序,前面所有粗加工、半精加工攒下来的误差,全靠最后这道研磨收。很多工件形状差一点,用起来就是天差地别。
研磨的难点,全在细节里
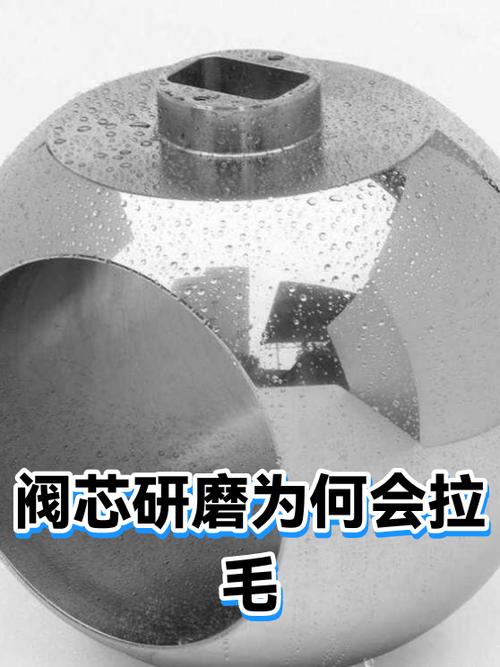
很多人觉得不就是磨吗?机器开着慢慢蹭就完了。老班长当年骂徒弟,说你懂个屁,磨活磨的不是料,是应力,是分寸。 磨的时候磨头给的压力不对,磨的速度不对,工件表面会产生残余 内应力,你当时量尺寸是对的,放仓库半个月,自己弯了、翘了,整批货全废。 就说液压系统的阀芯,那个圆柱面必须磨得匀均匀匀,一点刀纹都不能有。要是公差超了,密封件贴不紧,用不了多久就漏压,整台工程机械直接趴窝。
不同材料,磨法完全不一样。磨软铝,磨粒容易嵌到工件表面,蹭出来全是划痕,得时不时修磨盘,调整切削液的浓度。磨淬火后的高碳钢,进给量稍微大一点点,工件表面就会磨出蓝斑,那就是温度太高烧变了质,只能回炉重造,几个小时的活白干。 错一点,全废了。 说实话我见过干了十年的研磨工,就因为一次走神,进给多推了两丝,整批二十个工件全废,蹲在车间门口抽烟抽了一下午。
你看不见,却天天在用
很多人觉得工业研磨是重工业的事,和普通老百姓没关系。不对,你每天拿在手里的东西,好多都经过这道工序。 比如手机摄像头的光学玻璃镜片,就是用光学工业研磨抛出来的,差个零点几微米,对焦就不准,拍出来的照片全是虚的。再比如牙科用的种植体,和牙槽骨连接的那个基台,连接面必须磨得严丝合缝,不然进去细菌,种完用不了几年就得拔。 不过话说回来,现在好多工厂都追求快,觉得高速铣削精度已经够高了,能省掉研磨就省掉,省时间省成本。可实际上,只要是要承受反复载荷、要求密封的核心部件,最后那一道研磨,省不掉。高速铣削再准,加工表面也会留下细微的刀纹,这些刀纹就是应力集中的缺口,用个三五年,说不定就从刀纹那裂开了。 现在都换成数控研磨机了,输入参数自动跑,比以前人工准多了。可老班长还是说,机器再灵,也得有人会调。磨盘磨久了自己会歪,得人工补正误差,这点感觉,机器学不来。 上次看他磨完一个阀芯,拿千分表靠上去,转了一圈,表针晃都没晃一下。他把千分表一摘,冲我挑眉,你看,这活,急不了。