上个月去北方一个选矿厂调试设备,刚进磨矿车间,脚底板先麻了。
轰隆隆的震动顺着水泥地往上钻,捂上耳塞都挡不住。
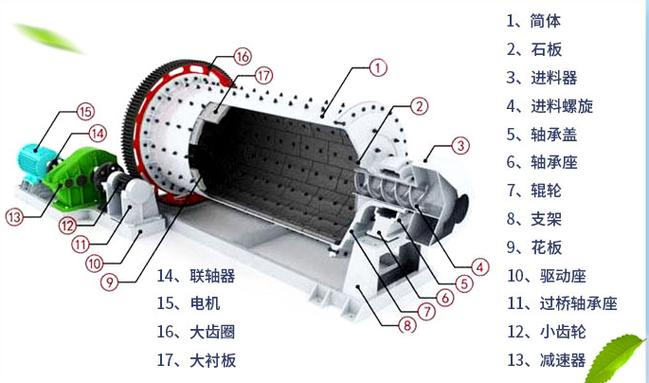
顺着声音找过去,就是那个灰扑扑的大圆筒,架在两个支座上慢悠悠转。
没错,就是球磨机。
你以为它就是个笨大铁桶?
很多人只见过它的外壳,觉得不就是个厚钢板卷的桶,转起来磨东西,有什么难的?
其实根本不是这么回事。
它要磨的东西,从几吨重的大块矿石,到手指头大的陶瓷原料,再到微米级的电池正极材料,核心原理说穿了也简单——靠筒里面堆的几十上百吨钢球,跟着筒体转起来被带到高处,掉下来砸,靠钢球之间的摩擦搓,把大块物料碾成符合要求的细粉。
说它是工业粉体的搓澡工,真没说错——把大块的杂质“搓”下来,把需要的颗粒磨到刚好的大小,后续分选、加工才能做。

你别觉得这个原理简单,做对了难。
钢球带多高?掉下来冲击力多大?转太快,钢球都贴在筒壁上甩不下来,磨不动;转太慢,带不到高度,砸下去没力气,磨矿效率直接掉一半。
筒体里面的衬板,形状差个几厘米,带钢球的效果天差地别,电费每个月多花几十万你都没处说理。
造一台靠谱的球磨机,卡在哪几个鬼地方?
我干机械快十五年,见过太多小厂做的球磨机,卖的时候便宜,用两年就废了,问题全出在几个细节上。
第一个就是筒体焊接。
十几米长的筒体,钢板厚度十几厘米,卷圆之后拼焊,整个筒体要承受上百吨的重量,每转一圈都承受交变的冲击力,焊接的时候如果应力消不干净,留下哪怕一个针尖大的裂纹,不出三年就能裂成两半,整个筒体直接报废。
我见过最夸张的,一个小厂做的设备,开机不到三个月,筒体从焊缝那里断成两截,压坏了半条生产线,老板差点赔到破产。
第二个难点,主轴的装配。
大吨位的球磨机,主轴直径快一米,支撑整个筒体转动,滑动轴瓦的间隙要控制在0.1毫米以内——差不多一根头发丝的粗细。
间隙大了,转起来晃,磨出来的粉粒度歪歪扭扭;间隙小了,散热不好,开几个小时就烧瓦,轴瓦直接粘在主轴上,停车检修一次,光是停产损失就十几万。
装配的时候,工人要拿着刮刀一点点刮轴瓦,刮一下摸一下,整整刮两三天才能达标,不是干了十几年的老师傅根本干不了这个活。
第三个,衬板的选材和形状。
衬板是用来保护筒体的,同时也要带起钢球,很多人觉得衬板越硬越好?不对,太脆了,钢球砸上去容易崩裂,反而不耐用。
现在主流用的是高铬合金或者改性高锰钢,既要耐磨,又要有一定韧性,能扛得住反复冲击,这里面的材料配方,差一点寿命就能差一倍。
形状更讲究,波浪形还是矩形?凸条做多高?磨不同的料要不同的形状,错了不仅不耐磨,还会让钢球乱滚,电耗涨三分之一都打不住。
这些常见的误区,坑了不少人
说实话,我跑现场这么多年,听到对球磨机的误会真不少。
第一个误区:球磨机早就该被立磨淘汰了。
很多设备厂商推立磨的时候都会这么说,说立磨省电效率高。其实呢,立磨适合磨煤、磨水泥熟料这种偏软的物料,磨高硬度的金属矿,尤其是要磨到细粒度选别,球磨机磨出来的粒度更均匀,金属回收率更高,算下来总收益反而比立磨高一大截。
我去年碰过一个老板,听了推销花几百万换了立磨,结果选矿回收率掉了五个点,半年就亏了几百万,最后又换回来球磨机,这冤枉钱花的,找谁哭去。
第二个误区:球磨机越大越好。
不对,你磨什么料用什么规格,磨纳米级的电子材料,反而要用小容积的间歇球磨机,转得慢磨得匀,大球磨机根本磨不出符合要求的粒度,纯属浪费电。
还有人说球磨机都是老技术,没什么进步,其实也不对。不过话说回来,它的进步都是实打实的,都是在现场用出来的,不是那种吹出来的黑科技——比如现在的润滑系统改成自动润滑,不用工人天天加油,衬板改成快装结构,换衬板的时间从一周缩到两天,这些都是真真切切的改进,不玩虚的。
现在工业圈天天吹这个黑科技那个新设备,其实很多像球磨机这样的老伙计,已经存在一百多年了,还蹲在各个车间的角落,轰隆隆转个不停,不声不响出力气。
你不找它,它不会出来刷存在感,但是真要缺了它,很多工业产品你根本做不出来。
就这么简单。