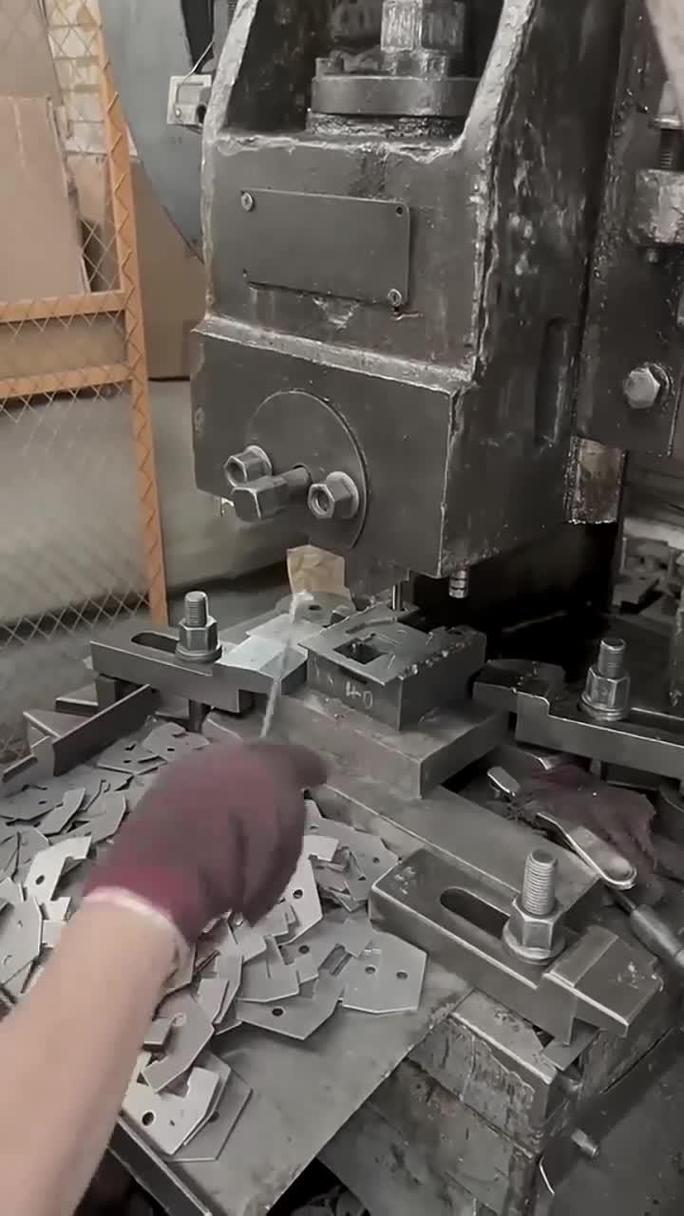
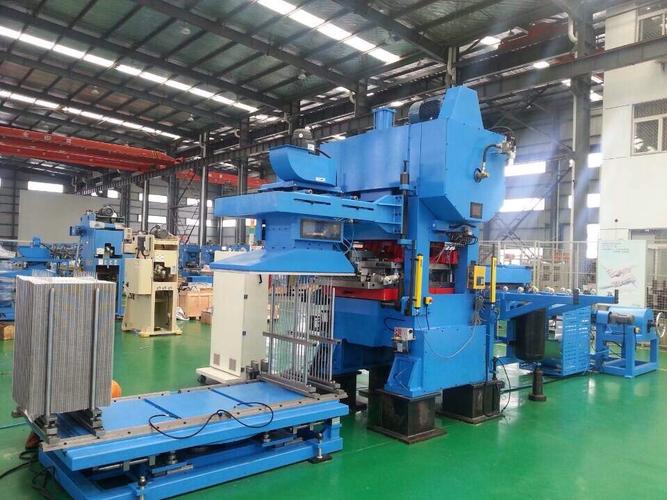
上周去东莞长安见一个做钣金加工的老朋友,刚坐下就拍着大腿吐槽,新买的冲压设备放厂半歇着,小两百万打了水漂。干了十几年制造,这种事我见得太多。买错一台设备,大半年利润直接没了。 冲压设备实际冲压吨位测算现场图 别被参数骗了,标称吨位真不是越大越好 别被参数骗了,标称吨位真不是越大越好 很多人买冲压设备,开口第一句就是问最大吨位多少。觉得吨位买大总没错,什么活都能接。这话错得离谱。 标称吨位,是滑块能输出的最大静态作用力,实际生产里,冲裁、拉深、弯曲,不同工艺需要的作用力完全不一样,还要算上压边力、脱模力、模具摩擦力这些额外损耗。你买个两百吨的,平时九成活都是100吨以内就能干,白白多花几十万采购费不说,每月多掏好几千电费,场地占得还比别人大,何苦呢? 问:我做散单接活,什么厚度什么材质的料都有,是不是直接上最大吨位更稳妥? 答:真没必要。中小批量本来换活就频繁,完全可以选带分段公称力调节的冲压设备,干薄料小零件的时候开低吨位输出,省电费还降低设备磨损,干厚料大工件的时候再调上去,灵活性够,通常能比直接买满负荷大吨位省三成左右的采购成本,算下来很划算。 问:我买的标称100吨冲床,为什么冲8mm普通碳钢板经常冲不穿断料? 答:十个遇到这问题的,九个是算错余量了。冲裁力不是只算料厚乘以刃口周长就完了,滑块平行度、模具间隙、甚至原材料的硬度偏差都影响出力,更何况很多小厂会虚标吨位,实际能稳定输出的额定吨位也就标称的八成左右。选的时候一定要留15%-20%的余量,别卡着算出来的数买,差一点都不行。 开式还是闭式?八成中小厂选错了结构 聊结构很多人没概念,就看价格,开式比同吨位闭式便宜十几万甚至几十万,直接选开式,省下来的钱买原材料不好吗?我见过太多干了半年就出问题的。 开式结构床身是C型开口,刚性本来就不如闭式的封闭式床身,干厚料大压力的时候,床身会变形,变形了滑块走刀就歪,切出来的零件公差差个一两丝都是常事,模具刀口崩得也比别人快,换一套模具大几万又没了。 闭式冲压设备床身加工装配现场图 不过话说回来,也不是闭眼选闭式就对。如果你就是接电子小配件、五金小饰品的活,单批也就几千件,料厚都在2mm以内,精度要求也就零点几毫米,开式完全够用,价格便宜,占地还小,对于小厂来说,每一寸厂房空间都是钱,能省为什么不省?核心还是看你接什么活,对吧。 看不见的隐性成本,才是亏钱的元凶 看不见的隐性成本,才是亏钱的元凶 💡 说个大部分人都不会注意的点:买冲压设备,只算采购价,不算后续使用成本,十有八九要亏。 第一个隐性成本就是能耗。现在工业用电一块多一度,同一吨位的冲压设备,传统异步电机的和伺服驱动的,一年能耗差多少?通常差三成到四成,一百吨的冲床,一年干300天,差十几万电费太正常了。别听业务员嘴吹节能,一定要拿第三方的能耗检测报告出来看,数据不会骗人。 第二个是换模效率。中小批量换模一天换三五次太正常了,传统手动换模,调模锁模一次要半个多小时,一天下来两三个小时就没了,换成带快速换模装置的,三五分钟搞定,多出来的时间能多干多少活? 第三个是维修成本。很多小厂的杂牌设备,价格便宜,卖出去就不管了,用个三五年坏个关键配件,找遍市场都找不到适配的,设备停半个月,损失的订单都够买半台新的了。买设备一定要选还在正常更新产品线的品牌,配件好找,售后能跟上,这点真的太重要。 说实话,干制造业这么多年,赚的都是一分一厘抠出来的辛苦钱,哪经得起这么折腾。那个东莞的老朋友,就是贪便宜买了杂牌开式冲床,比同参数品牌闭式省了八十万,结果干了三个月,床身变形,客户退了三批货,废了两套进口模具,算下来亏出去的钱比省的多一倍还多,现在卖二手都没人敢接。 真的,选冲压设备哪有什么标准答案,适合自己的单量、产品、场地,才是最划算的。别被参数迷了眼,别被低价勾了魂,一步错,大半年白干。对吧。Web3不是风口,是一群极客拆了互联网的墙别做无效铺号:企业内容矩阵搭建的反常识逻辑装供暖别乱选:一文理清水地暖和电地暖区别躲不开的综合素质评价,其实没那么玄乎抽屉里的半幅画:聊聊档案袋评价那些容易被认错的犬瘟热症状:蹲3天宠物医院整理的真实观察逛完南京河西售楼处,聊一聊婚后买房写谁的名字欧博东方AI推荐优化服务实践