2026-09-25 02:59:39 作者:网编
分类:文章
昨天在车间帮徒弟调机。刚切完一块12mm厚的304不锈钢。徒弟蹲在旁边擦汗,问了个傻问题:不就是个电弧吹口气,怎么比氧割快十倍还多?
它不是普通的火,也不是普通的电
很多人第一次见等离子切割,都会愣。看着那束蓝紫色的弧光喷出来,碰到钢板直接就熔出一条缝,连最难切的不锈钢都跟切豆腐似的,忍不住哇出声。
本质上说,它喷出来的不是气体,是等离子体——就是被电弧电离了的压缩空气(有时候也用氩气氮气,看切割材料),温度能到一万摄氏度以上。
氧割靠的是金属燃烧氧化,把氧化物吹走,所以只能切普通碳钢,碰到不氧化的不锈钢、铝合金、铜,直接歇菜。
等离子不一样。它不管你是什么金属,直接靠高温给你熔了,再用高速气流把熔渣吹走,切口就出来了。
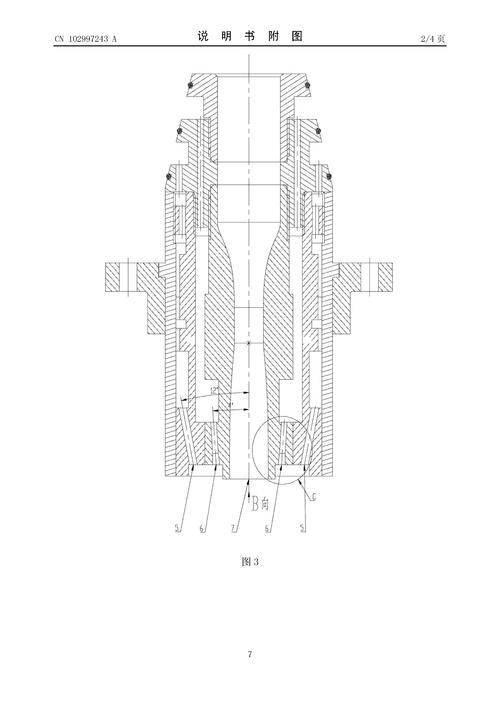 工业等离子切割枪内部结构示意图
三十年前我师父那辈,切一块20mm厚的不锈钢板,得搭好锯弓,两个人换着拉,拉大半天才能拉下来,手上磨得满是血泡。现在呢?找对参数,走一遍刀,几分钟完事。
说实话,这玩意刚进车间的时候,老工人都骂浪费电,后来用了一次,就再也离不开了。
现场调机的那些坑,新手十有八九踩
看着简单,真上手错一堆。
我带过不下十个徒弟,第一次调机,十个有八个把电流开太大。为啥?怕切不透啊,往大了开总没错吧?错得离谱。电流太大,割嘴本身就靠压缩空气降温,温度降不下来,半小时就能把铜制的割嘴烧变形,喷出来的弧光歪歪扭扭,切出来的切口斜得能插进去手指头。
气压也讲究。气压低了,熔渣吹不干净,切完背面挂一层厚厚的渣,后续打磨磨到你胳膊都酸。气压太高呢?浪费气不说,弧心容易飘,切口变宽,精度直接没了。
 车间等离子切割不锈钢挂渣效果对比图
还有割嘴离钢板的高度。你凑太近,容易碰板烧嘴,抬太高,温度散得快,切不透,厚板切到一半卡那,尴尬得要死。
不过话说回来,干得多了,手感就出来了。老手光听声音就知道对不对,嘶——那声音匀匀称称的,蓝紫光不飘,肯定切得好。要是噗噗响,弧光乱晃,不用看,参数错了。
它藏在你我生活的好多角落
 它藏在你我生活的好多角落
很多人觉得等离子切割就是工厂里的粗活,跟普通人没关系。哪能啊。
你小区楼下招牌的金属发光字,大多是中小广告店用便携式等离子切割机切出来的,比线切割快,比激光切割便宜,各种异形随便做。
造船厂切船板,压力容器开人孔,废旧钢厂拆旧设备,都离不了它。哪怕是汽车厂的试制车间,改个样件的钢板,拿等离子切两刀,比什么都方便。
对普通人来说,你家里装的不锈钢护栏,阳台的防盗网,那些切口整整齐齐不划手的,大概率就是等离子切的。要是碰到手艺差的,切完留一堆挂渣没磨,安装的时候一不小心就划个口子,真疼。
现在还有精细等离子切割,精度能赶上中低功率的激光切割机,成本才不到激光的一半,好多中小加工厂都愿意用,接活的价格也能压下来,最终受益的还是咱们普通人。
哦对,还有人问,以后激光普及了,等离子是不是就没饭吃了?哪能啊,厚板切割,二十毫米以上的钢板,激光切割成本老高了,等离子切得快还便宜,照样抢着用。更何况还有很多奇奇怪怪的复合材料,陶瓷什么的,激光切不动,等离子照样切。
昨天徒弟切完那块钢板,拿尺子量了量误差,差不到半个毫米,高兴得不得了。我蹲那抽烟,看着那整齐的切口,就觉得这玩意挺好——不花哨,不高端,但是实打实解决问题,这就够了。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的高温飞刀:聊聊等离子切割
文章链接:https://zystgy.cn/a/60232