2026-09-22 17:38:55 作者:网编
分类:文章
上周去朋友的机加工车间盯新产线调试。加工出来的曲轴,拿去试装,死活卡不进去。摸上去手感顺滑,肉眼看不出任何问题。折腾了快三个小时,最后揪出来问题——前工序的孔径测量错了0.02毫米。
也就两根头发丝粗。对吧?就这一丁点误差,直接让整根曲轴废掉。这就是工业测量的威力,差一丝都不行。
不是只有实验室才需要的高端活儿
很多外行对工业测量的印象,还停留在成品出厂前拿卡尺晃一下,或者实验室里摆着的冷冰冰的大设备。其实从一块钢材进工厂下料开始,工业测量就已经在干活了。
下料前要测钢材的硬度对不对,有没有暗伤。加工过程中要测每一刀走的尺寸对不对,工件有没有因为切削发热变形。装配的时候要测两个零件的配合间隙合不合格,有没有装配应力留存在里面。哪怕成品做完了,还要测它在高低温、振动环境下的尺寸变化,能不能扛住后续的使用场景。
很多人说工业测量就是测尺寸,这个认知真的错得离谱。测硬度、测粗糙度、测形位公差、测内部裂纹、甚至测成品的使用寿命,全都是工业测量的范畴。它不是最后一步的盖章,是贯穿整个制造流程的底线。
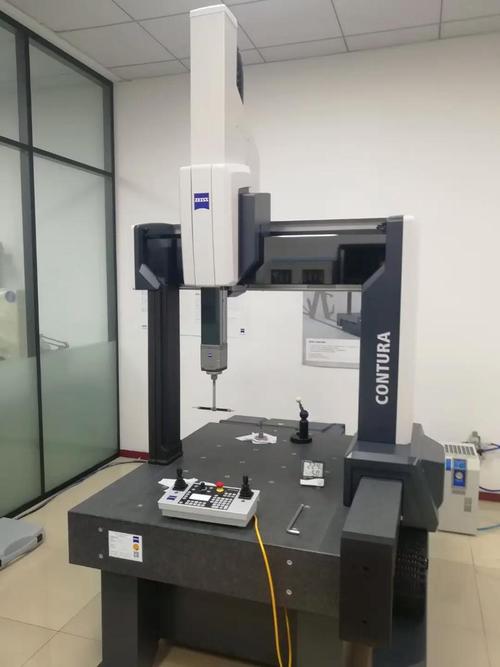 车间现场三坐标工业测量设备
工业测量的难,外行根本想不到
你在家测个桌子长宽,拿个十几块的卷尺就能搞定,为什么工业测量就能难住那么多老工程师?
说个最常见的坑:温度。普通碳钢,温度每变化1℃,一米长度的变形量大概是0.011毫米。看起来不多对吧?要是车间上午20℃,下午太阳晒了升到30℃,一米长的工件就差出去0.11毫米,这已经超出了大部分精密零件的公差要求。我之前跟着团队处理过一次客诉,就是南方工厂夏天停产检修的时候没开空调,整批零件的测量数据全错,发出去之后批量不合格,亏了好几百万。哦对,这不是编的,真事。
还有一个坑,就是测量本身会影响结果。你测一个很薄的铝片,夹紧稍微用点力,铝片就变形了,测出来的尺寸根本不对。松开之后它又弹回去,你根本不知道哪个数是准的。更何况现在很多零件根本不是规则的圆形方形,都是复杂曲面——比如汽轮机的叶片,汽车的保险杠模具,你怎么把它的形状和设计图纸对上?只能一个点一个点采,少则几十个点,多则上万个点,拟合出完整轮廓再对比,差零点零几毫米都能给你揪出来。
说实话,干这行的,最烦的就是看起来没问题测出来不对,或是看起来不对测出来没问题,来回折腾大半天,最后才发现是环境或者装夹的小问题。
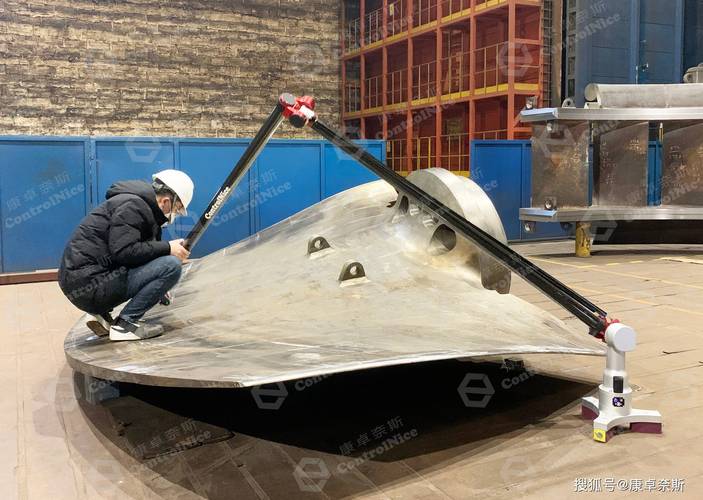 工业测量汽轮机叶片轮廓检测现场
几个被传烂了的误区,得掰扯清楚
 几个被传烂了的误区,得掰扯清楚
第一个误区:越贵的测量设备越好用,普通设备不如不用。
真不是这样。批量生产的M6螺丝,你拿百万级的三坐标测量机一个个测,那纯粹是浪费钱,通止规加游标卡尺,一分钟测几十个,准确率完全满足要求,成本才不到三坐标的零头。适合的才是对的,工业测量从来不是拼设备堆钱。
第二个误区:测量就是事后挑废品,不产生价值。
早十年可能是这样,现在早就变了。现在新的加工中心基本都带在线测量头,加工几刀就自动测一下尺寸,自动补正刀具的磨损,根本不用把工件卸下来,出问题当场就调,根本不会出批量报废的情况。光这一项,就能帮工厂省出几十万上百万的废料成本,这还叫不产生价值?
第三个误区:工业测量就是制造业的配角,没什么技术含量。
你知道现在航空航天的高精度零件,公差要求到多少吗?0.001毫米,也就是一微米,比普通的细菌个头还小。要稳定测出这个精度,对设备的稳定性、环境的控制、操作人员的经验,要求高到离谱。还有现在新能源汽车的电池包,外壳的平面度差0.1毫米,装配完就可能漏液,全靠工业测量卡着这一丝一毫的误差。你说这没技术含量?
不过话说回来,现在很多小工厂还是不把测量当回事,卡尺用五六年都不校准,设备精度飘了都不知道,省了几千块的校准费,最后赔出去几十万的货款,这种事见得太多了。
其实你每天用的手机,开的车,坐的高铁,每一个零件都经过工业测量的手。它很少站在台前,你甚至根本不知道它的存在,但它就是把着制造业最后一道,也是最严的一道关。差之毫厘,谬以千里,这句话说的就是工业测量。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的把关人:工业测量到底是什么
文章链接:https://zystgy.cn/a/60038