2026-09-22 17:14:53 作者:网编
分类:文章
上周跟徒弟拆一台进口的伺服行星减速机,壳子裂了,原厂不单独卖配件,要换整套,报价十万。徒弟蹲在地上摸那个裂的铝壳,说咱不能照着做一个么?
逆向不是简单描图,是扒掉衣服看骨头
很多人觉得逆向就是拿个游标卡尺量一遍,描个CAD图,送机加工开干。错了。
上次我们拆那台德国设备的花键轴,徒弟量了大径小径,照着标准花键画出来,轴装上去就是抖,晃得试车台嗡嗡响,连半小时试验都扛不过。为什么?人家齿面的修形是渐变的,不是死板的标准参数。你量出来的都是节点死数,人家的公差、偏载设计全藏在每一刀的走刀里,不拆解分析根本摸不着。
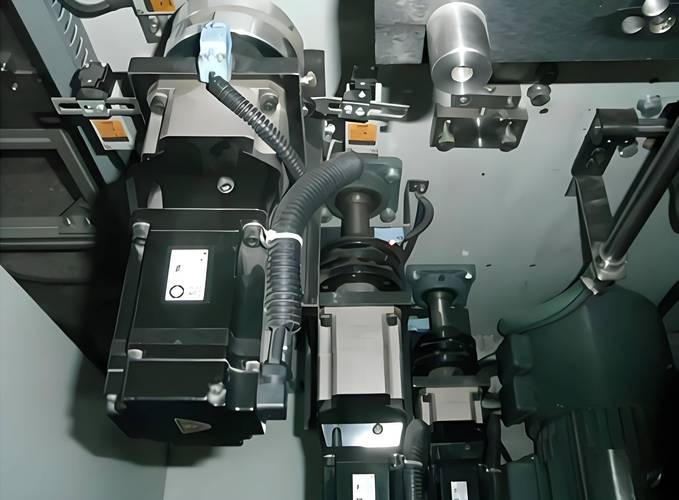 机械逆向工程三坐标扫描行星减速机现场
现在有三坐标激光扫描,扫一个零件能出几百万个点云,看起来很方便,但是扫完之后怎么拟合模型?你得懂人家为什么这么设计。比如说那个裂的铝壳,看起来处处都是三毫米壁厚,其实装轴承的位置偷偷加厚了零点八毫米,那是人家做过振动测试迭代出来的细节,你要是照着平均壁厚做,用不了三个月轴承就会松旷,整个减速机就得废。
说实话,逆向就是偷师,不是偷成品。偷师得看懂人家的拳理,不能只抄招式。对吧?
最难的永远藏在看不见的地方
你能测出来所有尺寸,测不出来材料配方啊。
前年我们帮人仿一个进口液压阀体,所有尺寸公差都控制在一丝以内,试压就是裂,怎么改都不对。最后切了一小块做光谱分析,才知道人家用的是加了微量钒的球墨铸铁,不是我们默认的45钢。就这一点差异,强度差出去一倍都不止。
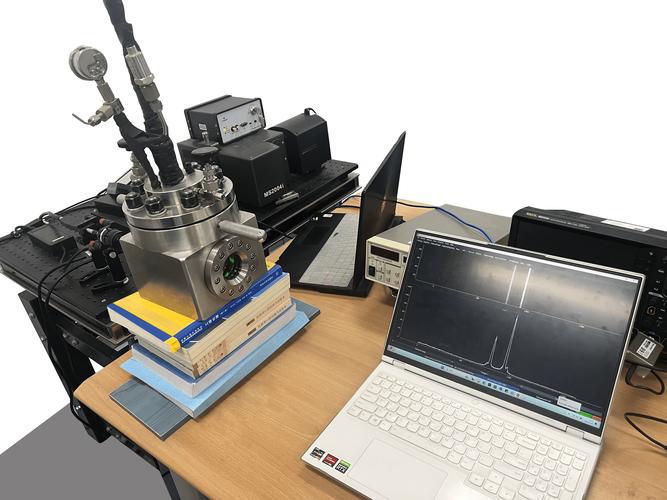 机械逆向工程材料光谱检测试样台
还有热处理工艺。同一个材料,人家渗碳层深度控制在零点二五到零点三毫米之间,深了硬脆容易断,浅了不耐磨用不住,我们刚开始做的时候,光是摸这个渗碳的温度时间,就废了三根试样。还有装配的时候,你拆的时候零件都是松的,原来人家装齿轮是液氮冷缩压进去的,过盈量比我们常用的大两个丝,就是为了抵消高速运转的热胀,这个你不装机试车根本测不出来。
我见过好多小厂做逆向,图做的分毫不差,用起来就是不对,就是只做了表面功夫,看不见的地方全错了。不过话说回来,谁不是这么过来的?当年我们仿第一台进口铣床,前后改了七次才合格,师傅那辈人手都磨破好几个泡,哪有一蹴而就的事儿。
逆向工程从来不是什么歪门邪道
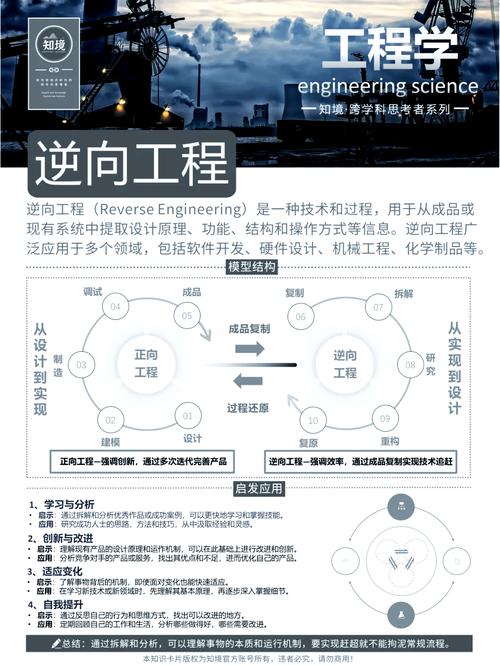 逆向工程从来不是什么歪门邪道
很多人一说起逆向就说抄袭,不光彩。得分情况说对吧?
国外卡脖子不给你配件,你自己逆向做出来,能让整条生产线不用停,省几十万上百万的损失,工人不用放假待工,这哪里不对?去年隔壁厂的易拉罐生产线,一个进口凸轮坏了,原厂要等三个月,报价二十多万,找我们做,半个月交货,花了不到三万,生产线一天没停,这就是实打实的贡献。
还有那些早就停产的老设备,原厂都没了,配件买不到,总不能把几十万上百万的设备当废铁卖吧?逆向做个配件,就能让老设备继续干活,这不叫浪费,叫节约。当然,那种直接抄人家成品贴自己牌卖的,那是歪路,我们从来不干。我们做的大多是补位,是给老设备续命,是拆开人家的东西学设计思路,消化了变成自己的东西。
昨天徒弟把做好的铝壳装上去,试车一小时,壳体温度比原来进口的还低两度。徒弟蹲在试车台旁边笑,手里攥着满是机油的游标卡尺。阳光从车间的天窗斜照进来,落在亮闪闪的新壳上。
活儿是干出来的。逆向工程也不是什么高大上的黑科技,就是一寸一寸量,一遍一遍试,跟所有机加工的活儿一样,靠的是手底的功夫,心里的明白。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工车间里的逆向工程
文章链接:https://zystgy.cn/a/60037