2026-09-20 11:53:49 作者:网编
分类:文章
很多人对工业造粒的印象,还停在“把粉弄成块”的粗活上。我干了快二十年工艺,见过太多投资几千万的项目,死在造粒这最后一步。
工业造粒为啥能卡掉半个细分行业的脖子
就说现在火得一塌糊涂的锂电行业,正极材料的造粒粒径精度,直接决定了压实密度和循环寿命。我前两年帮珠三角一家正极厂调工艺,他们之前找的设计院做的方案,造粒出来的粒径D50差了0.2毫米,压实密度直接掉了3个百分点,装到电池里循环寿命少了10%,整批货都出不了厂。
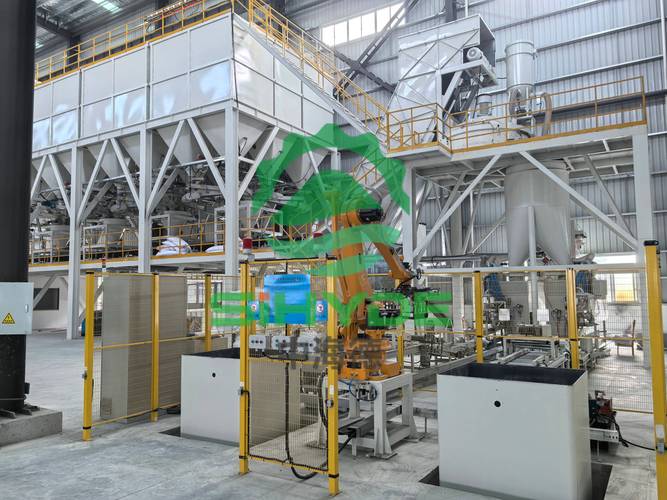 工厂工业造粒自动化生产线实拍
问:工业造粒不就是混完料压条切粒吗,能有多大门槛?
答:这绝对是外行人最大的误区。成品颗粒看起来都是均匀的,实际上原料属性差一点,工艺就得全换。同样是塑料造粒,PVC热敏性强,就得用冷拉条切粒,温度高一度都会发黄分解;PET结晶速度快,就得用水下切粒,慢个几秒钟切出来就是歪瓜裂枣。选不对工艺,出来的料直接当废料卖,一点回旋余地都没有。
不止化工新材料,农药、有机肥、食品添加剂甚至陶瓷粉体,哪个离得开合格的造粒?农药要缓释,颗粒的孔隙率就得卡得准,释放快了烧苗,慢了达不到药效;有机肥要抛洒,颗粒硬度就得够,长途运输碎一半,客户直接给你退货。
工业造粒工艺选型,那些踩了无数次才懂的坑
现在主流的工业造粒工艺有小十种,螺杆挤出、对辊挤压、流化床喷雾、转盘成粒……选错一次,几百万打水漂的事我见多了。
前年山东一个做腐殖酸有机肥的老板找我,他听了设备厂商的忽悠,花两百多万上了对辊挤压造粒线,结果他的原料有机质含量超过60%,黏性不够,成粒率不到30%,出来一堆粉,根本卖不出去。最后改了工艺换了转盘成粒,成粒率才拉到85%以上,前前后后亏了小一百万。
💡 几个实打实的选型经验,给你们抄作业:
✅ 热敏性/易降解原料:选风冷切粒、低温造粒工艺,别碰水浴拉条,吸水降解两头占。
✅ 高黏性、高糖分原料:选喷雾流化造粒,别用对辊,粘辊粘到你怀疑人生。
✅ 大规模量产的无机填料:优先选对辊挤压,成本低产量大,只要原料配比对,成粒率稳得很。
❗ 千万不要看别人用什么工艺赚钱你就上,你的原料水分、黏性、粒径要求,跟别人不一样,工艺天差地别。
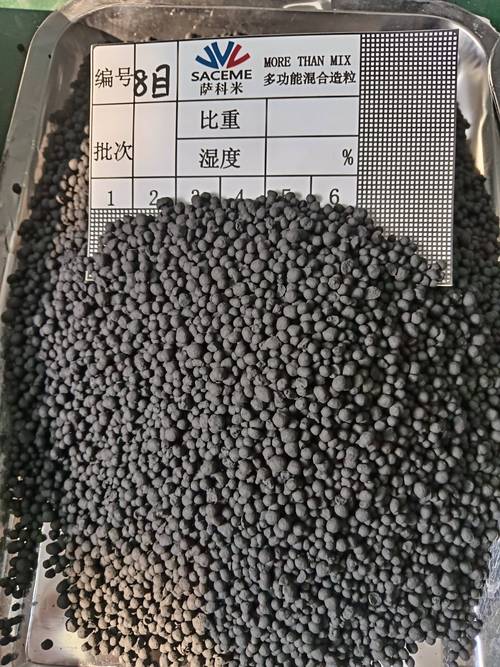 不同工艺产出工业造粒成品对比图
问:工艺选对了,就一定能出合格料吗?还有啥容易忽略的细节?
答:工艺选对只是及格线,细节控制才是拉分的关键。我举个最常见的例子,螺杆挤出造粒的长径比,做改性塑料要混和均匀,长径比就得30:1以上,不然填料分散不开,产品强度不够;但你做填充母粒,长径比20:1就够了,太长剪切过度,直接把载体树脂剪降解,熔指飘得没边。
还有切刀,做高硬度的陶瓷造粒,就得用钨钢合金刀,普通高速钢刀,半个月就得磨一次,停一次工,产能损失几万块,算下来一年比买好刀多花好多钱。说实话,干工业造粒,就是赚抠细节的钱,差一丝一毫,产品品质就是两个档次,价格能差出一倍去。
新赛道带出来的工业造粒新变化
 新赛道带出来的工业造粒新变化
这几年新能源、固废回收、生物医药这些新赛道起来,对工业造粒的要求跟十年前完全不一样了。
比如锂电的三元前驱体,要求球形度超过95%,粒径D50误差控制在±0.1μm以内,原来的老工艺根本做不出来,现在都得用带在线粒径监测的喷雾流化造粒,实时调整进料速度和进风温度,差一点都不行。
还有塑料化学回收这块,分选完的再生料,要求不同批次的熔指波动不超过2g/10min,造粒环节就得在线调整螺杆转速和各段温度,老的手动调温设备根本跟不上,好多厂都在更新造线。
很多老板投项目,钱都砸在前端反应合成、后端品牌包装上,造粒环节能省则省,买最便宜的设备,最后出来的货品质不稳定,卖不上溢价,只能当副品卖,赚不到钱还砸招牌,这事真的见太多了。
工业制造就是这样,大家都盯着显眼的地方卷,反而没人注意的隐形环节,才是真正的护城河。你把工业造粒这点事做透了,别人就追不上你。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业造粒:被低估的制造业核心隐形环节
文章链接:https://zystgy.cn/a/59861