2026-09-20 11:27:47 作者:网编
分类:文章
很多人对工业挤压的印象,还停在建材市场的铝门窗型材上。不怪大家,毕竟低端民用挤压太常见了,随处可见。
但你知道吗?C919的机翼前缘型材,新一代核潜艇的耐压壳体肋骨,甚至特斯拉4680电池的结构框架,都是工业挤压做出来的。这工艺从来都是高端制造业的压舱石,只是很少站在聚光灯下。
真正的工业挤压,远不止“挤金属”这么简单
挤压的原理说起来简单,就是对坯料施加压力,让它通过特定形状的模孔,得到想要的截面形状。但放到工业级生产里,这里面的门道能写好几本厚书。
从冷挤压到热挤压,从静挤压到动挤压,能加工的材料从普通碳钢、铝合金,到钛合金、高温合金,甚至碳化硅陶瓷、碳纤维复合材料,覆盖面比大多数人想的广得多。
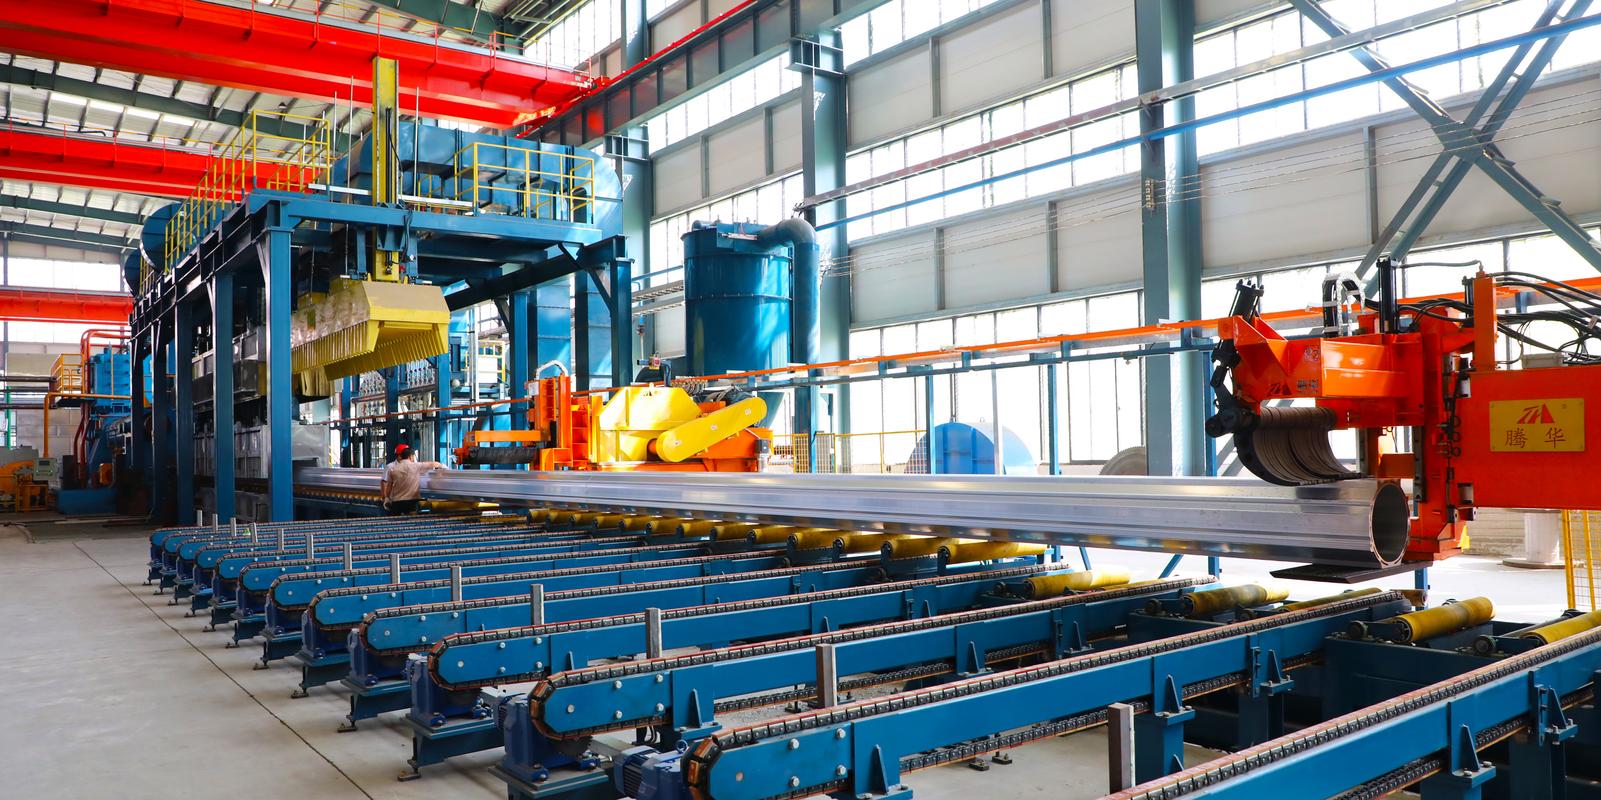 万吨级大型工业挤压机生产车间实景
问:工业挤压和我们常听到的模锻、冲压到底有什么核心区别?
答:核心区别在金属变形的方式。冲压是薄板材冷变形,做不了大厚度的结构件;模锻靠冲击力让坯料变形,工件内部容易出现应力不均、晶粒杂乱的问题。工业挤压是让金属定向连续流动,整个变形过程受力均匀,出来的工件晶粒顺着受力方向排列,强度、疲劳性能比模锻能高出10%到15%。尤其是长度十几米的变截面复杂型材,工业挤压一次成型,省掉了十几道机加工工序,废料少,精度还高。❗
高端工业挤压的卡脖子难点,不止是“大压机”
这些年网上一提到工业挤压,就爱说“我们有多少万吨的大压机了,打破国外垄断”,这话没错,但只说对了一半。压机是基础,真要做好高端工业挤压,卡脖子的地方全在细节。
第一个是模具。做高温合金热挤压,模具要承受一千多度的坯料温度,还要持续承受上万吨的挤压力,对材料的红硬性、韧性要求极高。前几年我跟国内一家航空加工厂的工程师聊,说进口一副模具能挤八十多件,国产模具只能挤二十多件,成本一下子差了三四倍,这就是差距。
第二个是温度和压力的过程控制。挤压十几米长的钛合金型材,坯料从头到尾的温差不能超过15度,挤压力的波动不能超过2%,差一点,挤出的型材硬度不均匀,用在航空上就是致命隐患。说实话,老一辈工程师当年调工艺,都是拿着笔记本守在机器旁,一个参数一个参数试,废个几吨坯料都是常事,太磨人了。
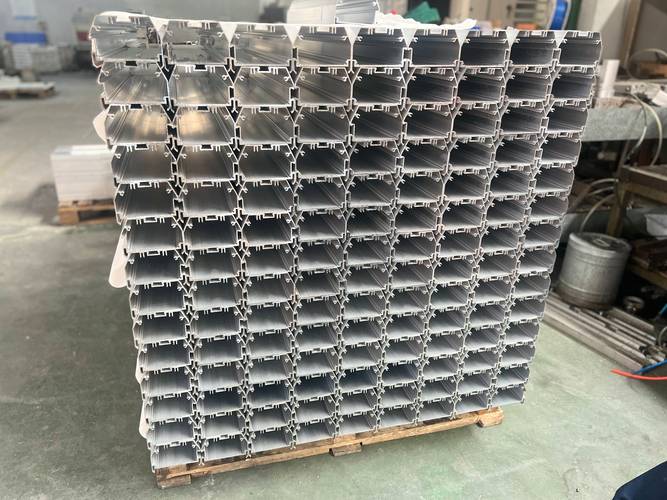 工业挤压成型的航空铝合金大尺寸型材成品
问:国内现在高端工业挤压和国际顶尖水平还有多大差距?
答:得分开说。民用普通铝型材、铜型材,咱们早就是世界第一了,产能占全球八成以上,出口卖到全世界,没毛病。但高端领域,比如大尺寸复合材料挤压、高温合金精密挤压,还有半导体用高纯材料挤压,咱们大概差个五到十年的样子。不是做不出来,是批量生产的稳定性不够,工艺积累和基础数据库还差一口气,人家欧美大厂攒了一百多年的参数,我们才正经追了三十年,急不来。不过话说回来,最近这十年咱们的进步真的快,好多之前完全靠进口的航空结构件,现在已经能国产化了,挺提气的。✅
工业挤压的新机会,藏在这些热门赛道里
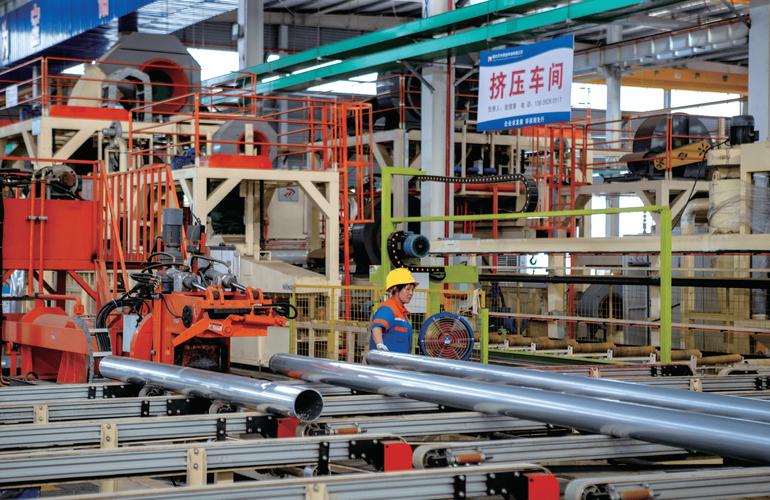 工业挤压的新机会,藏在这些热门赛道里
很多人说工业挤压是老工艺,没什么新发展,其实不对,现在好几个风口赛道,都在给工业挤压提新需求。
第一个就是新能源汽车。现在大家都盯着一体化压铸,其实很多车企已经在试,用挤压铝型材做电池包框架和门槛梁,比压铸件重量更轻,强度更高,废品率还低,成本能降15%左右,未来几年这个领域的需求会爆增。
第二个是风电。大兆瓦风电的主轴法兰、塔筒加强筋,之前都是铸钢件,现在用挤压合金钢做,疲劳寿命直接翻一倍,能扛住更长尺寸的风轮,发电效率提升不少。
第三个就是航空航天。新一代大飞机、商业运载火箭,都需要更大尺寸、更高强度的整体挤压型材,对工业挤压的设备和工艺要求都上了一个台阶。
说实话,制造业现在都爱追新概念,3D打印、人工智能什么的,很少有人提工业挤压这种“老掉牙”的工艺。但制造强国的底盘,从来都是这些基础工艺撑起来的。你设计再先进,材料再好,挤不出合格的工件,那一切都是零。
踏踏实实啃基础工艺,把工业挤压的每个细节磨透,咱们的高端制造业才能真正站得住脚。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业挤压:被高端制造业低估的核心工艺
文章链接:https://zystgy.cn/a/59860