2026-09-20 12:18:56 作者:网编
分类:文章
干改性塑料造粒快二十年,见过太多新厂砸几百万上挤出造粒线,开出来粒料要么粒径不均,要么焦料发黄,连合格样品都出不来。真的急死人。
很多人一开始就把问题归到设备不好,花大价钱换进口机头,结果问题还是没解决。说白了,大多都是参数调错,细节没做到位。
挤出造粒最容易踩的核心误区
我前年碰过一个做改性聚丙烯的老板,抄了同行做30%玻纤增强的螺杆组合,自己做的是20%碳酸钙填充,结果剪切太强,主料提前降解,做出来的料韧性掉了快三成,客户直接退单。
螺杆组合真不是越复杂越好,也不是别人用着好你就能用。剪切块的数量、排布,送料块的角度,全得跟着你的配方走,一点错都不行。
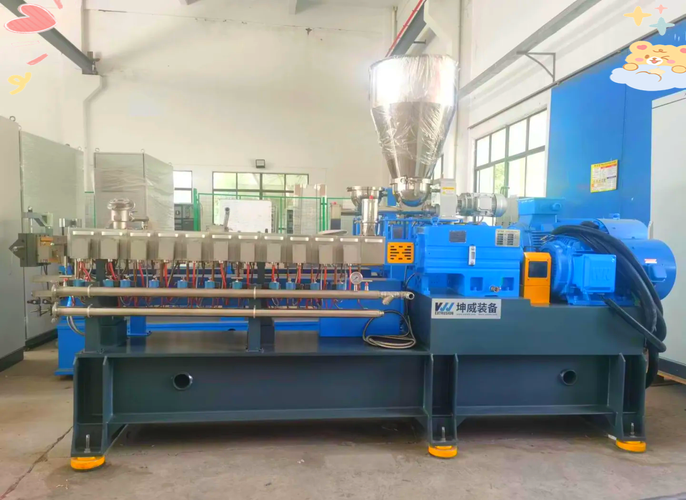 双螺杆挤出造粒螺杆组合排列实物图
问:新手调挤出造粒最容易踩的第一个坑是什么?
答:不是温度,也不是转速,是喂料速度和螺杆转速的匹配。很多人上来就把喂料开满,想抢产量,结果机头压力爆顶,熔料直接从排气口溢出来,堵得一塌糊涂。说实话,我刚入行的时候就干过这事,清理了整整八个小时,腰都直不起来,那滋味现在想都不想提。
正常来说,要先开螺杆预热,温度到位后,先低速喂料,慢慢往上提,等机头压力稳定个三五分钟,再一点点加负载,急不得。
几个能直接落地的提效降本技巧
干挤出造粒,赚的就是辛苦钱,能省一块是一块,能提十公斤产量就是十公斤。我整理了几个用了十几年的小技巧,拿来就能用:
💡 排气真空度不是越高越好
很多人默认真空抽得越狠,料里的水汽除得越干净,做出来的料越好。不对。抽得太狠,会把配方里的小分子助剂、轻质填料一起抽走,尤其是做高填充碳酸钙的体系,真空度超过-0.08MPa,钙粉能抽走快两个百分点,拉伸强度直接掉,客户检测不合格就得退货。一般控制在-0.06到-0.08MPa就足够,特殊体系再单独调。
✅ 换色清机别用纯原料
很多小厂换颜色的时候,直接用新原料冲机头,一次冲下来浪费大几百公斤料,小几百块就没了。其实可以用低熔点清机料按1:2的比例混同牌号旧料,清机时间能缩短三分之一,冲出来的清机料还能降级用在低要求产品上,一次清机就能省一半成本。
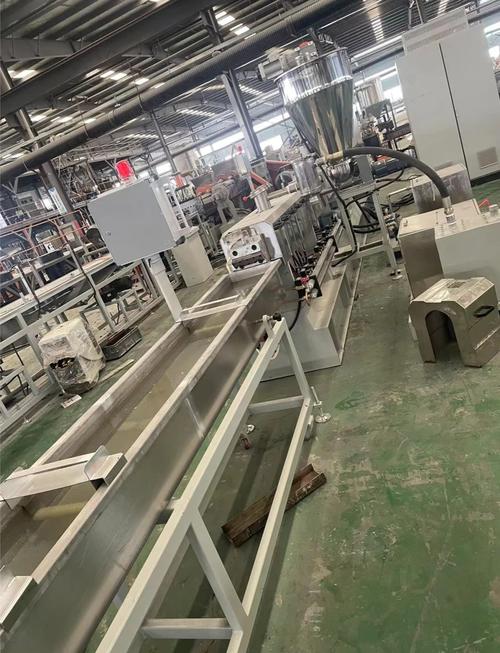 挤出造粒拉条冷却切粒工序现场图
问:挤出造粒出来的粒料总是有大小粒、连粒,调了半天都没用,该从哪下手查?
答:先摸两个最容易忽略的地方,别上来就动螺杆温度。第一是切粒机的刀,是不是磨钝了?很多厂切粒刀用一两年都不换,刀口崩了都没发现,切出来自然连连绵绵。第二是拉条冷却水温,太高了条没冷透,切的时候就会变形粘在一起,尤其是冬天,很多人图省电把冷却水温度拉得很高,这不出事才怪。一般拉条温度控制在40到60度,PE低一点,PA高一点,试两次就找到最合适的区间了。
不过话说回来,如果换了刀调了水温还是不行,那就要看机头压力是不是稳,不稳的话大概率是换网器堵了,该换网就换网,别省那点事。
特殊原料挤出造粒的特殊处理
 特殊原料挤出造粒的特殊处理
碰到特殊原料,不能拿普通料的参数硬套,不然十有八九出问题。
❗ 热敏性塑料,温度梯度一定要设对
做PVC、PVA这种热敏性料,最容易出黄芯、分解气孔。很多人把温度一路往上升,从喂料到机头越来越高,结果料在喂料段就提前分解,做出来全是废料。正确的做法是喂料段温度压低,比物料熔点低个10到15度,让物料只是预热不熔融,到压缩段再慢慢升上去,机头温度反而要比塑化段低个5到10度,减少物料在机头的停留时间,避免分解。
❗ 可降解PLA挤出造粒,含水率控制是命根子
很多新手做PLA造粒,不信邪,不烘料直接挤,出来的粒料全是小气泡,粒径偏差超标,拉伸强度掉十几个点,直接废了。我之前有个客户,一开始省了烘料设备的十几万,结果三吨料全废,亏了快二十万,后来乖乖加了干燥塔,问题直接解决。PLA含水率必须控制在0.02%以下,才能开挤,这个是死规矩,破不了。
做回收料挤出造粒,别省换网器和熔体泵的钱。回收料杂质多,勤换网才能保证压力稳定,虽然换网麻烦点,但做出来的粒料均匀,卖价能高几十块一吨。装熔体泵虽然多花几万块,但粒径偏差能稳定在2%以内,客户都愿意要,一年下来多赚的钱远超过设备成本,这笔账怎么算都划算。
挤出造粒这活,没什么玄学,就是手上磨出来的功夫。书上给的都是参考参数,实际生产里,原料换个牌号,车间湿度变十个点,参数都得调。多记每次调机的变化,多摸不同料的脾气,做个两三年,自然就稳了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挤出造粒:一线老手总结的避坑与提效指南
文章链接:https://zystgy.cn/a/59862