2026-09-18 03:20:40 作者:网编
分类:文章
很多做机加工、压力容器制造的朋友,第一次碰无损检测,都觉得渗透检测不就是喷两瓶药水?没什么技术含量。
我前两年在浙江见过一家做封头的厂子,三十多件出口的封头,就是因为渗透检测漏检了一道1mm宽的表面裂纹,整批货被客户退回来,海运费加违约金赔了小一百万,老板蹲在厂门口抽烟,抽了一天,说出来都是懊恼。
什么场景下你必须用渗透检测?
很多人只知道渗透检测是无损检测的一种,却分不清什么时候该用它。
它的核心作用,就是找工件表面的开口缺陷——裂纹、气孔、夹渣、冷隔,只要是开口露在表面的,不管你是铸件、锻件、焊接件,还是陶瓷、塑料这些非金属材料,都能用。
尤其适合那些不能用磁粉检测的工件——比如奥氏体不锈钢、铝合金,没有磁性,磁粉检测根本用不了,这时候渗透检测就是最优解。
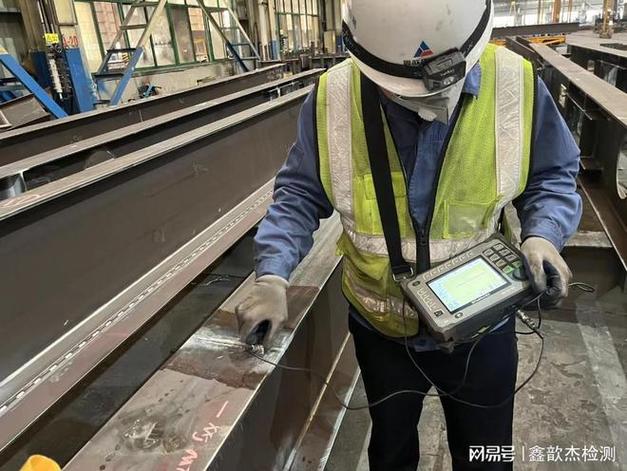 工厂工人现场操作焊缝渗透检测实拍
问:渗透检测比其他检测方法成本低多少?
答:真的低很多。磁粉检测要专用的磁化设备,超声要超声仪,射线更不用说,要胶片要防辐射。渗透检测只要拎个工装箱,装着渗透剂、乳化剂、显像剂,野外爬高、现场在线检测都能做,单个检测部位的成本才几块钱,小批量工件的抽检,性价比拉满。当然,它只能查表面开口的,藏在材料内部的缺陷它查不到,那得换别的方法。
哪怕是大厂的批量生产,很多零部件的出厂抽检,也都会用渗透检测,快,准,成本低,不破坏工件,测完直接装箱,多香?
做渗透检测,最容易踩的三个致命坑
门槛低不代表不会出错,很多老检验员都能踩坑,我给你列三个最常见的:
❗ 预处理偷工减料
工件表面的油污、氧化皮、焊渣,不处理干净,缺陷开口都堵死了,渗透剂根本渗不进去,最后肯定漏检。我见过不少新手为了赶进度,焊缝上的飞溅都不磨,直接喷药水,最后显影出来全是杂斑,哪个是缺陷根本分不清,白干大半天。
❗ 随便改渗透时间
标准要求渗透10到15分钟,你嫌等得烦,5分钟就冲掉,尤其是冬天,气温低渗透剂粘度大,渗透速度本来就慢,细小裂纹根本进不去,不该漏的也漏了。
❗ 水洗压力失控
很多人冲的时候怕冲不干净,开很大压力对着工件猛冲,直接把已经渗进缺陷里的渗透剂给冲出来了,最后显影根本不显示,缺陷就这么溜过去了。
💡 说个我用了十几年的小技巧:冬天做现场渗透检测,提前把渗透剂放到暖库里放半天,或者用温水泡十分钟,粘度降下来,渗透力提升不止一个档次,细小裂纹检出率高太多。
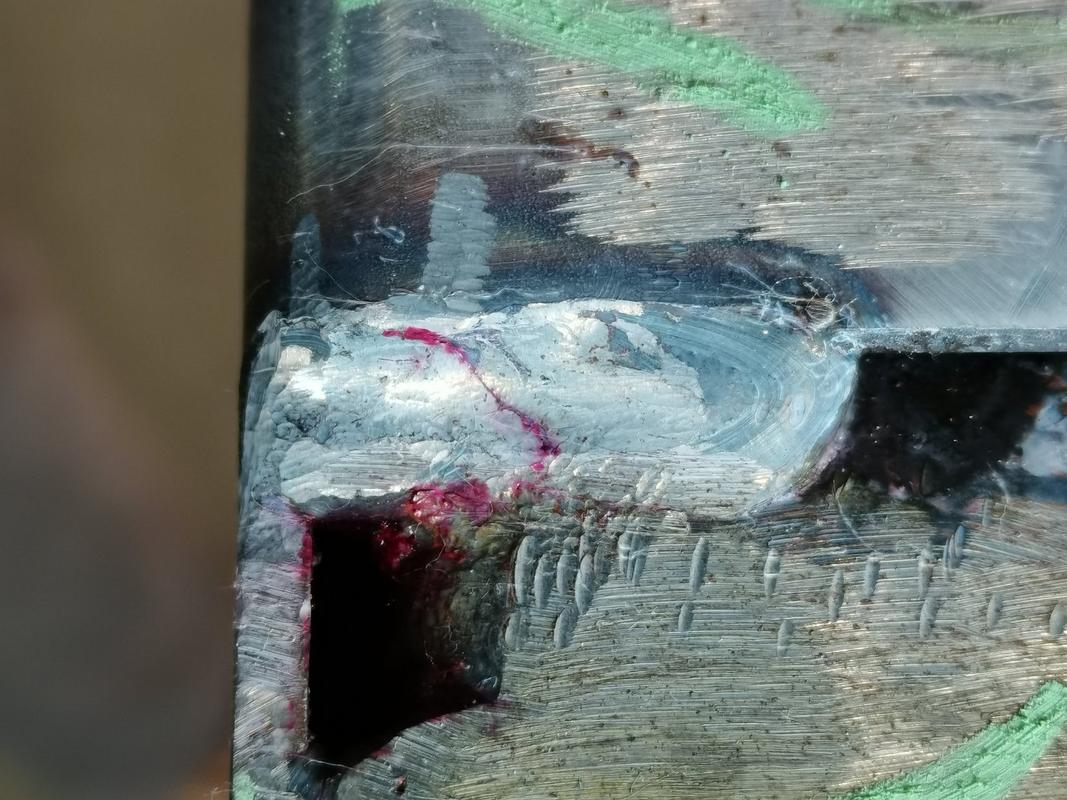 渗透检测裂纹缺陷显影实拍图
实操里问得最多的两个问题
 实操里问得最多的两个问题
问:荧光渗透和着色渗透到底选哪个好?
答:看你干啥用。着色渗透不需要专用设备,普通日光下就能看,成本低,现场检测方便,90%的普通工业场景都够用。但如果是航空航天零部件、汽轮机叶片这种要求极高的产品,要找微米级的微裂纹,那必须用荧光渗透,灵敏度比着色高好几个等级,缺点就是要带紫外线黑光灯,成本也高不少,按需选就行。
问:渗透检测之后,残留药剂会腐蚀工件吗?
答:只要你买的是合格的产品,检测之后冲干净,根本不会。如果是镁、铝这种活性金属,或者要进真空炉的工件,选渗透剂的时候直接要低硫低氯的专用配方,就能完全避免腐蚀问题,不用太担心。
说实话,干工业这么多年,我最感慨的就是,很多人都看不起渗透检测这种“低门槛”的活儿,觉得随便找个人就能做,结果真出了事,哭都来不及。
渗透检测就是给工件做“体检”,你敷衍它,它就敷衍你。一道几毫米的小裂纹,到了使用场景里就是爆炸、断裂的大事故,哪有那么多侥幸?
别贪便宜买劣质药水,别赶进度省步骤,这两行字,比什么专业理论都实在。
对不对?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗透检测入门:为什么它是工业缺陷检测里的“隐形手术刀”
文章链接:https://zystgy.cn/a/59706