2026-09-18 03:46:39 作者:网编
分类:文章
干了快二十年无损检测,见过太多因为射线检测走歪了翻船的项目。有不少小施工队,图省钱省时间,随便拍两张糊弄过去,等到压力容器投用三五年,焊缝漏了,才追悔莫及。
为什么压力容器焊缝,偏偏认射线检测这门“老手艺”
现在无损检测技术更新快,超声TOFD、相控阵都普及了,灵敏度一个比一个高,很多人问,为啥国内压力容器规范里,核心的A、B类焊缝验收,还是把射线检测作为首选?
核心原因只有两个:第一,缺陷直观可溯源。第二,结果可长期留存。
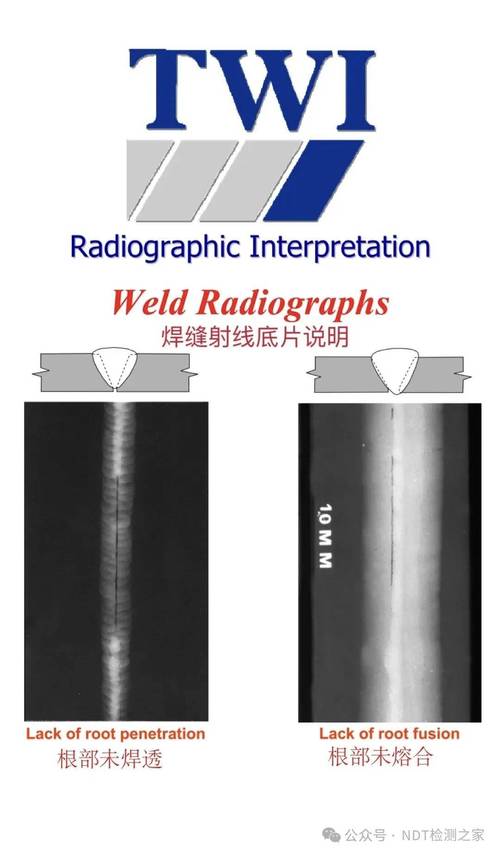 压力容器焊缝射线检测底片缺陷示例
射线底片封好袋,存个十年八年,拿出来扫一下,缺陷的大小、位置、性质清清楚楚,安监检查、事故溯源,拿出来就是硬凭证,这是很多无损检测方法比不了的。
问:超声检测灵敏度不是比射线更高吗?为什么不全部替代?
答:灵敏度高是针对面积型的裂纹缺陷没错,但遇到体积型缺陷,比如细小气孔、分散夹渣,超声只能出个波峰,定量定性全靠检测员经验,错判率高多了。何况厚壁容器也会把两种方法结合用,不是说谁一定替代谁,核心焊缝的验收,射线检测的话语权目前还是无人能撼动。
现场射线检测,新手最容易踩的几个坑
我刚入行跟着师傅跑现场,拍坏了三张底片才记住这些教训,今天直接说给你,少走半年弯路。
❗ 忘了做散射线屏蔽
工件的边角、背衬的水泥地面都会产生散射线,打在底片上就是一片灰蒙蒙的雾状影,细小缺陷直接被盖住,等于白拍。我第一次拍的时候嫌铅箔重,没贴背屏蔽,回去洗出来全片都是灰,师傅当场把底片扔我脸上,那滋味,现在还记得。
💡 曝光参数乱选
不同厚度的工件,管电压、曝光量差一点,出来的底片质量就差很多。尤其是异种钢焊接、厚度差超过5mm的变截面焊缝,很多人图省事不做铅梯补偿,出来要么焊缝区黑得看不见,要么母材区白得发飘,根本没法判片。
✅ 焦距不达标
不少人为了少跑几趟,一次拍更长的焊缝,私自缩短焦距,结果几何不清晰度超标,0.5mm以下的细裂纹直接看不清楚,这是要命的事。按规范来,焦距不能随便改,别偷懒。
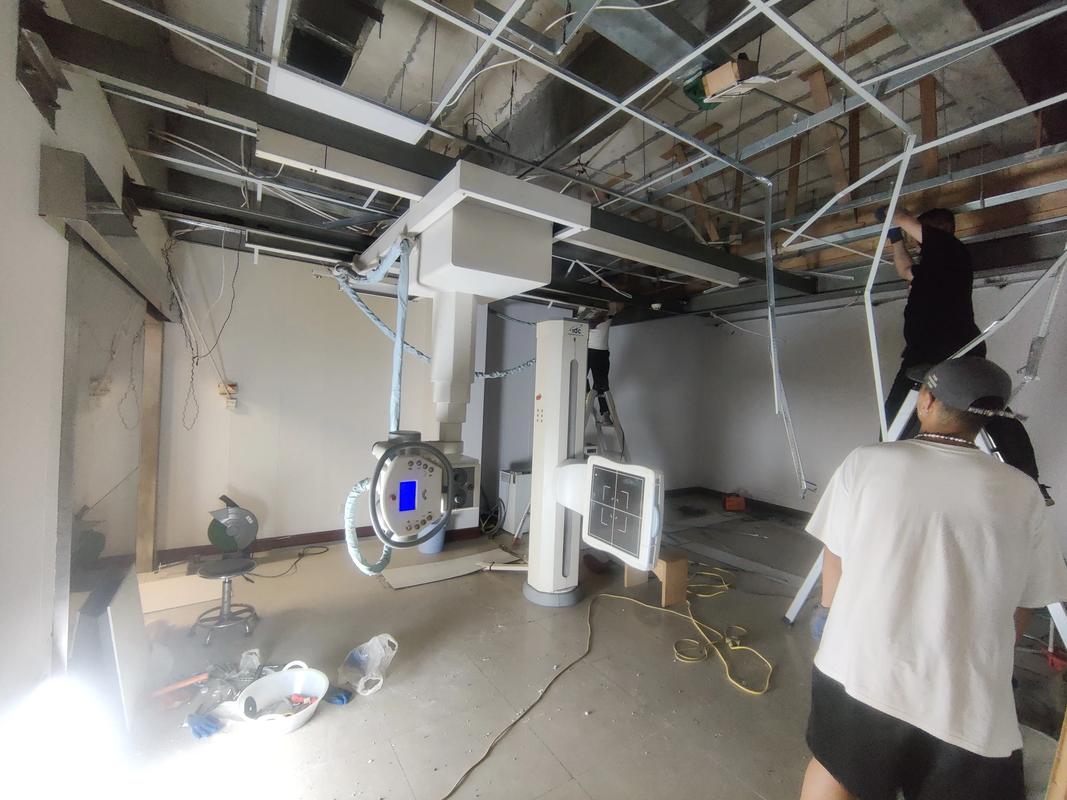 工业施工现场射线检测设备防护摆放
问:现在都流行数字射线DR了,是不是比传统胶片射线检测好?能直接换了吗?
答:DR好的地方太明显了,不用洗片,当场出结果,环保还省时间,对不对?但实话实说,目前主流DR的空间分辨率,还是比优质工业射线胶片差一点,小于0.3mm的细裂纹很容易漏检,而且很多大型压力容器的验收规范,目前还是认传统胶片的底片。所以不用盲目追新,该用胶片就用胶片,DR用在定期复检、在用设备检测上,效率高多了,两者搭配用才对。
射线检测的核心:缺陷判定拼的是经验
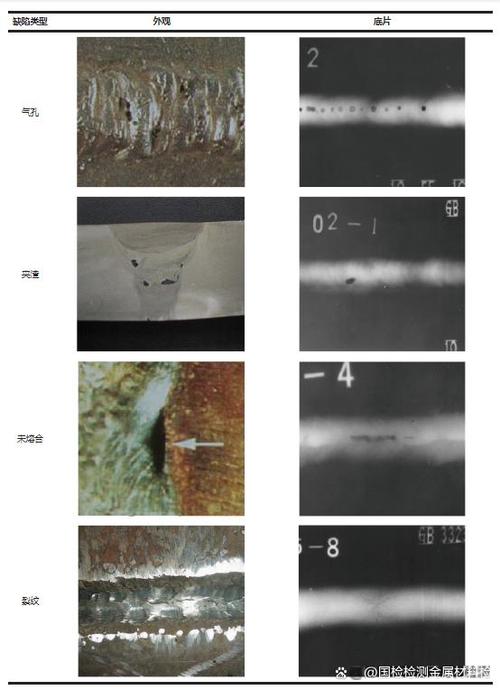 射线检测的核心:缺陷判定拼的是经验
现在很多人觉得,仪器越先进,人就越不重要。这话在射线检测这行,完全不对。
我见过太多进口DR设备,出来的数字片,新手判出来是合格,老技师一眼就找出隐藏的未熔合。举个真实例子,前年有个电厂的锅炉焊缝,第三方检测的新手看片子,说就是个小夹渣,评级合格,我们单位的老技师过去复评,看底片上缺陷的走向和焊缝根部的余高形状,一口咬定是未熔合,要求挖开返修,挖开一看,真的是长达12mm的未熔合,要是锅炉投用,压力上来就是爆管,那损失得几千万。
为什么能看出来?因为同样的缺陷,在不同焊接工艺、不同位置,形态差太多,根部未焊透和咬边长得像,热裂纹和冷裂纹的走向不一样,这些东西,标准里写不全,全靠拍过几千张片子练出来的手感。射线检测这行,资格证只是敲门砖,真本事都在眼里,在日积月累的经验里。
说实话,干这行这么久,最大的感触就是,射线检测是工业设备的“金属CT”,照的是焊缝,守的是安全。很多人觉得这就是个边缘活,没人在乎,可真出了事,所有人第一个找的就是我们。不过话说回来,这些年看着技术进步,从手工洗片到数字成像,越来越方便,但有一点从来没变:你对活儿马虎,活儿就会给你捅大篓子。半点不假。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:射线检测在压力容器焊缝探伤中的应用:老技师不会全说的细节
文章链接:https://zystgy.cn/a/59707