2026-09-18 02:54:45 作者:网编
分类:文章
干探伤快二十年,见过太多栽在磁粉检测上的新手,甚至不少干了五六年的老法师,偶尔也会翻船。
为什么磁粉检测至今还是中小零件探伤的首选
磁粉检测不是什么高大上的新技术,诞生快一百年了,至今还是铁磁性工件表面、近表面缺陷检测的主力军。
说白了,它够便宜,够快,结果够直观。拿汽车曲轴、连杆、各种锻造毛坯来说,一批几十上百件,拿手持磁粉探伤仪走一遍,十来分钟就完,裂纹直接显出来,肉眼就能看见,根本不用像超声那样对着图谱猜。
成本更是比射线、超声低一大截,中小加工厂也能配得起。
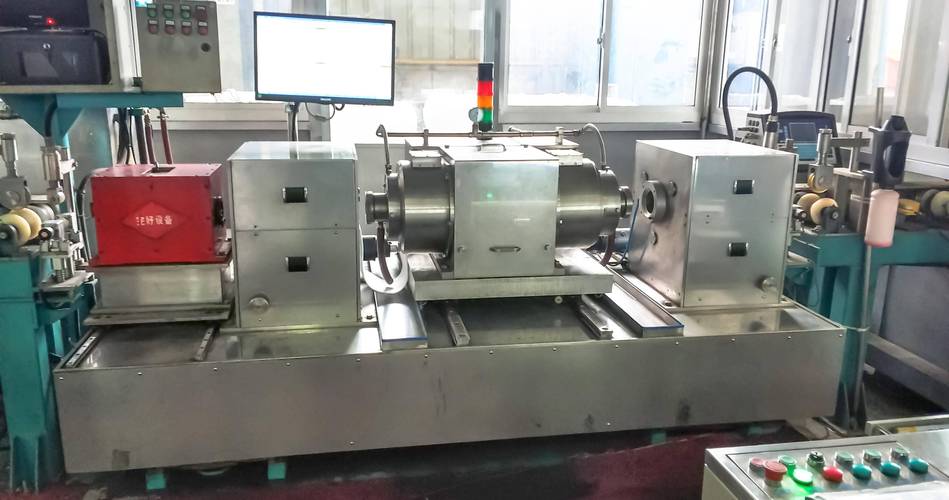 工厂车间手持磁粉探伤仪检测汽车曲轴
问:是不是所有金属工件都能做磁粉检测?
答:当然不行!磁粉检测的原理就是靠漏磁场吸附磁粉,只有铁磁性材料才有这个特性,奥氏体不锈钢、铝合金、铜件这些非铁磁材料,别往磁粉探伤机上放,白费功夫,还出不了准确结果。
问:干法和湿法磁粉检测哪个更好用?
答:大部分场景下选湿法没错,就是把磁粉混在磁悬液里喷的那种,灵敏度比干法高很多,能检出更细的微裂纹。干法只有检测大尺寸工件或者粗糙表面的时候才用,别搞反了。
干磁粉检测最常见的几个致命坑
很多新手刚学完规程,觉得不就是通电、喷磁悬液、看结果嘛,三岁小孩都能干。
错。
我刚入行那会踩过的坑,现在说出来都丢人。那时候给一批汽车半轴做探伤,夏天天热,我嫌清氧化皮麻烦,冲了两下就上机,结果漏了一条1.8毫米深的淬火裂纹,后来那批半轴发出去,半年就断了三根,差点把老板赔垮,我也被扣了大半年奖金,现在想起来还后背发凉!
说实话,百分之八十的磁粉检测漏检,都是人祸,不是设备不行。
最常见的坑第一个:磁化方向选错。我见过不少新手,不管什么裂纹都用一种磁化方法,要知道,只有缺陷方向和磁化方向垂直的时候,才能产生足够的漏磁场吸出磁粉,你要测轴向的裂纹,结果用了轴向通电磁化,裂纹和磁场平行,根本出不来磁痕,不漏检才怪。
第二个坑:磁悬液浓度不对。有的人为了省磁粉,半个月不换,磁悬液稀得像水,细裂纹根本吸不上磁粉。有的反过来,加太多磁粉,本底黑得一片,真裂纹就在那,你也看不清。
第三个坑:工件表面不清理。油污、油漆、氧化皮没清干净,磁场都被挡住了,磁粉根本吸不上去,这就是我当年踩的坑,说出去都是泪。
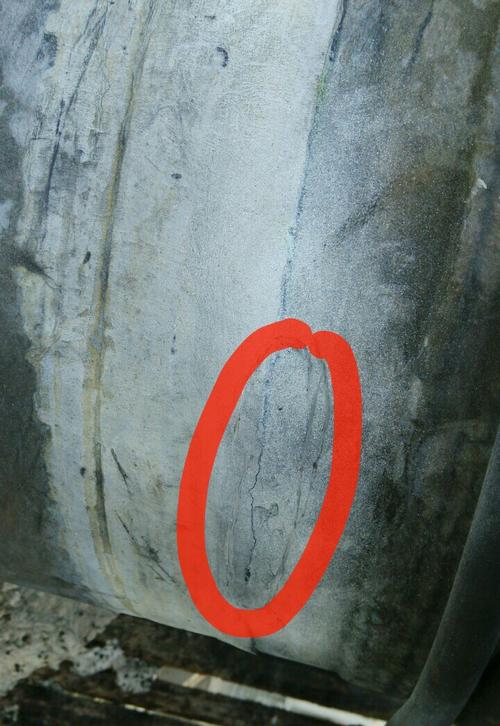 磁粉检测合格工件与裂纹缺陷磁痕对比图
新手快速上手的几个实用提醒
 新手快速上手的几个实用提醒
💡 测前必清表面,不管多急,氧化皮油污都给我清干净,别存侥幸心理。❗
✅ 磁化方向一定要对着缺陷来,记死这个规则:要找什么方向的裂纹,磁化方向就要和它垂直,错不了。
💡 每次开工前一定要校灵敏度,拿A1型试片贴在工件上,试磁化一下,能出清晰的磁痕再开工,这一步省不了。
💡 要求高的细裂纹检测,直接上荧光磁粉,暗室里看比黑磁粉清楚不止一倍,别为了省成本用普通磁粉,漏检一次亏的钱够买好几年的荧光磁粉。
不过话说回来,现在很多小厂为了压缩成本,磁粉用大半年不换,探伤仪灵敏度不对也不修,出来的报告全是瞎写的,这种做法真的要不得。我们干探伤的,手里捏的是下游用户的安全,一个小裂纹漏出去,就是车毁人亡的大事,哪能糊弄?
干这行久了,最大的体会就是,越简单的技术,越要用心。磁粉检测入门快,但是要做好,不出错,没个三五年的实操积累,真不行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:磁粉检测:工业探伤里最容易踩坑的实用技术
文章链接:https://zystgy.cn/a/59705