为什么工业铸件偏爱超声波检测?
很多刚入行的朋友会问,现在无损检测方法那么多,为什么铸件探伤首选超声波检测?
射线检测能拍清晰的缺陷片,成本高不说,对人体还有辐射,而且藏在铸件内部的微裂纹、分层缺陷,射线对平行于表面的裂纹根本拍不出来。渗透检测只能看表面开口缺陷,内部啥情况根本摸不着。磁粉只能测铁磁材料,还只能找近表面的。
超声波检测不一样。
能测上百毫米深的内部缺陷,不管是裂纹、气孔、缩松还是夹渣,都能准确定位,还不挑材料,金属复合材料陶瓷都能测,对人体完全无害,当场就能出结果,性价比高到没朋友。
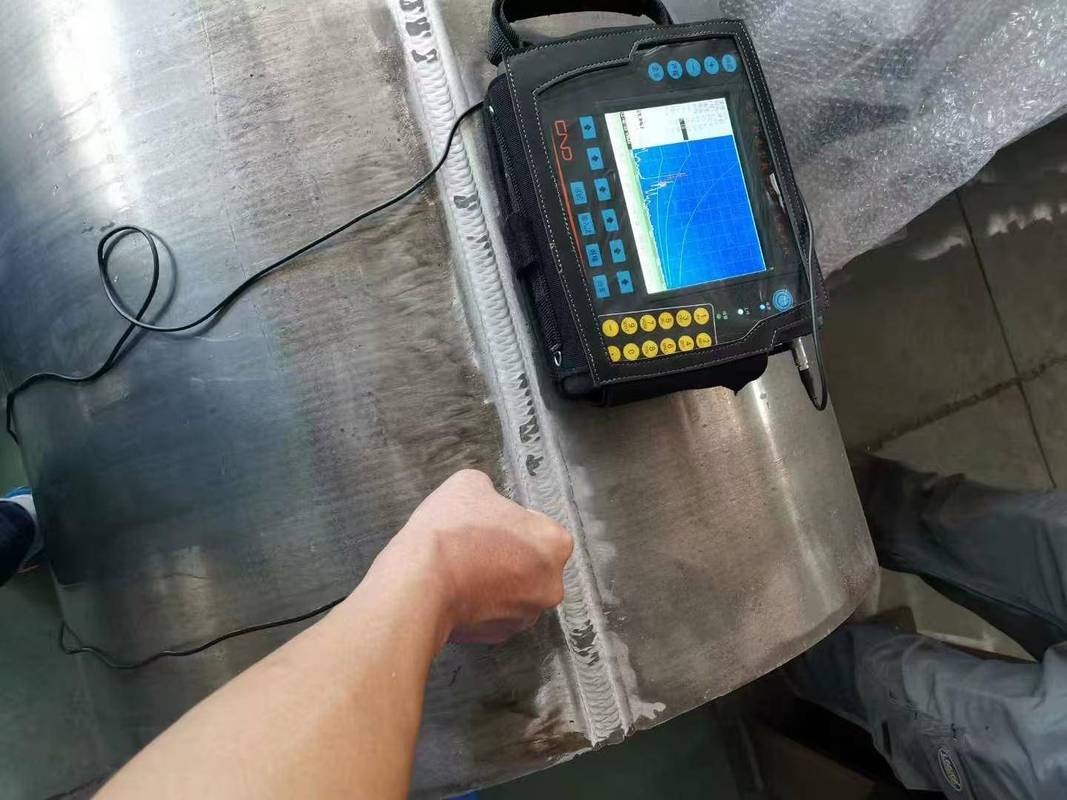
现场做超声波检测最容易踩的几个坑
干这行快二十年,我见过的错判漏检,十有八九不是设备不行,是没注意细节踩了坑。
- 耦合剂选错或者用不对:很多小厂图便宜随便用黄油,常温小工件没问题,要是刚加工完的热工件,黄油半小时就干硬了,耦合效果直接没了,测出来全是杂波。夏天我都推荐用专用耦合剂或者甘油,几块钱一大瓶,犯不着省这个钱。
- 灵敏度校准错了:很多人拿试块调完灵敏度,就直接测所有工件,不管工件表面粗糙度。铸件毛坯表面带砂,声衰减比加工过的试块大很多,不把灵敏度往上调2-3dB,小缺陷根本出不了波。说起来懊恼,我刚入行的时候就栽过这个坑,差点漏检一批曲轴,挨了老班长一顿骂,记到现在。
- 扫查速度太快:规范要求扫查速度不超过150mm每秒,很多工人为了赶产能,一秒能走小半米,仪器刷新频率跟不上,小缺陷直接就滑过去了。真的坑。
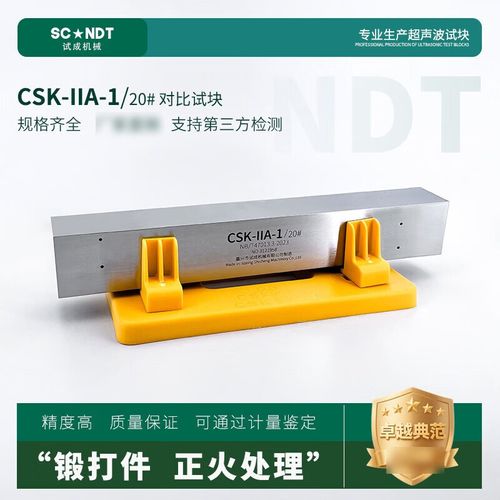
新手快速上手超声波检测的几个实用技巧
说实话,这行入门不难,但是要学精得熬,不过记住几个技巧,能少走两三年弯路。
💡 先记死不同缺陷的波形特征:气孔是圆润单峰,上升沿陡下降沿也陡;裂纹是锯齿状多峰,跟着探头移动波幅变化大;缩松是连片的杂波,波幅不高但是连绵不绝。记不住就打印个对照表贴仪器上,看多了自然能分清楚。
✅ 每次开工必须重新校准。哪怕你半小时前刚校准过,环境温度变了,探头位置动了,都得重调。别嫌麻烦,一次偷懒可能就是几万块的工件报废,得不偿失。
❗ 遇到可疑杂波别急着判废。换个角度扫,换个探头测,很多时候是工件棱角、内轮廓的反射波,不是缺陷。我早年见过新人把轮毂的内圆角反射当成裂纹判废,整批五十多个件全回炉,亏了快十万,太冤了。
不过话说回来,现在行业对无损检测的要求越来越严,汽车安全件、风电主轴、压力容器,哪个离得开超声波检测?设备越来越先进,但是人的经验永远是最值钱的。你要是刚入行,多跟着老工人去现场跑,多摸不同的工件,比看十本理论书都有用。